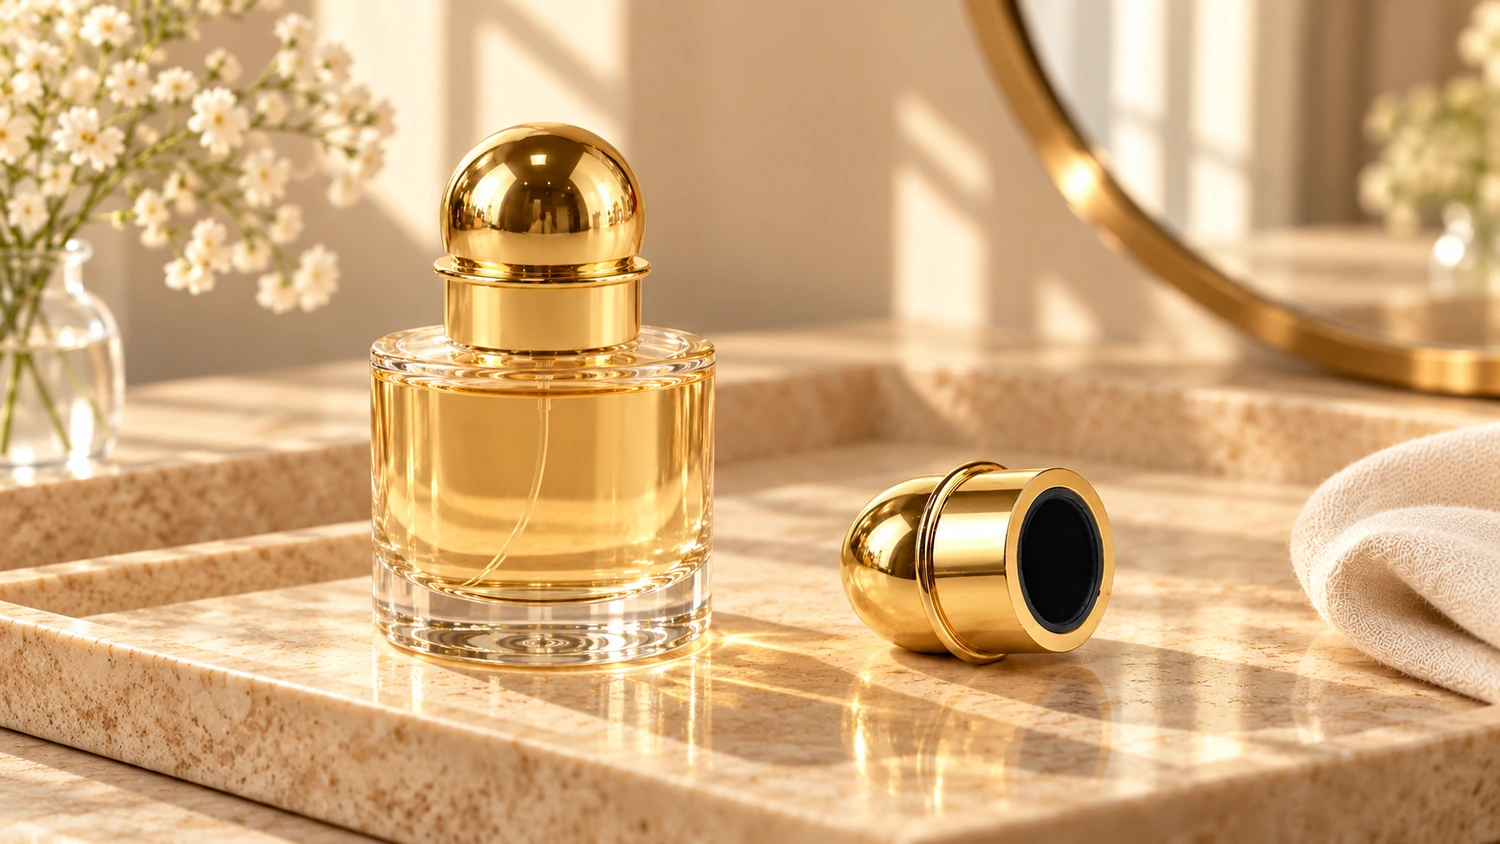
香水包装场景效果示意。
给香水设计包装时,盖子的圆顶、棱面、分量和开合手感,都是设计的一部分。锌合金压铸能将金属盖体做成立体造型,再配合不同的颜色、纹理与装饰,形成各有特点的香水包装。
从外观构思到实物,需要把盖体、内部配合和表面处理一起考虑。先看清一只盖子由哪些部分组成,就容易理解这些设计怎样实现。
金属盖体与内衬怎样配合
压铸锌合金香水盖是一种香水瓶的金属外盖:将熔融的锌合金压入金属模具,凝固后形成盖体。 在喷雾式香水包装中,外盖罩在喷头外面,金属盖体提供外形和主要分量,里面还可以装有负责瓶顶配合的内衬。
世邦五金的圆顶香水盖就由 Zamak 3(3号锌合金)盖体与塑胶内衬组成。正立时能看到圆顶、凸环和下方直筒;从盖口看,则能看到里面的黑色内衬。
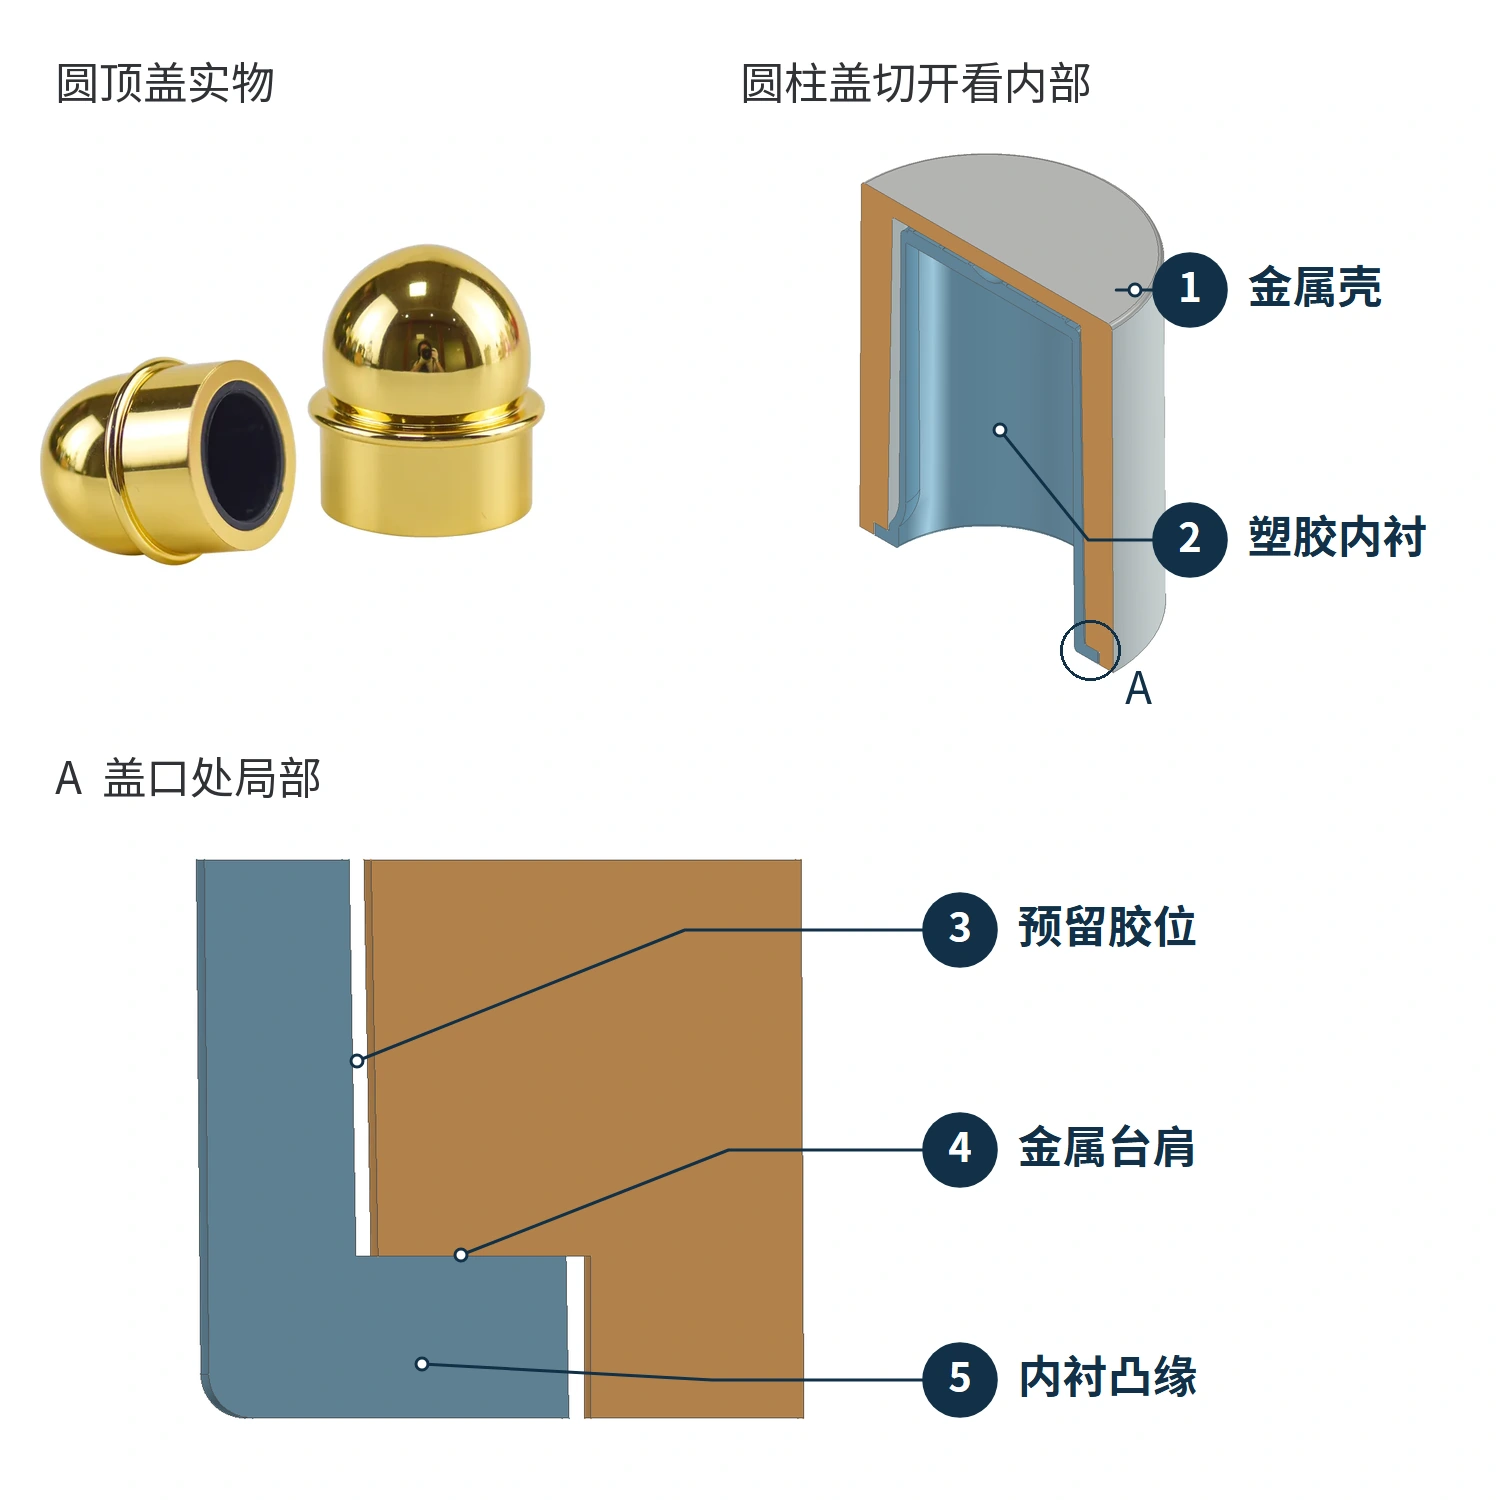
左为圆顶盖实物;右为圆柱盖胶粘配合演示模型及盖口局部。
内衬有两处需要配合:外侧与金属壳固定,内侧与瓶顶连接。前一处要让外壳和内衬一起移动,后一处则要允许使用者反复盖上、拔下。
世邦五金的圆柱盖演示模型采用胶粘配合方案。内衬从盖口装入,下端向外凸出的一圈抵住壳内台阶,确定装入位置。壳与内衬的侧面之间预留间隙作为胶位,用于粘接固定。粘接固定后,拿住外壳拔盖时,力可以传给内衬。实际胶黏剂、表面处理和粘接强度仍需通过样品确认。
对于卡合式外盖,内衬内侧的扣位与瓶顶凸起相配,利用塑胶的弹性形成可以盖上、拔下的连接。盖合松紧应与实际瓶顶组件一起确认。
喷泵组件安装在瓶口时,可由垫片密封两者之间的连接。外盖与瓶顶的扣合,则负责让盖子保持在瓶顶上,并可在使用时取下。
锌合金的成分与分量从哪里来
锌合金以锌为主要成分,加入其他元素形成不同牌号。圆顶盖采用的 Zamak 3,铸件成分中铝约占4%,另有少量镁,铜含量受到限值控制。牌号说明材料的组成,金色、银色等成品颜色则要看后续表面处理。
该牌号原厂资料给出的典型密度为 6.6 g/cm³,也就是1 cm³合金约重6.6 g。盖体的金属体积乘以密度,就得到金属部分的重量。
因此,中空的盖子也可以有分量。外径、高度、壁厚及内腔大小共同决定金属体积;外形看着相近的两只盖子,内部形状不同,重量也会不同。塑胶内衬或其他饰件还会增加各自的重量。想要怎样的手感,应结合整只盖子的设计确认,不能只把外壳不断加厚。
压铸怎样形成外形和内腔
锌合金盖体可以采用热室压铸。与合金熔池相连的压射机构,将金属液送入闭合的模具。盖体的外形和内部空间,则由模具中的不同部位共同限定。
模具中留给金属液的空间叫型腔。图中灰色模具的成形表面限定盖子的外轮廓,蓝色型芯则占住盖内空间。金属液在型芯周围凝固,形成盖顶和侧壁,型芯占据的位置就留下内腔。
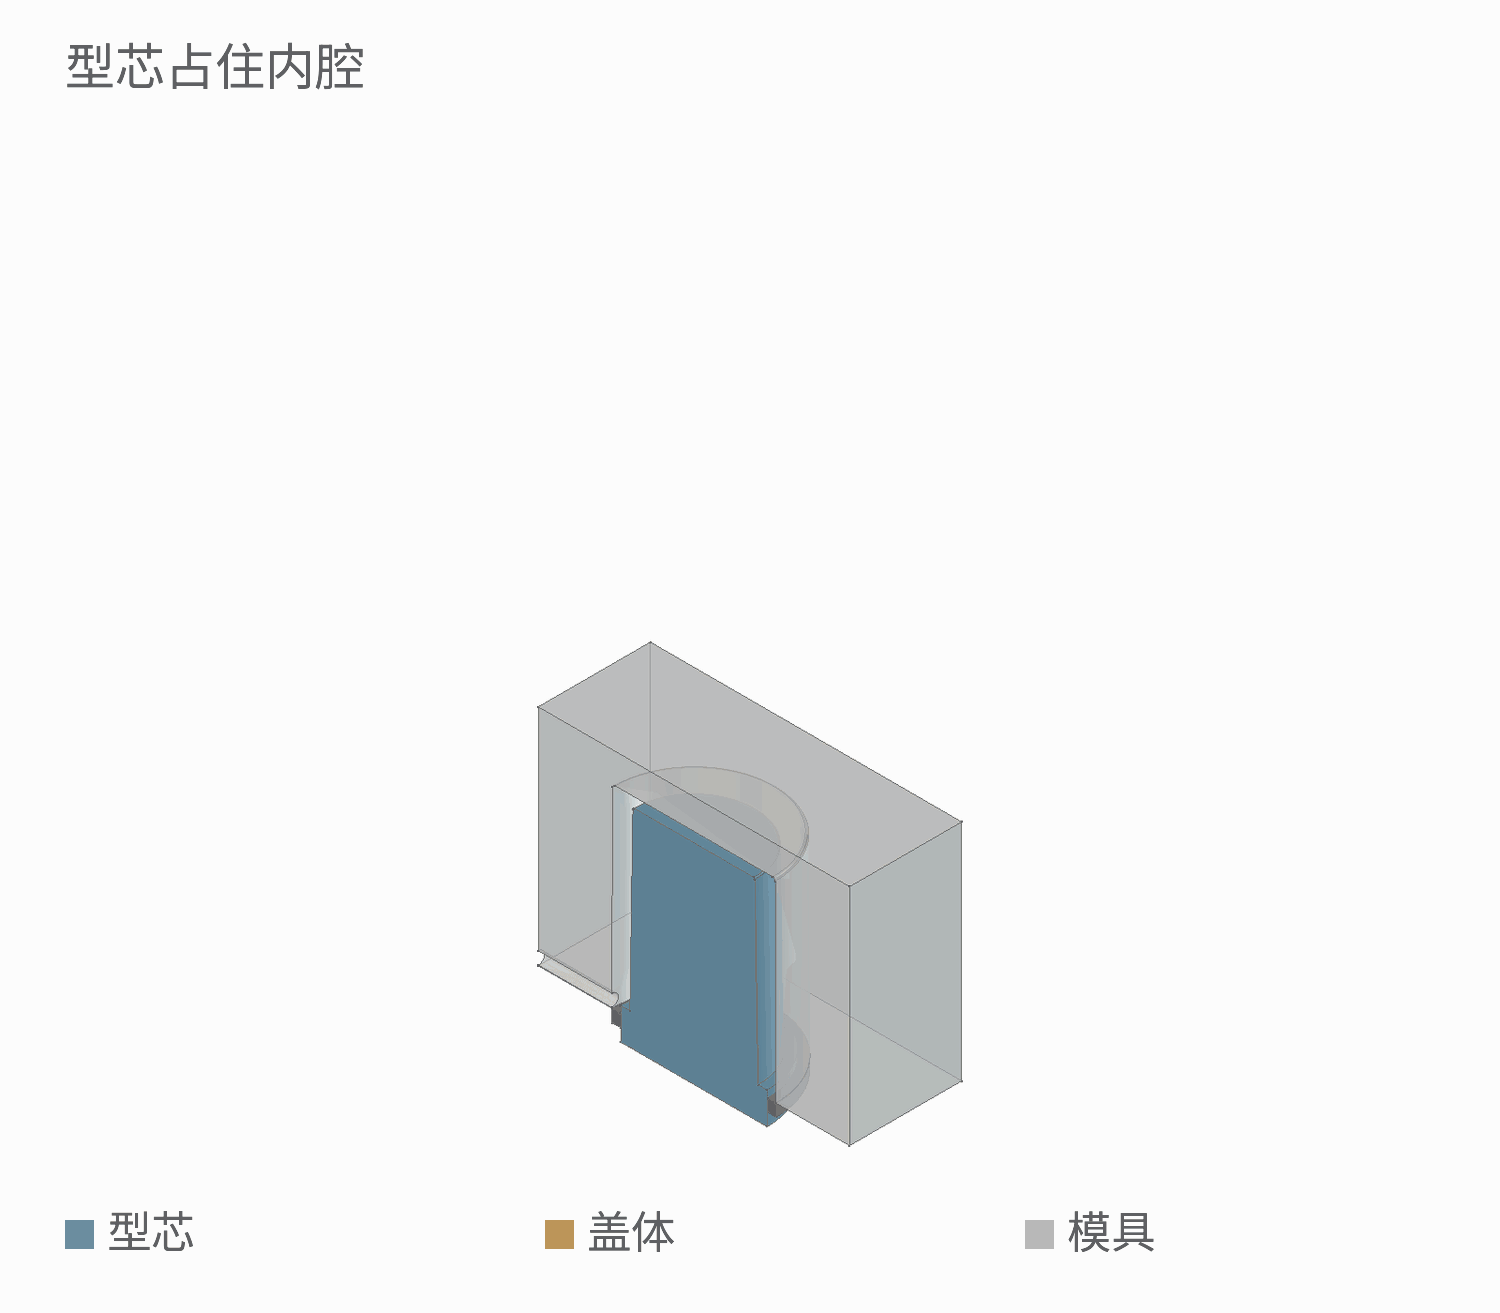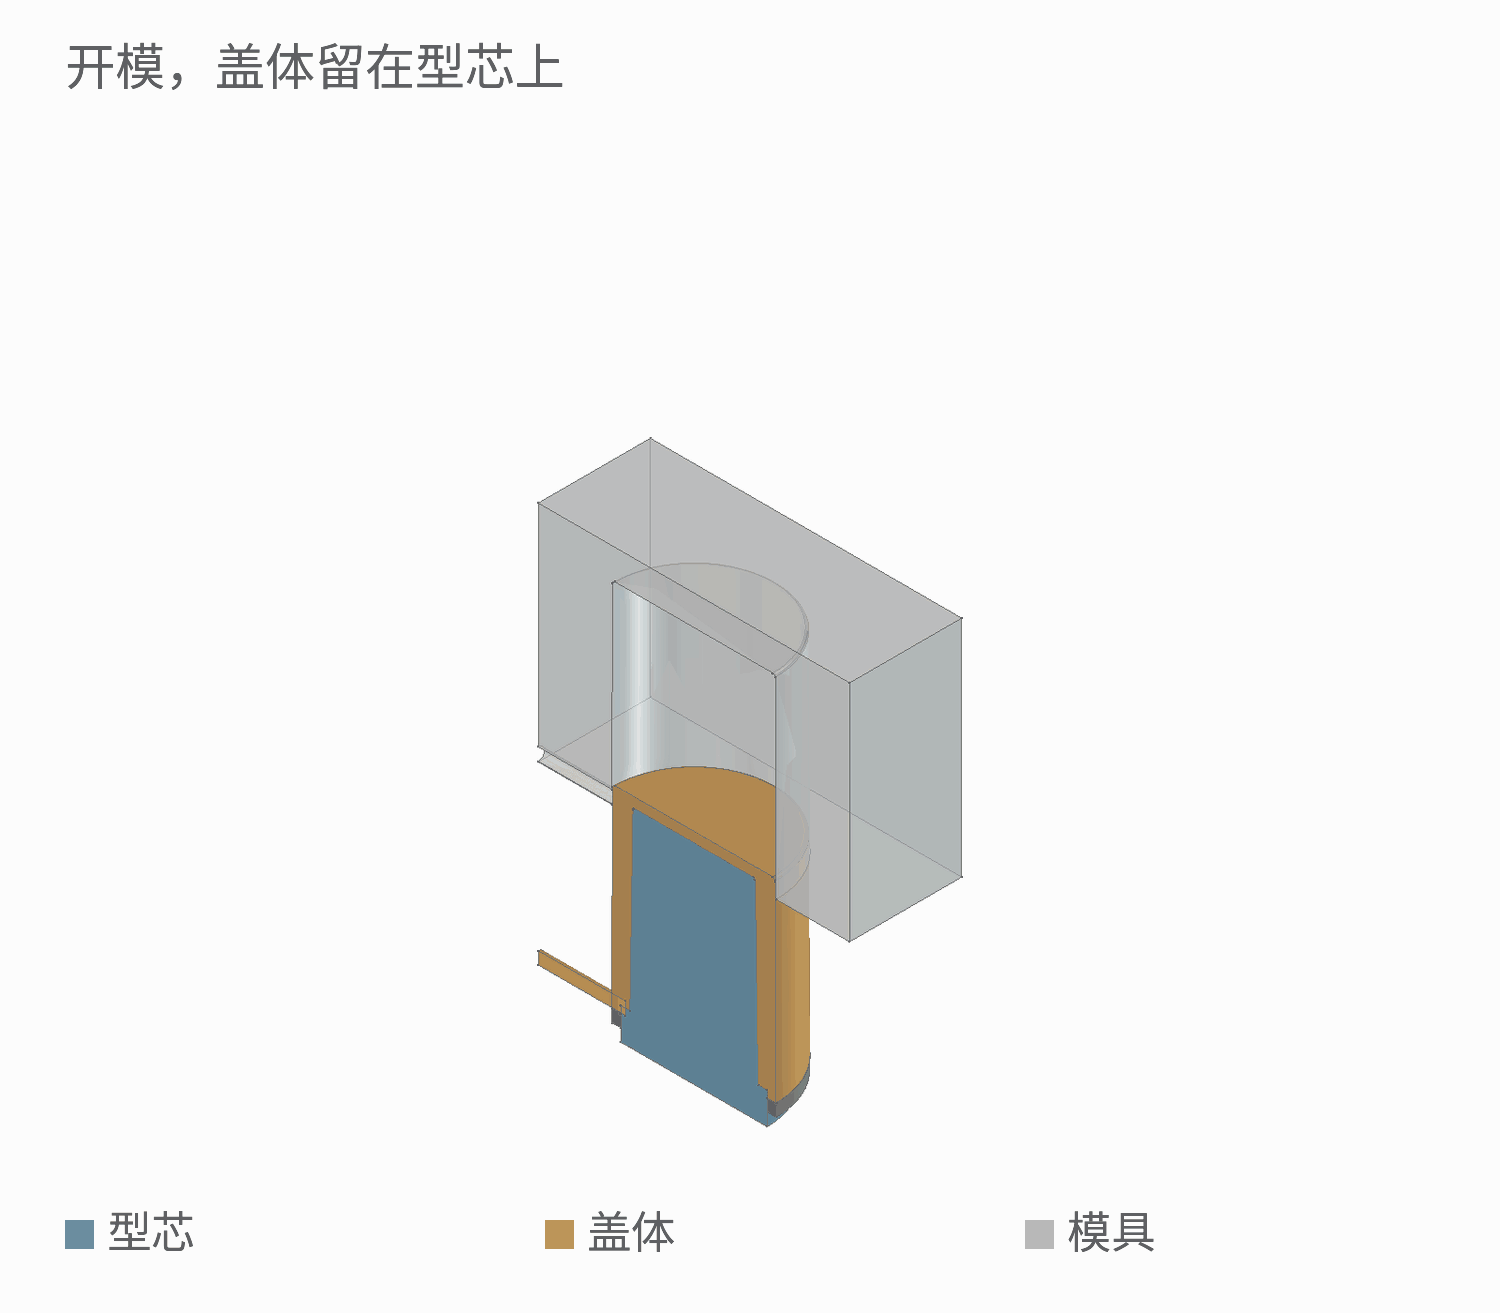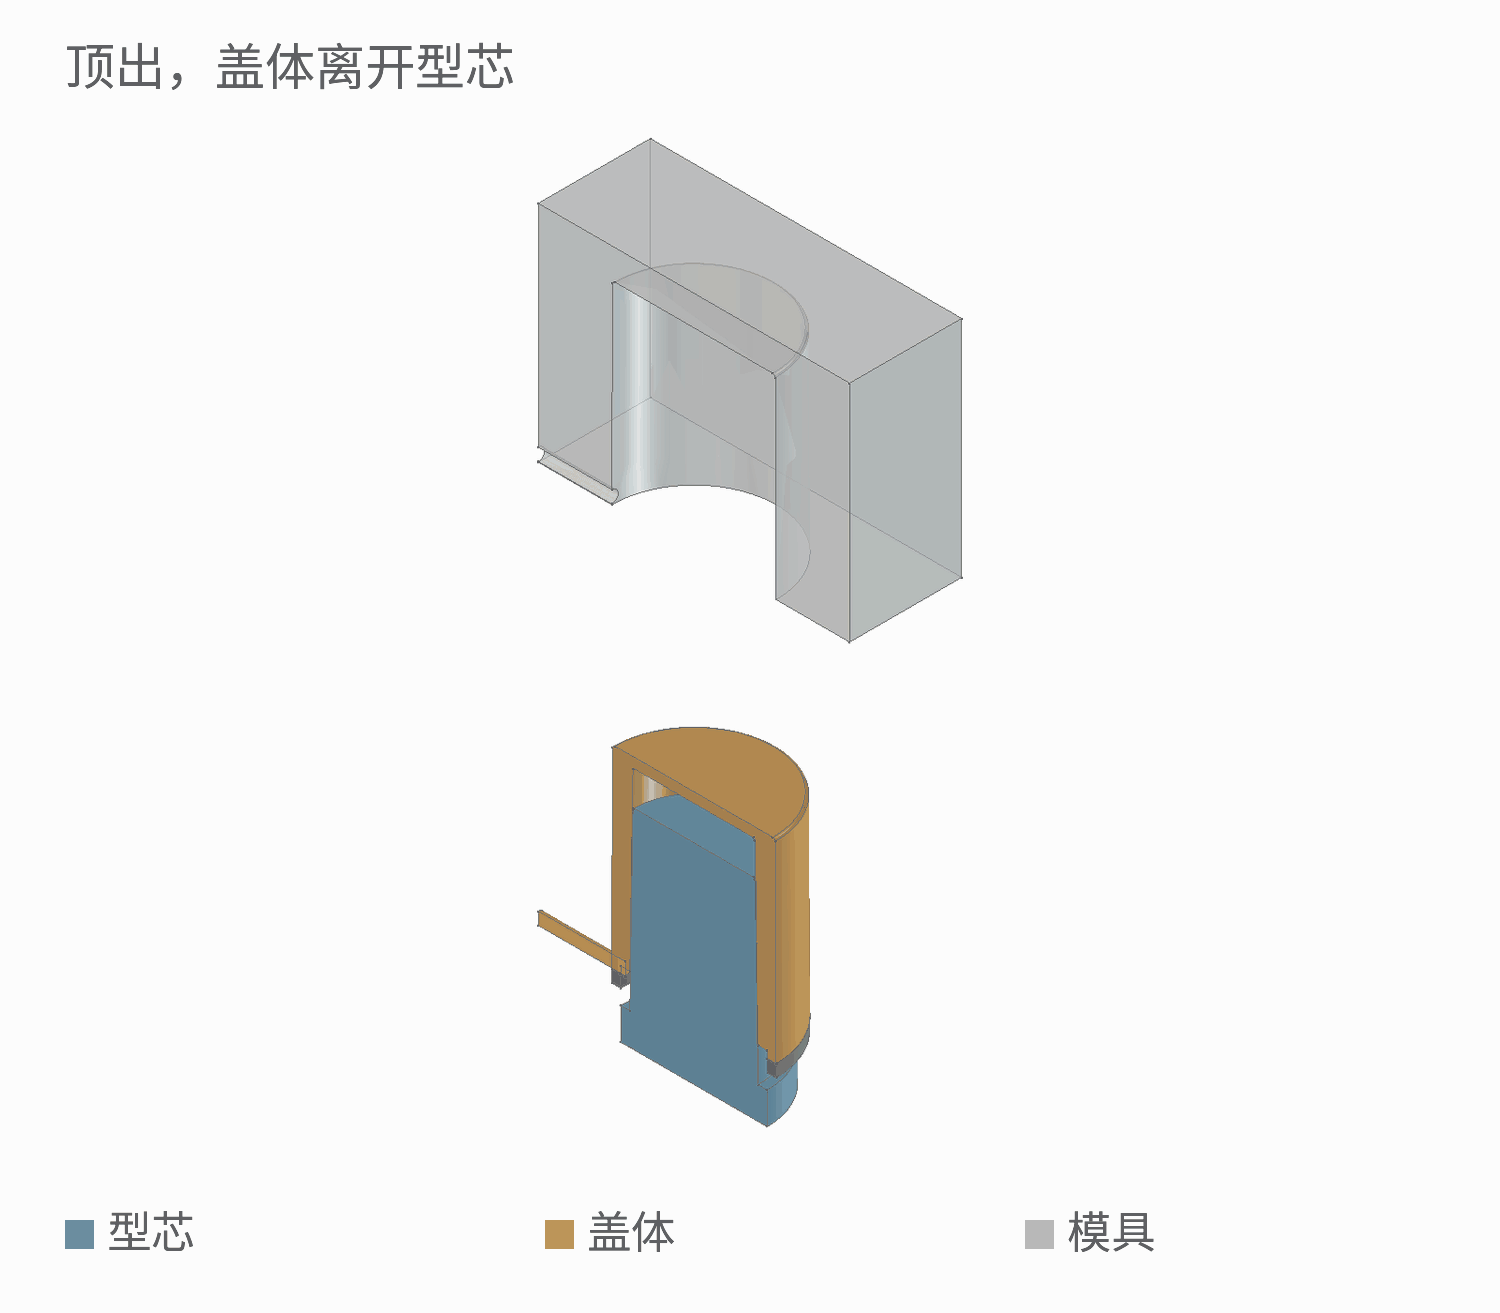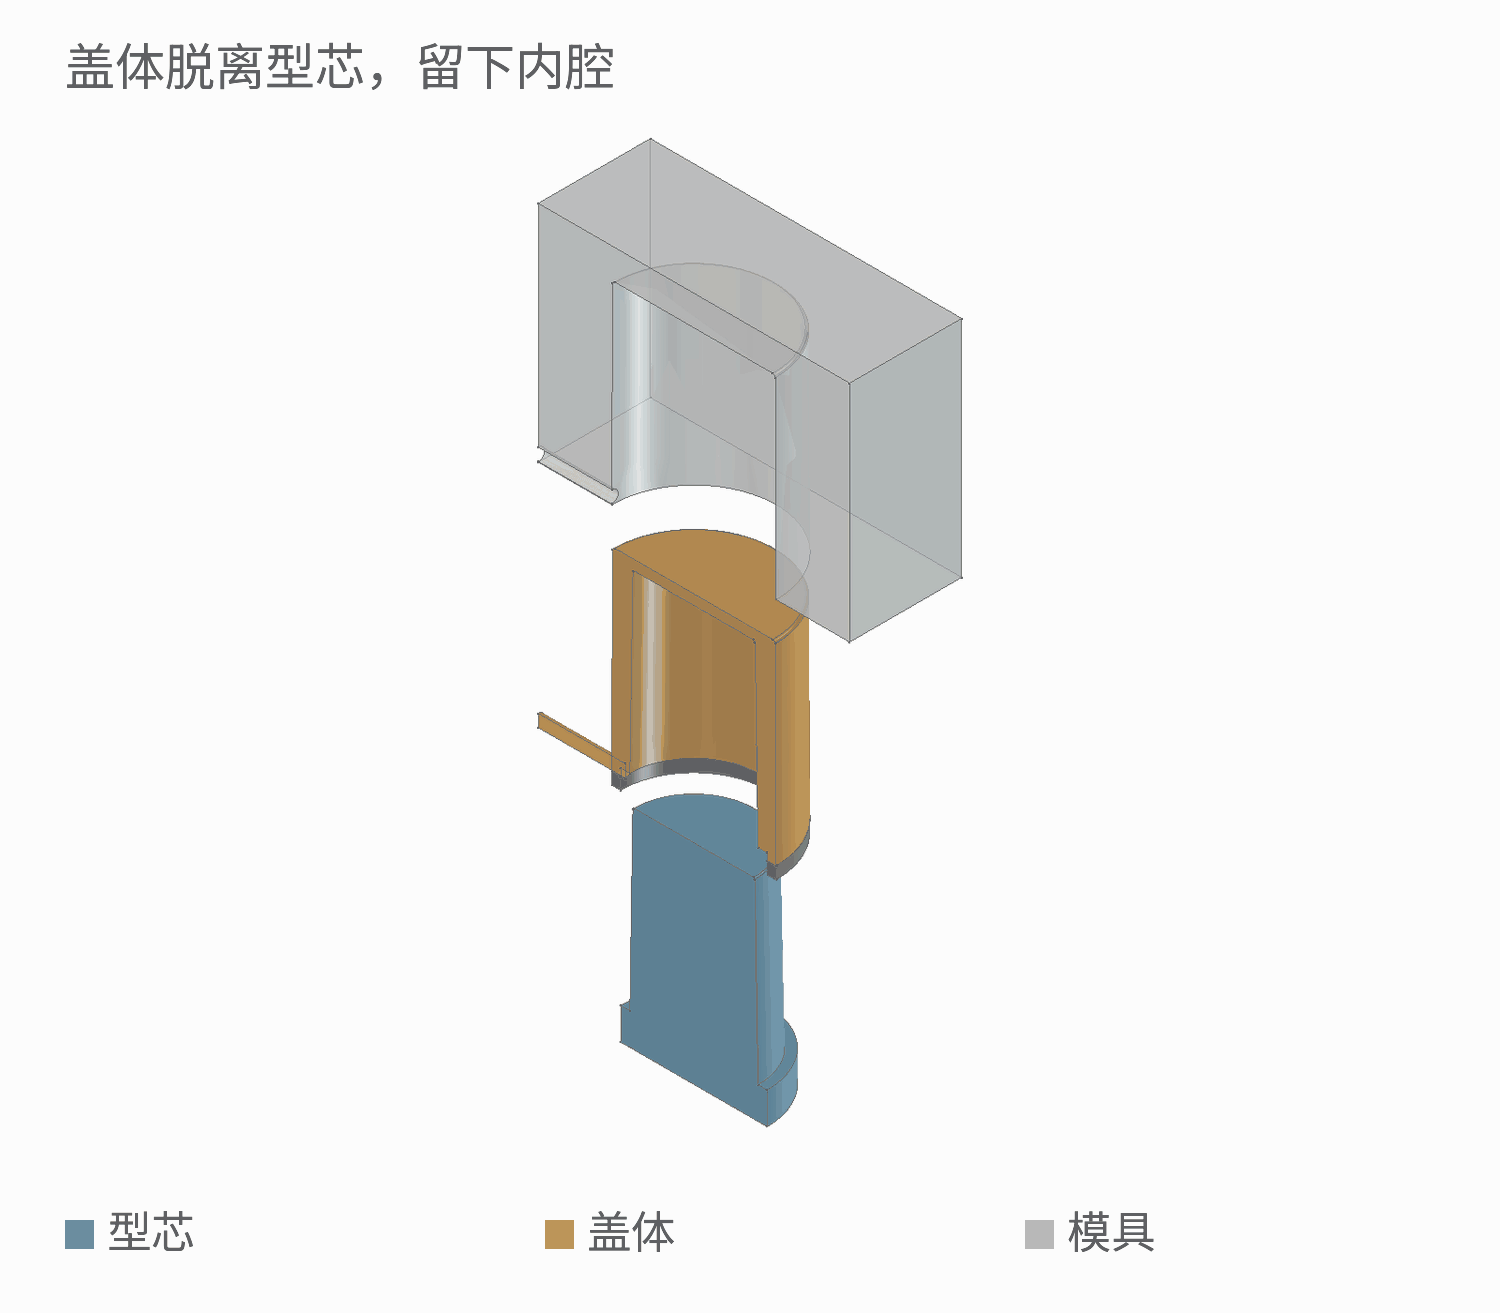
局部成形教学示意。金色用于区分盖体,充型画面表示阶段变化。
凝固后模具打开,顶出机构将铸件推出。随后去掉浇口余料、修整毛刺,才得到适合继续加工和表面处理的盖体。压射机构推动的是金属液,顶出机构取出的是已经凝固的铸件。
设计轮廓时,也要给取件留出条件。若某处凹槽反扣住型芯,铸件便不能沿原方向直接退出,需要调整结构或采用相应抽芯方案。壁厚则应尽量均匀,必要的厚薄变化应做好过渡;局部厚块凝固收缩时更容易出现孔隙。增加盖子的分量时,也要兼顾充型、凝固和脱模条件。
从圆顶、切角到立体纹理
压铸香水盖的差异,可以先从整体轮廓看,再看局部表面。圆顶用连续曲面形成圆润外形;方顶圆底的切角盖则由多个平面和转角组成,在光线下呈现不同的明暗。
纹理也可以集中在一个区域。世邦五金的三角纹香水盖,中间一圈有规则的凸凹,上下保留光面,纹理带与光面因此形成对照。另一款圆柱盖则在侧壁设置水钻装饰,亮点来自另外装上的饰件。
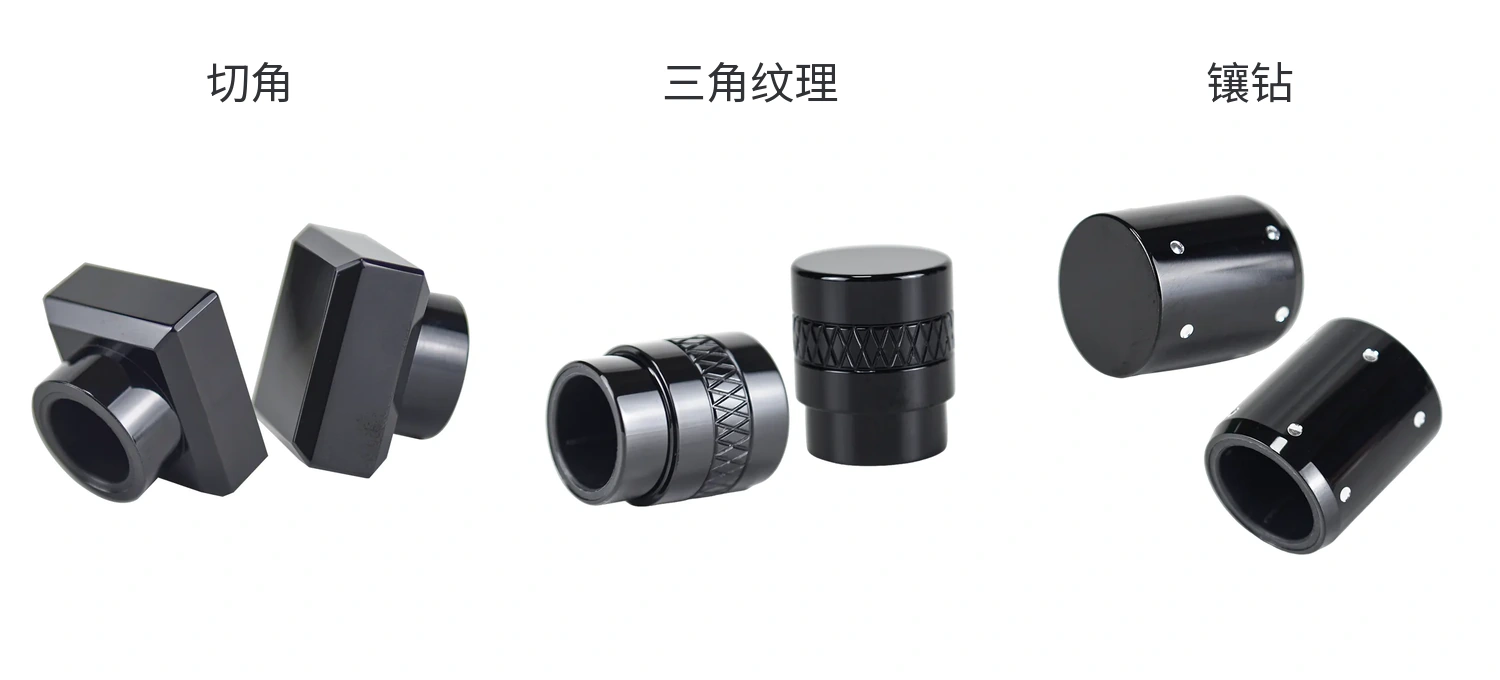
从制造上说,适合成形和脱模的凸凹细节,可以通过模具直接带到金属表面;需要的部位也可再做后加工。具体到某款切面、孔位或纹理,应根据其形状确定做法,不能把“切角”这个外观名称一律理解为压铸后逐面切削。
品牌标识同样可以参与立体设计。凹字、凸字或重复图案也可以随盖体成形,但字形和朝向应便于脱模,避免局部形成勾住模具、无法退出的倒扣。
颜色、光泽与组合装饰
压铸先形成盖体,修边、抛光和表面处理继续改变它的外观。修边去掉余料和毛刺;抛光改善金属基体的表面;电镀增加金属层,喷涂则在表面形成涂层。世邦五金圆顶盖的原页列有电镀、喷涂及颜色定制方向。
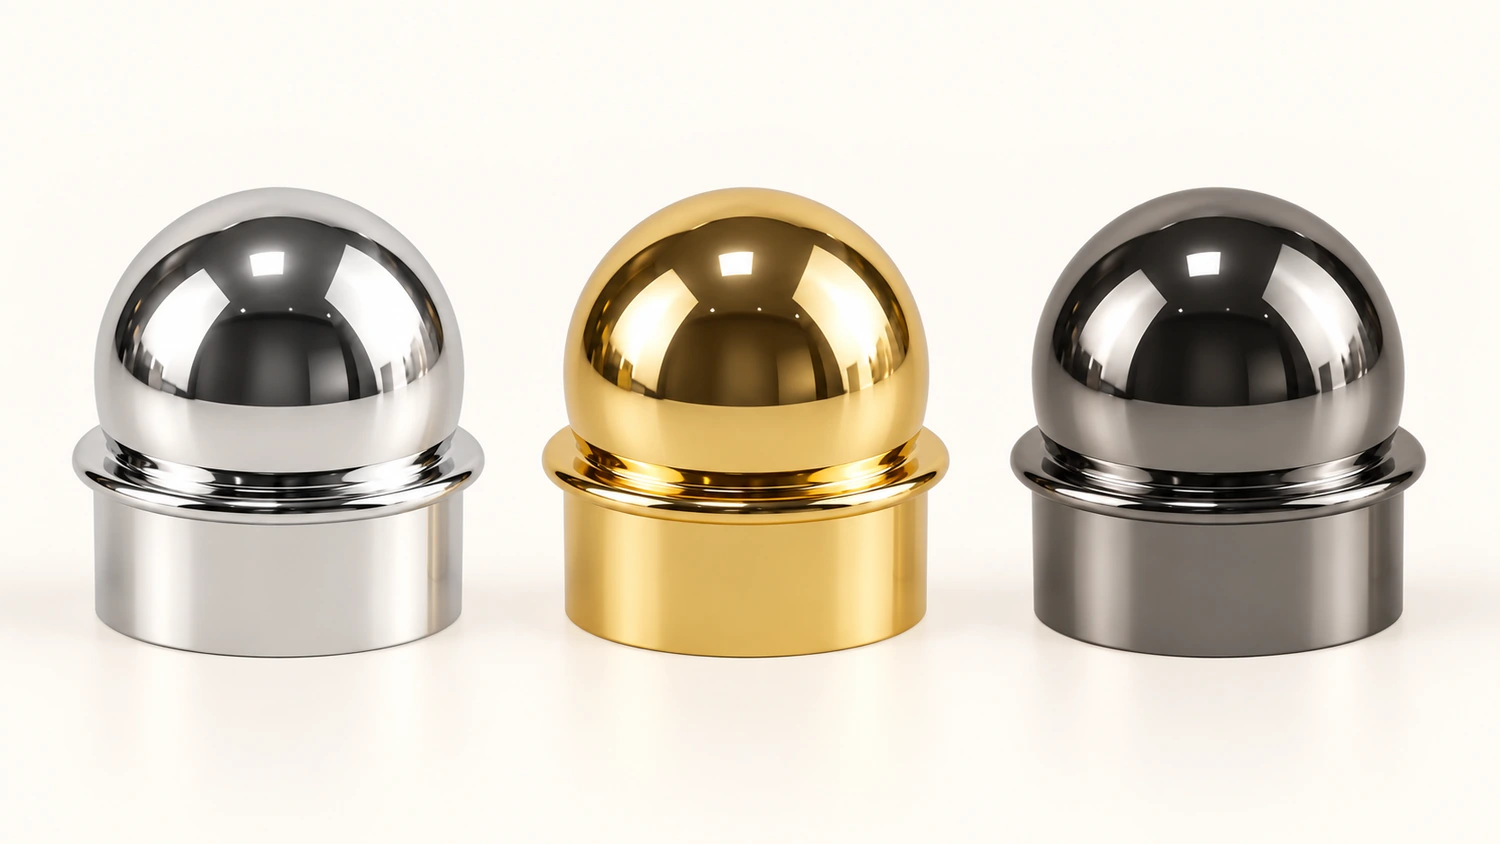
由左至右为亮银、暖金、深枪色,均为设计效果示意。
同一种盖体轮廓,可以通过这些处理呈现不同颜色和反射效果。亮面会让细小起伏更显眼,基体表面的状态因此很重要。国际锌协会的技术资料指出,装饰电镀前的表面应基本没有缺陷,不能指望镀层自动补好孔隙或所有表面问题。
组合装饰则是在金属盖体之外,再加入另一种材料。看世邦五金的金属与水晶组合演示模型:顶部的多切面水晶件、带花纹的金属盖体和内部衬件是三个独立部件。金属盖体形成周边轮廓,水晶件构成顶部装饰,内衬保留在盖体内部,分别承担外观和配合任务。
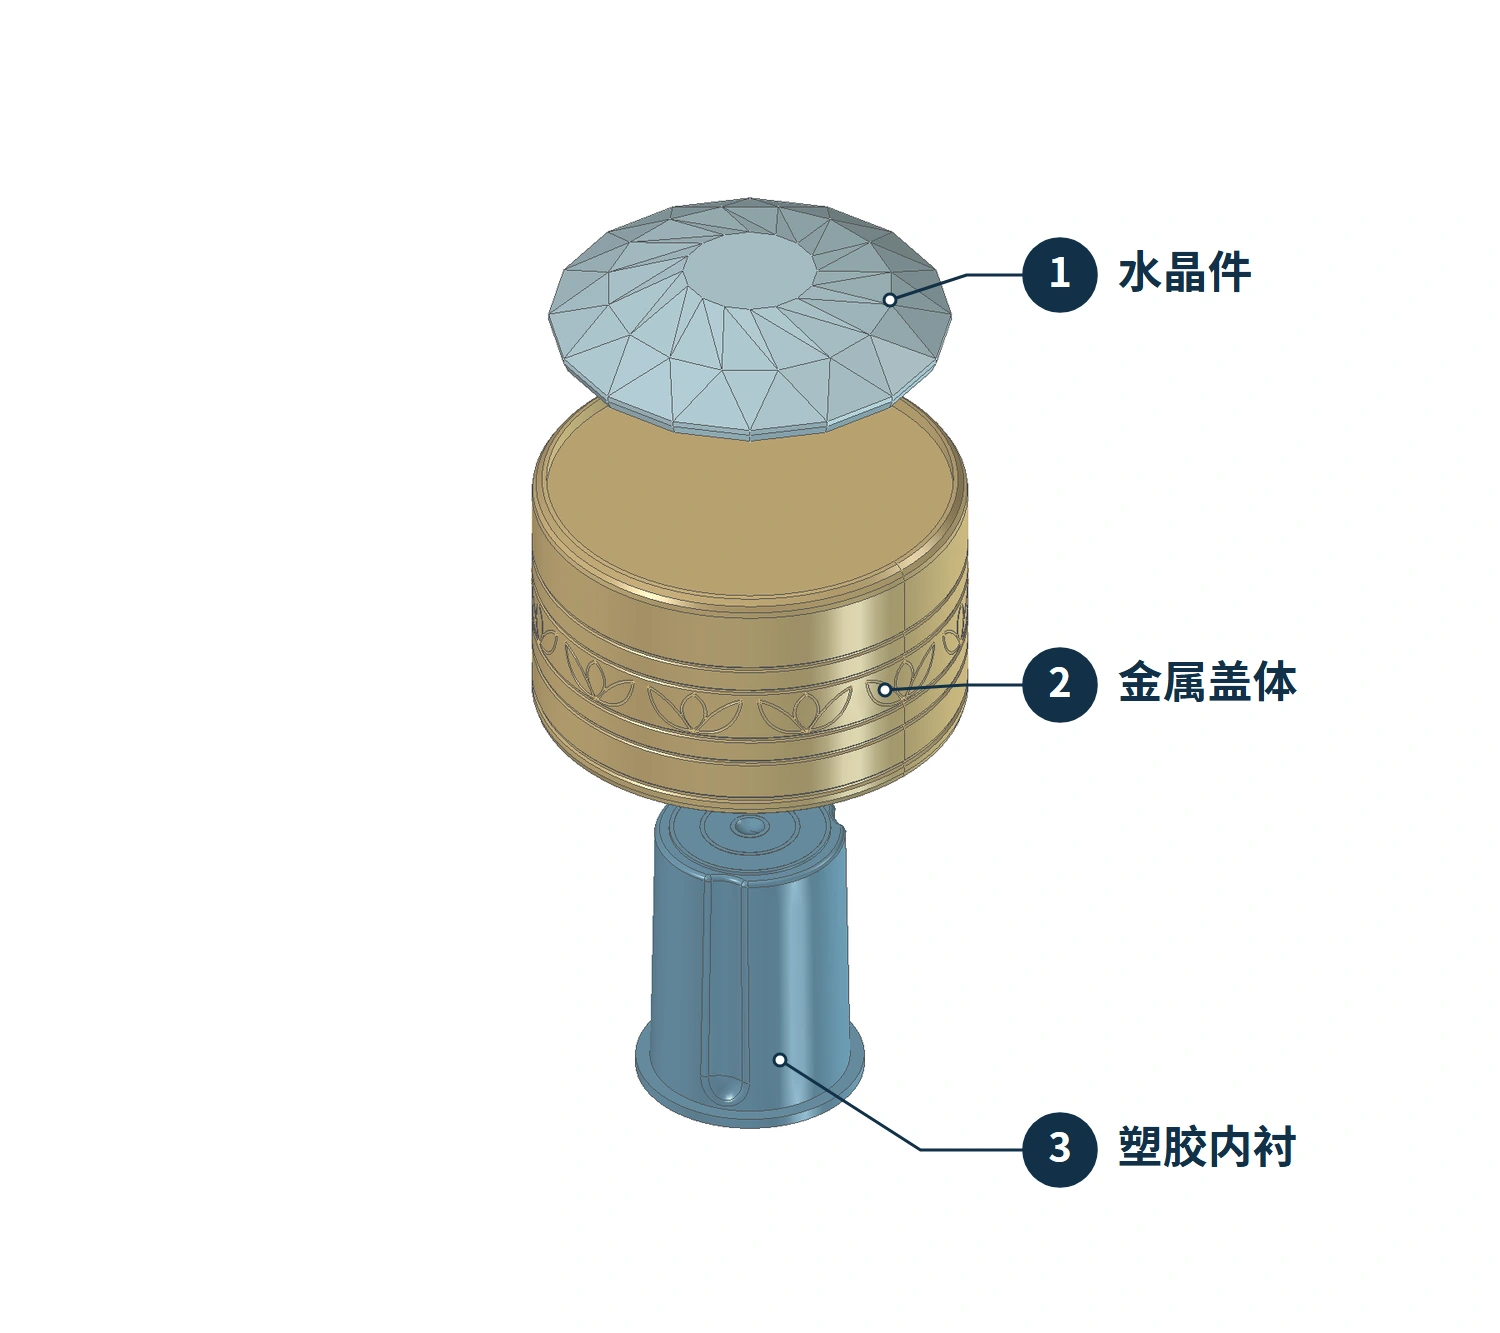
这类组合设计,需要同时安排饰件的安装位置、相邻金属形状和装配方式。实际材料、连接牢固程度与成品效果,还要用样品验证。
尺寸要与整套瓶顶配合
香水盖的尺寸既影响整瓶比例,也影响是否装得下、盖得上。它们对应的是不同位置:
| 尺寸关系 | 对应的部位 | 要确认什么 |
|---|---|---|
| 外径、宽度和总高 | 盖子与瓶身、肩部 | 整瓶轮廓与比例是否符合设计 |
| 内部可用直径和高度 | 内衬内侧与喷头、套环 | 是否有足够空间容纳瓶顶部件 |
| 固定与扣合尺寸 | 金属壳与内衬、内衬与瓶顶 | 内衬能否固定到位,外盖能否正常盖拔 |
瓶子的容量,并不直接决定上面三组尺寸。即使瓶颈有相同的名义规格,喷泵、装饰套环和外盖的接口也要按实际组件核对。盖子设计应以配套瓶、泵及套环的图纸或实样为依据。
表面处理也应纳入最终配合。镀层、涂层会增加表面厚度,电镀在凸面与凹处的沉积还可能不同。若配合部位也接受处理,就需要在尺寸设计中考虑,并用处理后的完整组件试装。
从设计构思到完整样品
开发一只锌合金香水盖,可以先确定整瓶外观:盖子采用什么轮廓、希望怎样的分量,颜色和标识与瓶身怎样搭配。同时把瓶顶接口带进设计,安排内衬、连接位置和喷头空间。
随后将外形转成可制造的结构,检查壁厚过渡、脱模方向、分型位置,以及需要后加工的部位。模具做出毛坯后,再核对实际尺寸、轮廓、分型痕和表面状态;最后经过选定的饰面处理,与内衬、饰件及配套瓶顶一起组装确认。
不同阶段的样品回答不同问题。外观模型便于看比例和装饰位置;压铸毛坯用于检查成形结果;完成表面处理的装配样品,才把颜色、光泽、重量和盖合关系放到同一件产品上。把这些关系一并确认,设计中的金属质感和实际使用时的开合感才能在成品上结合起来。