给香水瓶配一只可拔下的锌合金外盖,卡尺该夹哪里?先把喷泵和套环按实际状态装到瓶上,找到外盖内衬会接触的位置。做锌合金外盖,要分开核对三处连接:瓶口与喷泵、瓶顶组件与内衬、内衬与金属外壳。
先找瓶顶与内衬的配合位置
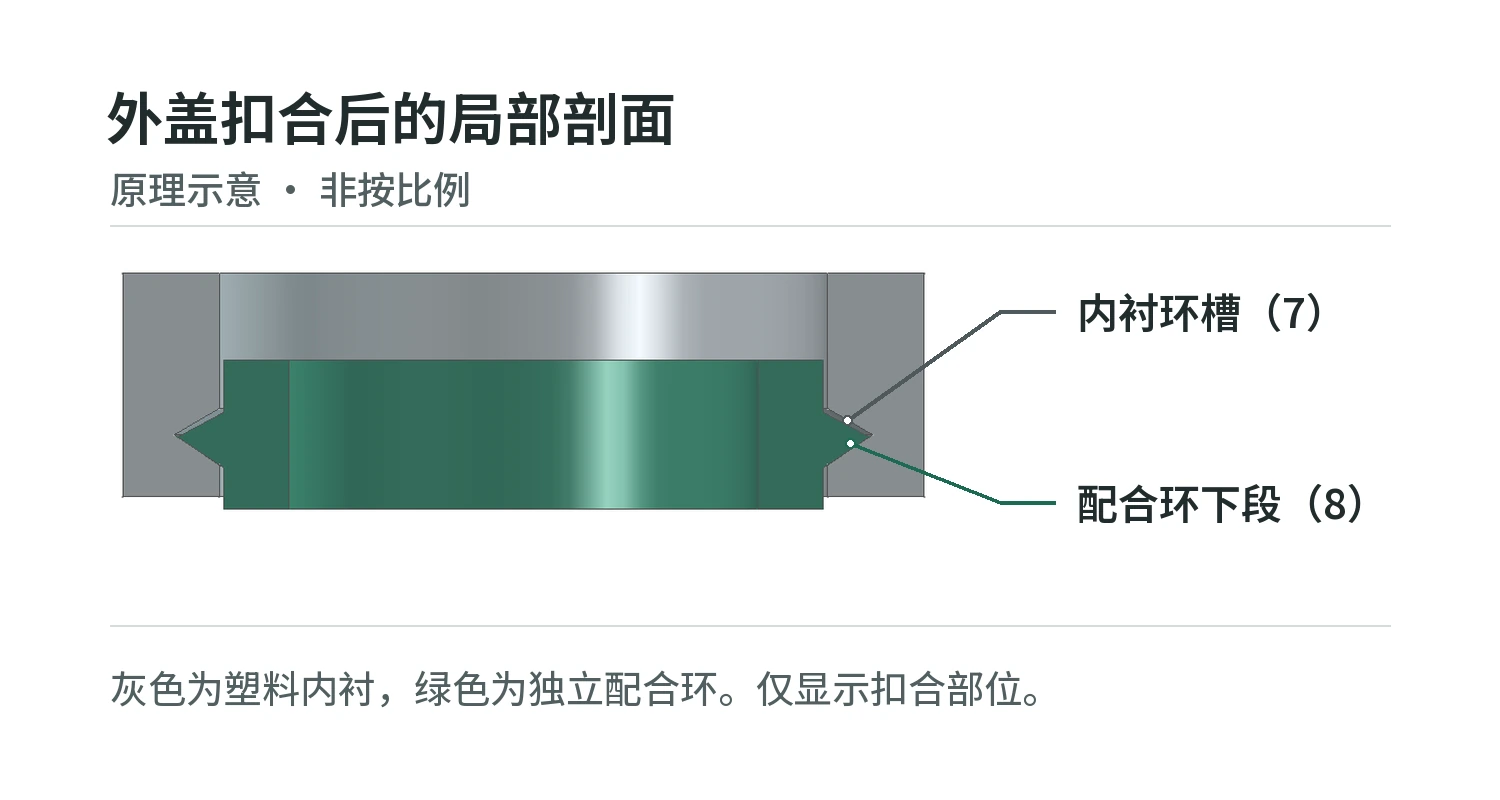
图示结构中,喷泵固定在瓶口,配合环套在泵的固定部周围。外盖套上后,内衬的环槽 7 扣住配合环下段 8;外罩则套在内衬外面。图中的局部剖面把环槽与配合环的接触位置显露出来。这一例的内衬和外罩两端开口,用来说明环槽扣合。
遇到标着 FEA 15 的瓶图,先用对应图纸核对玻璃瓶口和泵的固定方式,再找装好后外盖实际接触的部位。瓶口标称规格核对后,还要核实实际选用的喷泵、套环与外盖怎样配合。外盖若是套紧一段圆柱面,就在实际套紧的那一段标测点。
分别测量瓶顶、内衬和金属外壳
瓶顶先量配合位置所在的一截。 喷泵和套环按使用状态装好。配合部位若有可测的圆柱段,把外量爪放在同一高度,沿经过轴心的方向轻触相对两侧,记录这个截面的外径。轮廓如果不圆,就量图纸指定两点之间的距离,并把方位一并记下来。然后按图纸选定同一个参照面,比如瓶肩上明确的定位平面,记录配合部位离它多高。套环上有斜面或台阶时,把测点标在实际接触的位置。偏一点量到相邻的斜面,读数就对应另一截。
测量状态也要写清楚。该示例的配合环带有开口,内衬扣入时开口会闭合。因此,外盖取下时测得的外径,要注明“泵已装、外盖取下”;扣合后的轮廓另按整装状态核对。
量内衬的内侧。 如果配合面是一段容易触到的圆柱面,用内量爪在同一截面轻触两壁。像图示结构那样有内槽时,用图上指定的端面作参照,标出量到槽的哪一侧。普通量爪如果只碰到入口,记下来的就是入口尺寸。槽很窄时,换能到达测量面的专用量爪,或用剖面、轮廓测量确认。量爪接触后就读数,避免把内衬撑开。
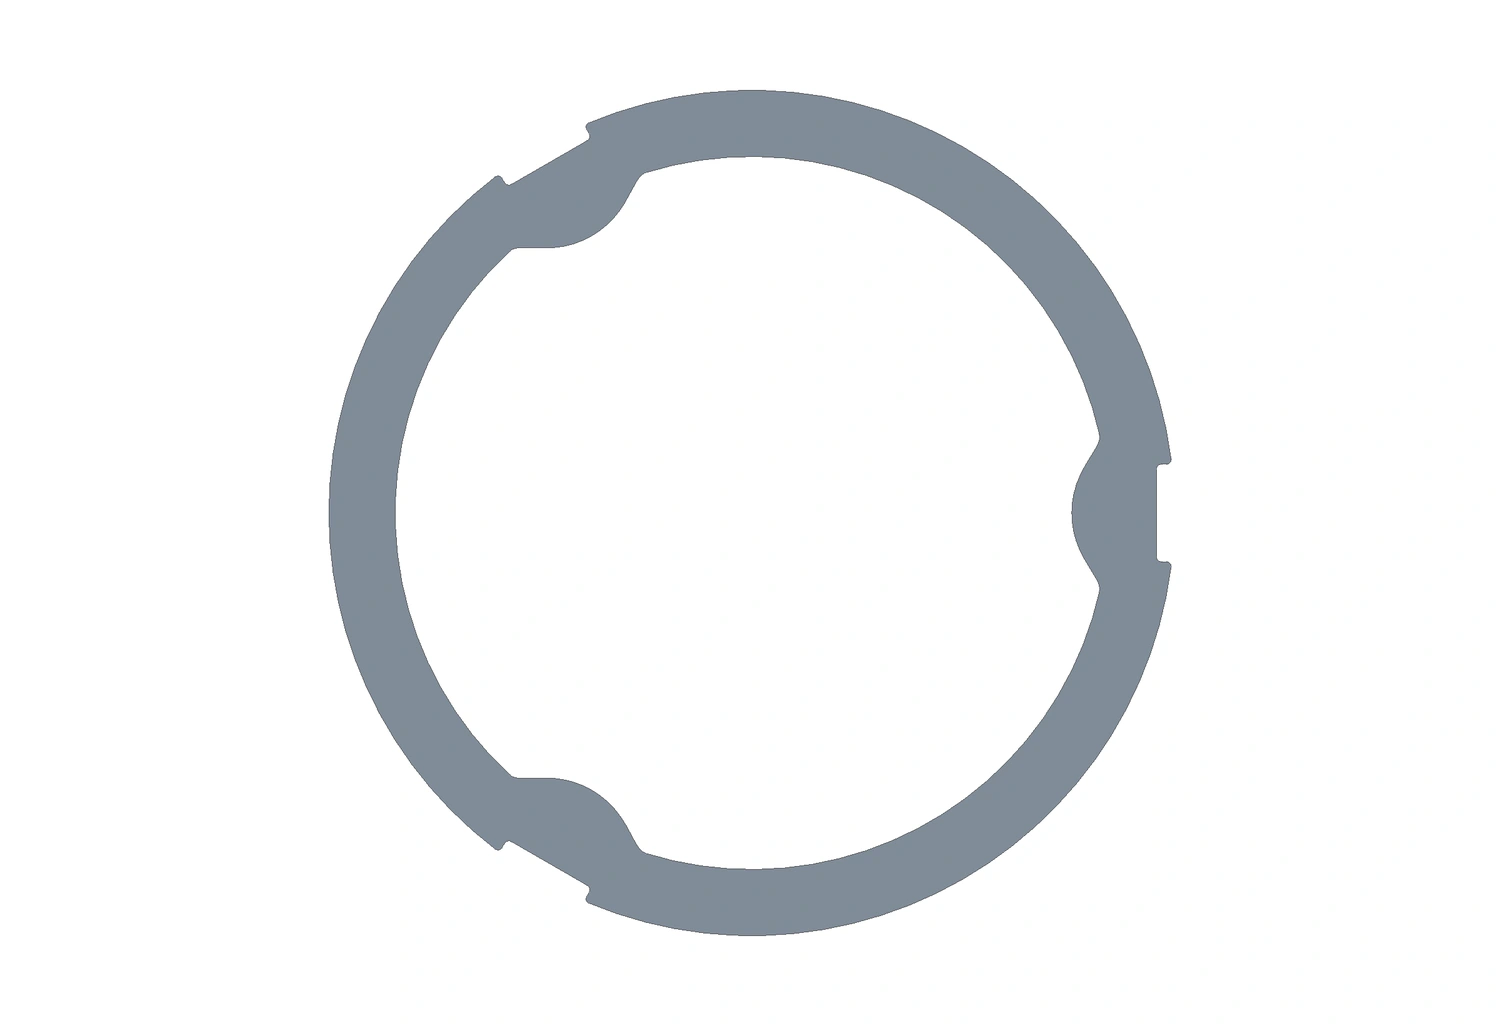
靠浅筋夹持套环的内衬,测点又有所不同。下面以世邦五金的圆口三筋内衬演示模型为例。先在分件图上标出接触截面距开口端面多深,再看这个截面上三处朝中心隆起的筋顶。卡尺若夹到筋间的孔壁,读到的是孔壁之间的距离。要核对套环能否装进去,把套环的外轮廓与三处筋顶的位置对照,再拿实际套环试配。
再量内衬的外侧。 核对插入外壳的定位段、实际止位面及对应轮廓。遇到筋或凸台,图上标出要跨哪两个位置。内衬已固定、拆下会损伤的,回查分件图或单独样件。
金属外壳量的是内衬坐进去的空间。 先把内衬外侧的定位段对到壳内相应的截面,再量那里的内径或宽度。量深度时,把深度尺的基座贴稳图纸指定的端面,量到内衬实际抵住的台阶或定位面。如果内衬先抵到台阶,量到壳顶的总深度也无法说明内衬坐在哪里。图纸和测量记录注明是毛坯还是成品饰面,试配用相同状态的盖子。
盖合后测喷头净空和盖沿间隙
换成有顶的金属外盖,扣到位后要看喷头上方的净空。找一张带实际喷头的整装剖面,在喷头最高处量到正对的盖内顶面,量的方向与瓶轴平行,喷头保持未按下。盖内有局部凸起时,还要核对喷头与凸起最接近的地方,试装时观察盖子沿装入方向是否擦到喷头。
再看盖沿下方的缝。如果图纸把瓶肩或套环端面作为外观参照,就在指定方位量盖沿和参照面沿瓶轴方向的距离。两面近似平行且近似垂直于瓶轴、塞尺能轻插且不会顶开盖子时,可以用塞尺初查轴向间隙。斜面处用塞尺测得的局部缝宽不能直接记成轴向距离;遇到斜面或量具够不到时,改用整装图或轮廓测量。异形盖可按图纸记下不同方位的读数。盖子歪斜或盖不到位时,记下哪一侧翘起、盖停在什么位置,再复查配合部位、喷头和盖沿。
把测量位置和装配状态一起记录
在记录页先写下本次用的图号和版本,例如“配合检查图 FIT-01,A 版”(示例编号)。读数用 mm,换泵或内衬时一起更新对应图号。下面的读数栏留给实际样件。
| 测量项目 | 测量位置或基准 | 装配状态 | 量具或方法 | 读数(mm) |
|---|---|---|---|---|
| 瓶顶配合段外径 | 图上标出的配合截面,两侧外壁 | 泵、配合环已装,外盖取下 | 卡尺外量爪 | 待填 |
| 内衬槽的位置 | 内衬图指定端面至槽的指定侧边 | 内衬单件 | 可触达的深度量具或轮廓测量 | 待填 |
| 外壳定位深度 | 壳口指定端面至内衬止位面 | 成品饰面,内衬未装 | 深度尺 | 待填 |
| 喷头上方净空 | 喷头最高处至正对的盖内顶面,沿瓶轴量 | 有顶外盖已扣到位,喷头未按下 | 整装剖面复核 | 待填 |
| 盖沿与瓶肩的缝 | 图上指定方位,沿轴向量两面之间的距离 | 外盖已扣到位 | 两面近似平行且垂直瓶轴、可轻插不顶盖时用塞尺;否则用整装图或轮廓测量 | 待填 |
若测量位置落在槽边、曲面或局部筋上,把量点画在剖面或照片上。下次换一个喷泵或一个内衬版本,翻回同一处测点,就能确认变的是哪一件、哪一截。