假设给同一只香水瓶配方形盖,两个方案用同一套内衬,外盖的材质和尺寸也一样。一个只把盖顶往里收,另一个连四个侧面也做成整面内凹。其他开模要求相同,为什么加了侧凹,模具费可能更高?
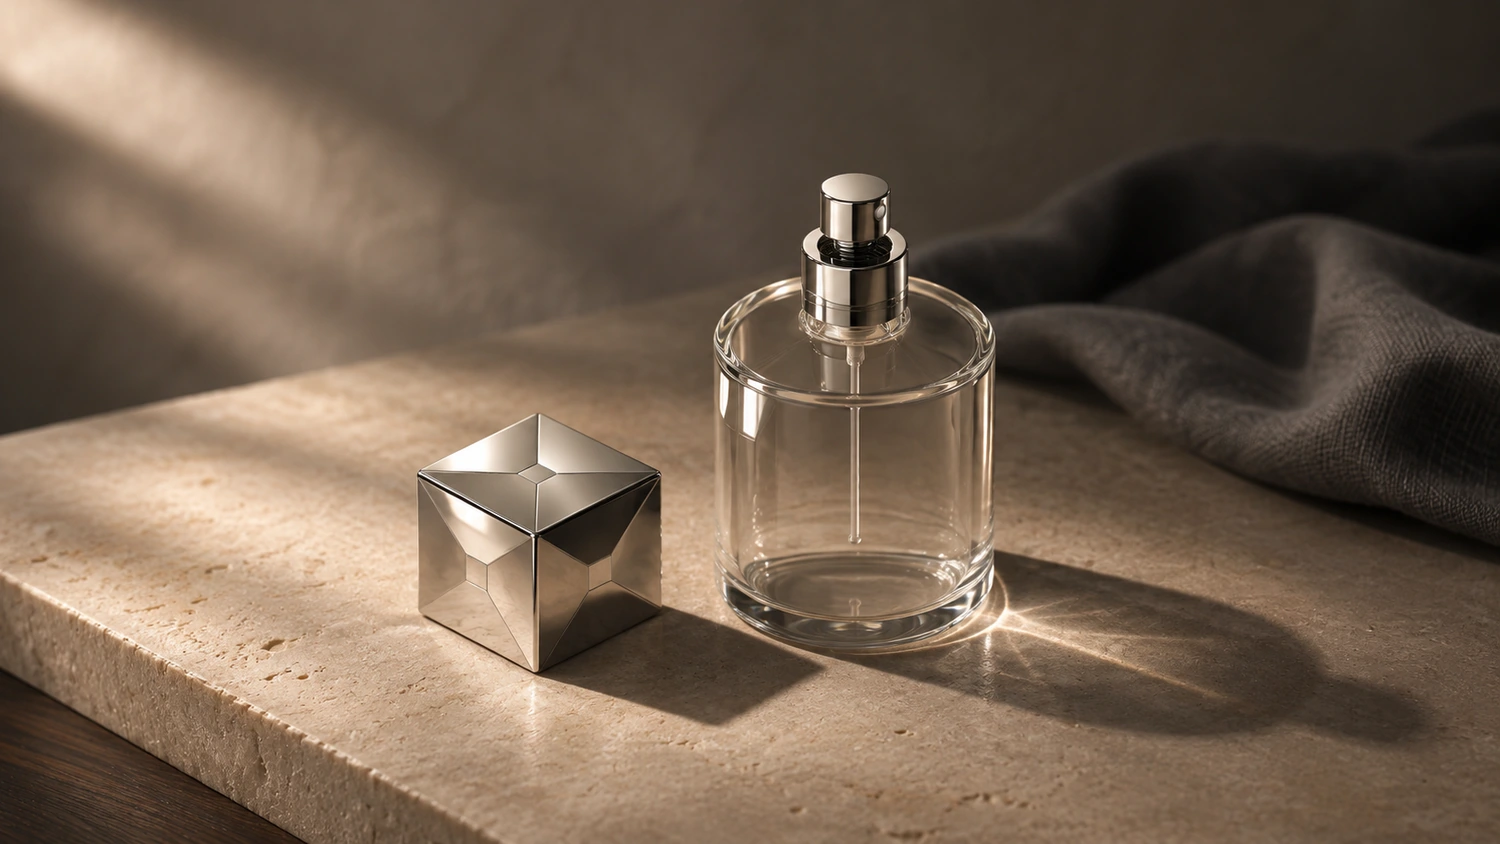
看世邦五金设计的这款五面内凹盖。评估金属外壳的压铸模时,要先确认形成各个凹面的模具零件从哪里退。盖顶的成形件能随主模退出,四侧的成形件要向外让开,盖壳才能顶出来。这就多了加工和装配侧向机构的费用。
顶面能直退,侧面为什么会卡?
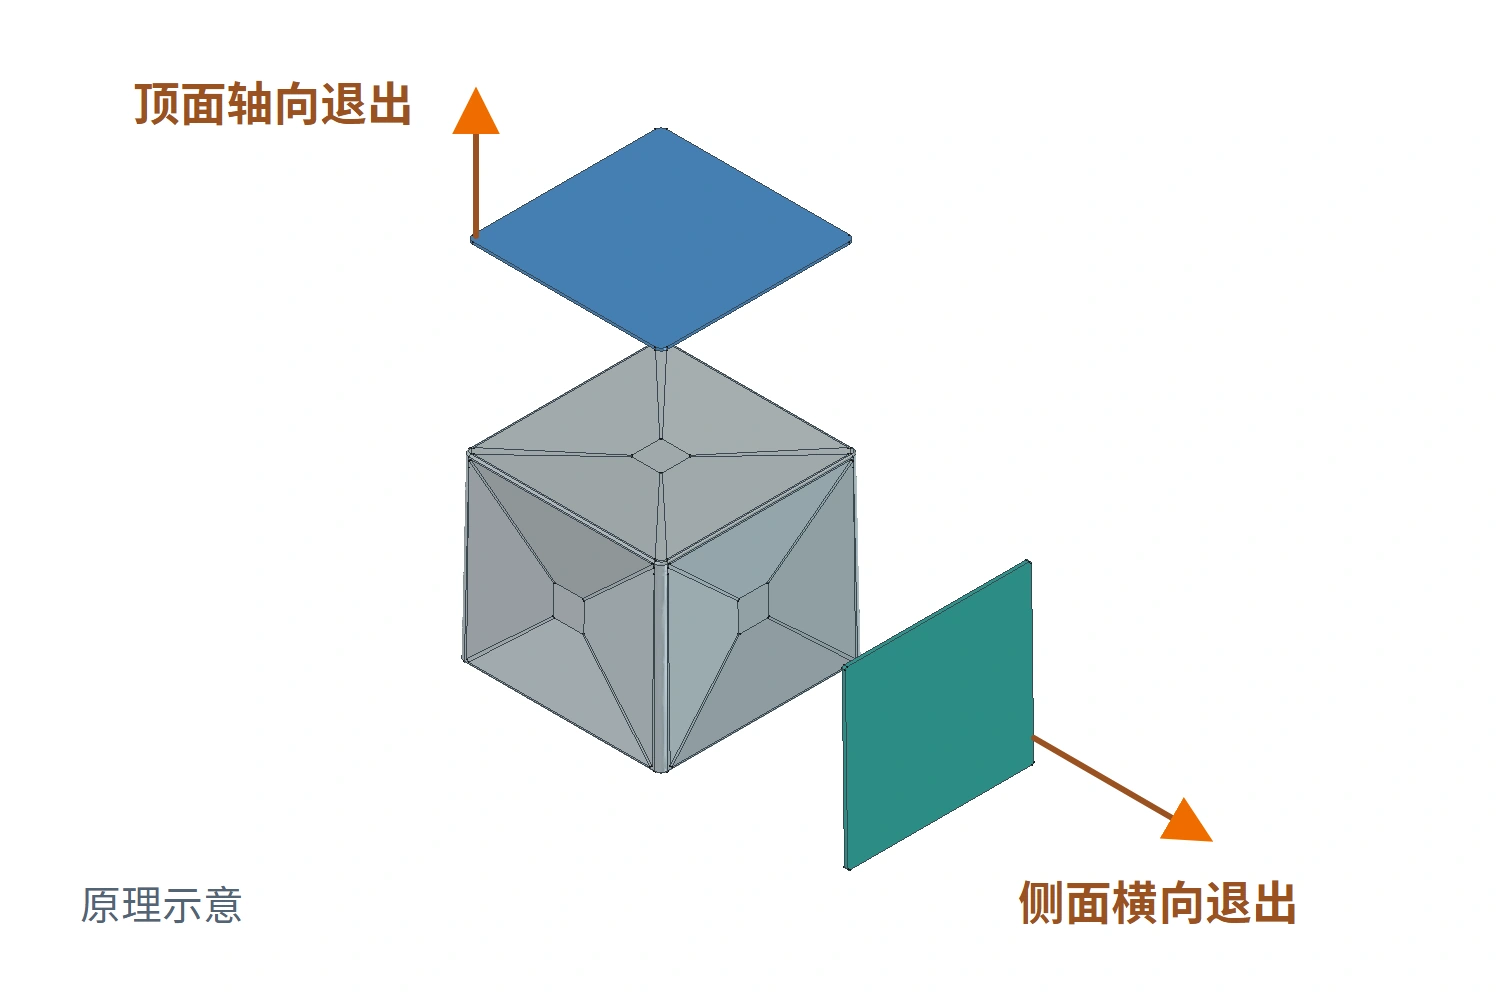
看盖顶和侧面,每个面都由外缘向中央的小方底收进去。压铸时,模具里相应的位置做成凸起。锌合金在凸起周围成形,凸起占住的地方就留下了凹面。
把盖口朝下看,主模沿着盖口到盖顶这条轴线开合。铸件凝固后,盖顶的凸块可以顺着主模往上退。侧面的凸块则从盖子旁边伸入凹处。
剖面里的绿色凸头如果留在原位,盖壳一往上顶,凹处的下斜面就会撞到它。模具行业把这种沿主开模方向被挡住的形状叫倒扣。
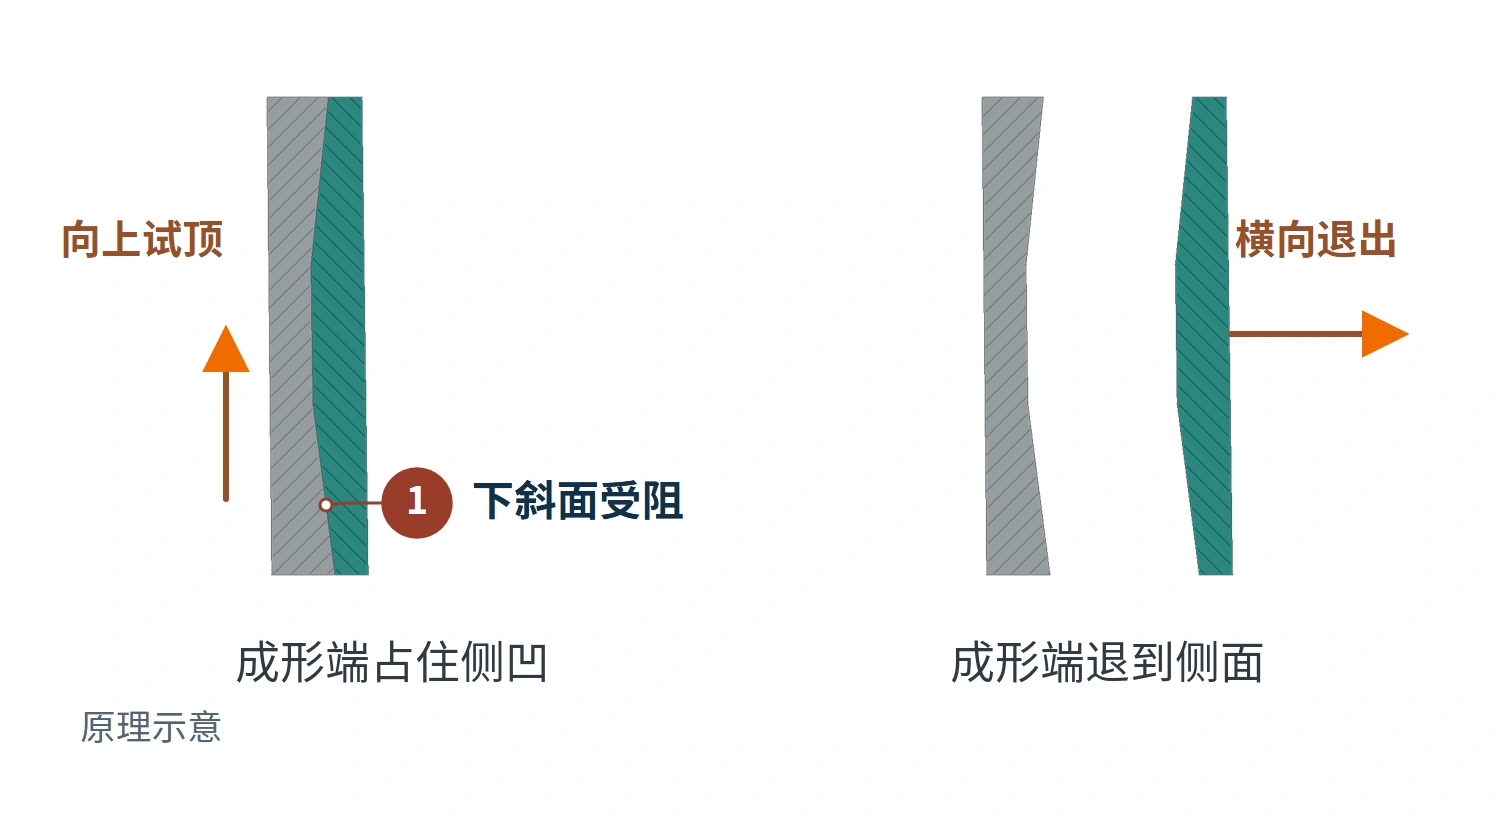
让侧面的成形件向外退出,给盖子腾出顶出的空间,这个动作叫侧抽芯。滑块可以带着成形件做这个动作。
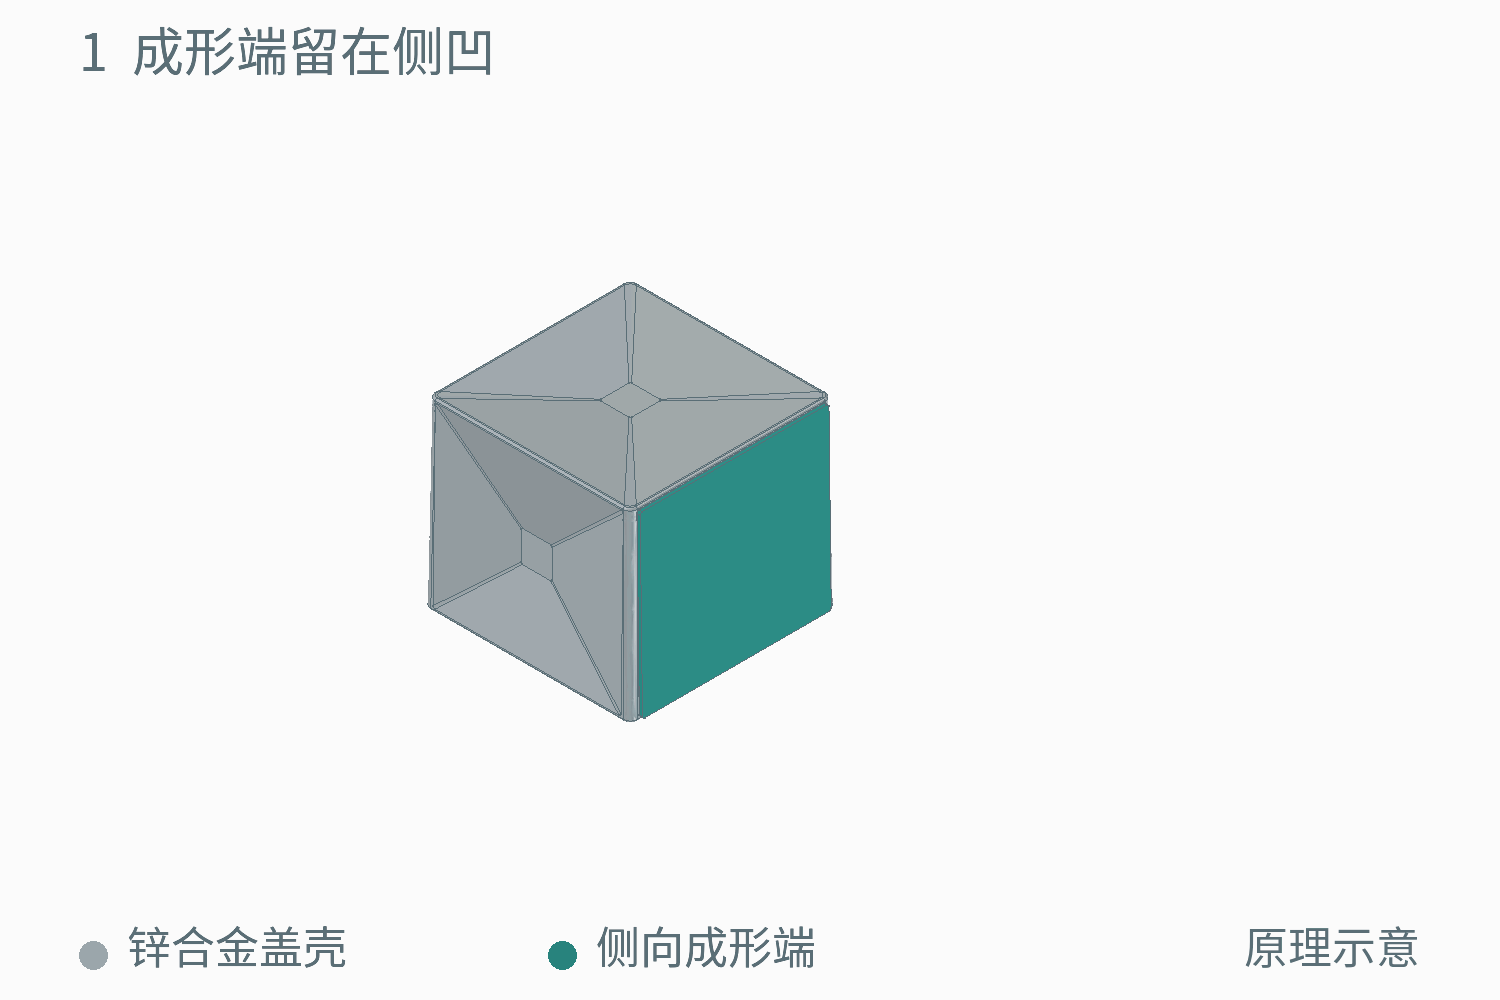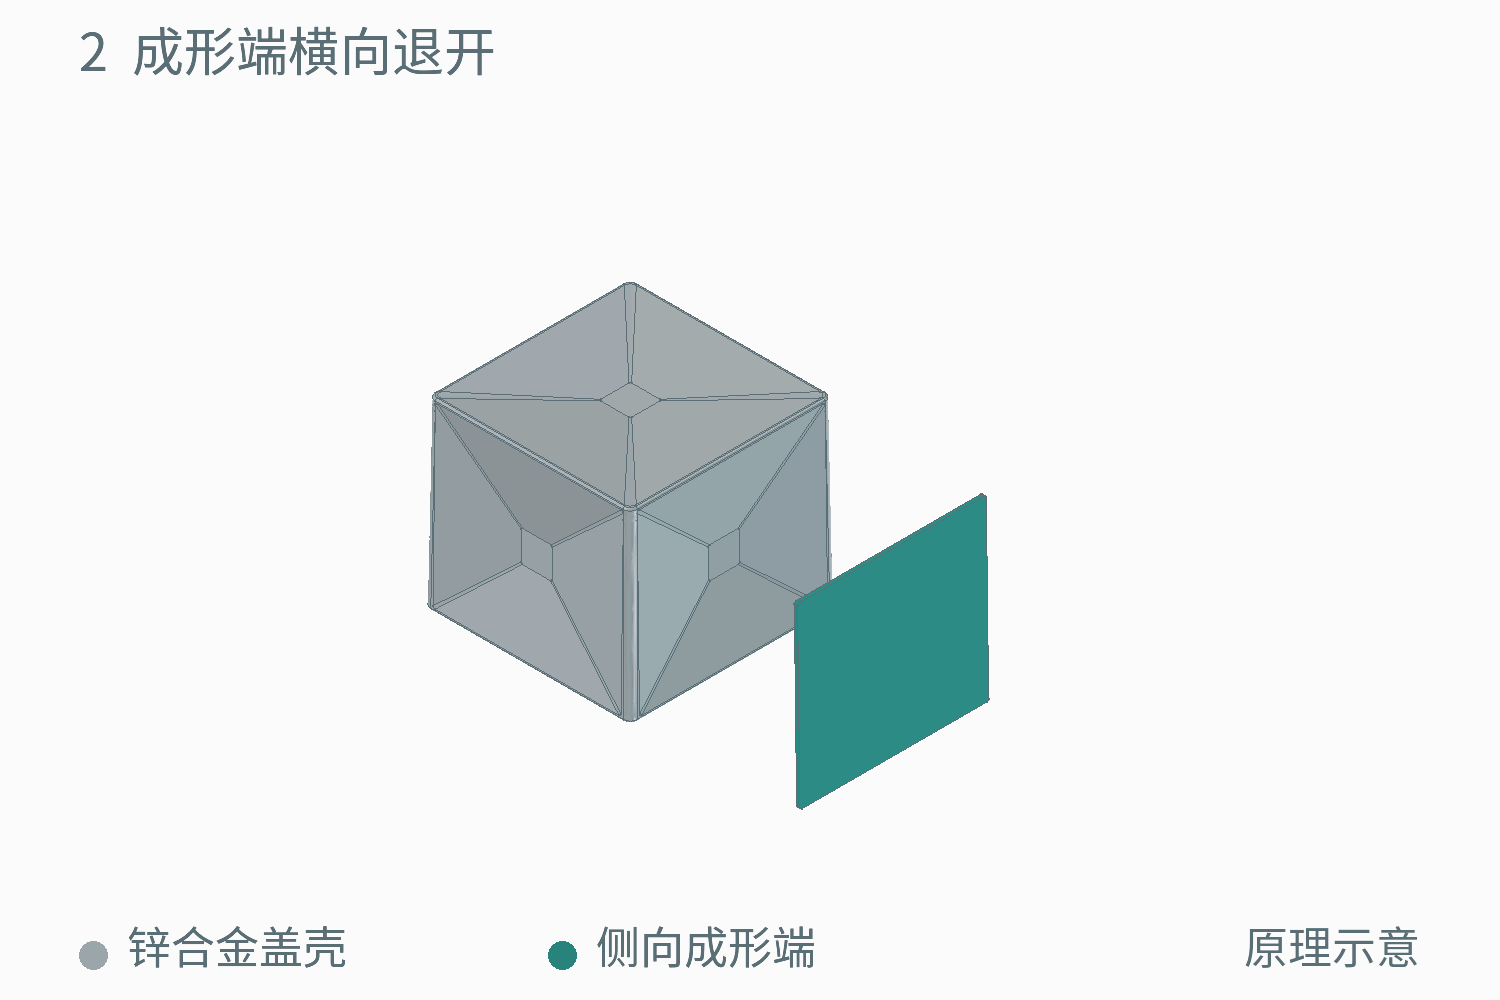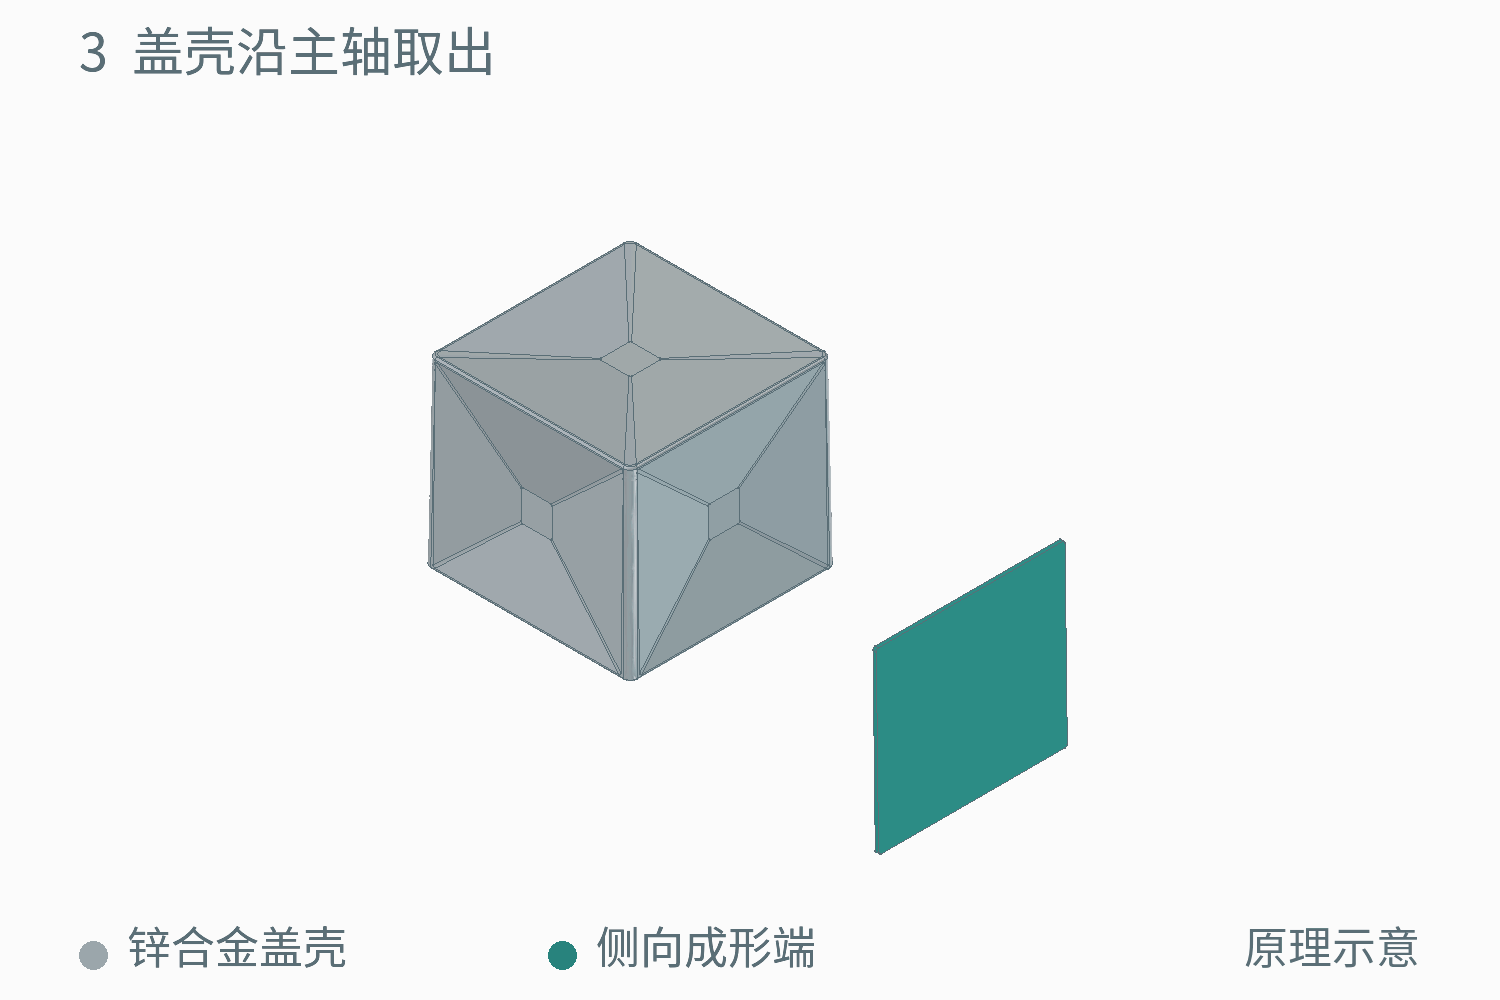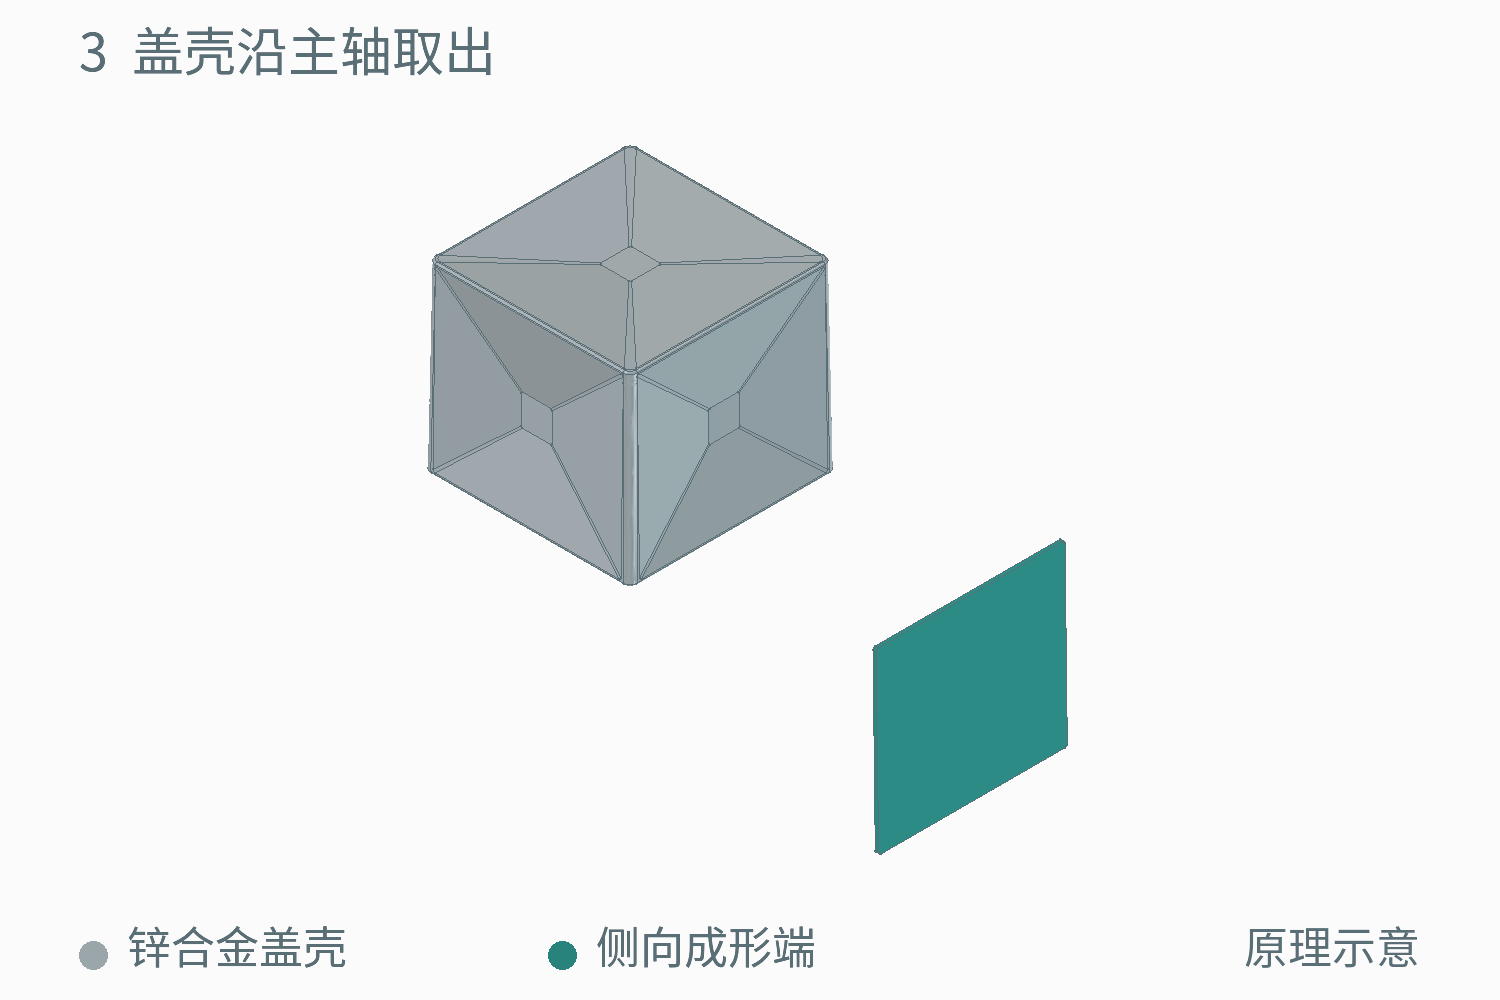
动图以一个侧面为例。这款盖的四侧各有退出方向,实际用几组滑块,要看整副模具怎么布置。
侧抽芯怎样影响模具费和单件价?
模具厂要加工出贴合凹面的成形件,还要给它做导向和驱动,让它沿预定方向进退。合模时,成形件要到位并锁紧,才能承受压铸时的压力。装配调试时,还要核对它退开的距离,确认顶出时盖子有足够空间。和其他要求相同、可以直开的方案相比,这些都是新增的制模工作。
单件价要看量产时每一模花多久、模具需要多少维护工作,以及铸件是否需要额外修整,比如去掉模具接合处留下的飞边。侧面成形件有时能在主模打开时一起退出,每模未必因此变慢。如果模具能直接压出凹面,还有机会省掉逐件加工凹面的工序。
想留住折面的光影,哪里可以改?
如果最想留的是俯看时盖顶的折面,可以保留顶凹,把四侧改成沿主开模方向能直脱的轮廓。侧面也要保留折面时,单纯把凹面做浅,剖面图里灰色盖壳的下斜面仍可能挡住成形件。可以评估改掉这段斜面,让侧凹朝盖口一端敞开。成形件沿主开模方向从原位退到完全脱离,整段都有空间,才有机会省掉这一处的侧抽。这样改,侧面的折线和光影也会变。
还可以调整分型,也就是改变模具各部分在哪里分开。要在三维图上核对,换了分型以后,成形件能不能顺着开模方向退出,接痕会不会落在显眼的斜面上。
如果五个面的造型都要保留,可以请工厂在三维图上标出哪些成形件要侧退、接痕可能留在哪儿。比较报价时,先确认模具费是单列,还是已经摊进每只盖的单价。把每份报价都拆成模具费和每只盖的生产价,再分别比较这两笔费用。