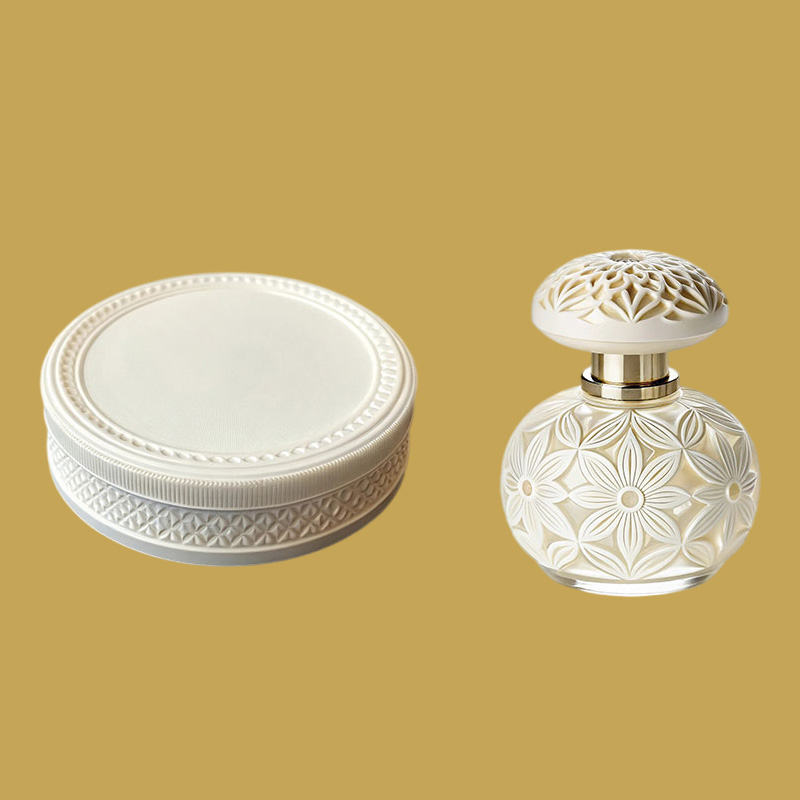
设计一款压铸香水盖时,顶部可以是一圈圈细密的CD纹,侧面可以是一条菱形花纹带,也可以让整个盖子呈现细腻的磨砂质感。这些纹理改变了盖子的外观,但它们的制造方式并不相同。
压铸香水盖的成纹做法可以分成六类:模内成纹、激光镭雕、车削与铣削、滚花、拉丝,以及喷砂与喷珠。有些纹理在压铸时已经形成,有些在毛坯上继续加工,还有些由表面涂层的局部变化呈现出来。世邦五金制造锌合金压铸香水盖,从压铸毛坯、后加工到涂镀后的成品来看,理解纹理要弄清它在哪一步形成,以及这一步改变了金属还是涂层。
先分清纹理的形状与成纹方法
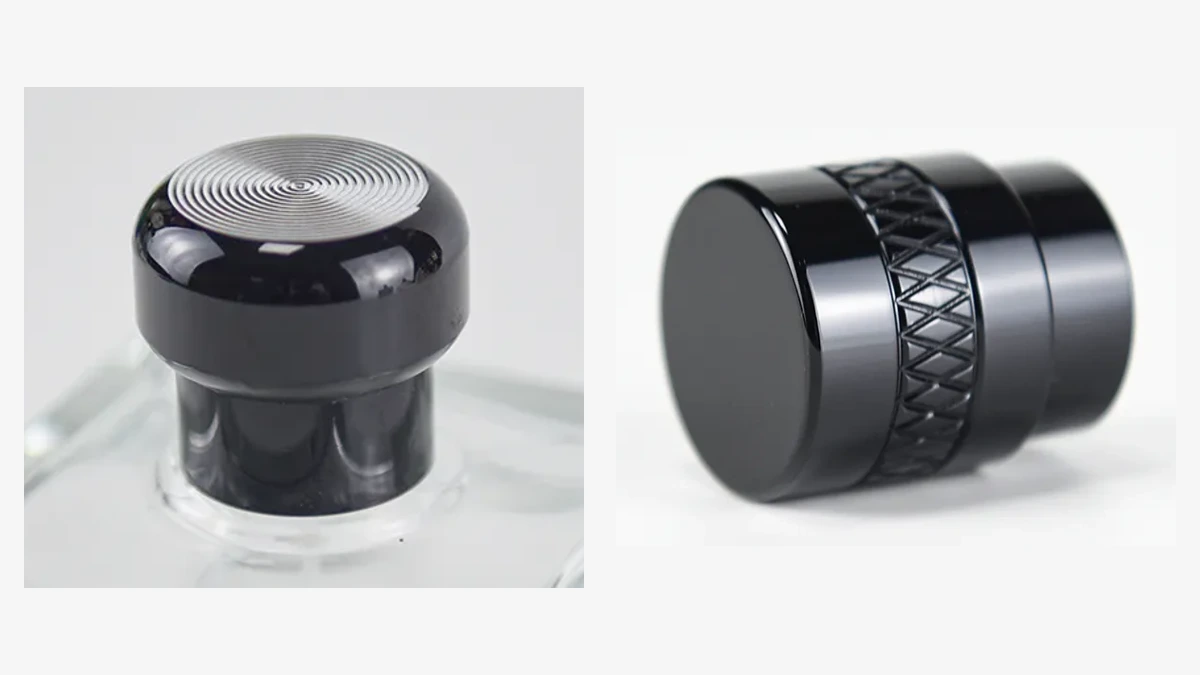
世邦五金的CD纹蘑菇顶香水盖,顶部有密集的环状纹路,侧面保持光滑;三角纹香水盖则把几何凹凸纹集中在侧壁的一条环带上。这两种款式说明,纹理既可以成为整个面的视觉重点,也可以只装饰局部。
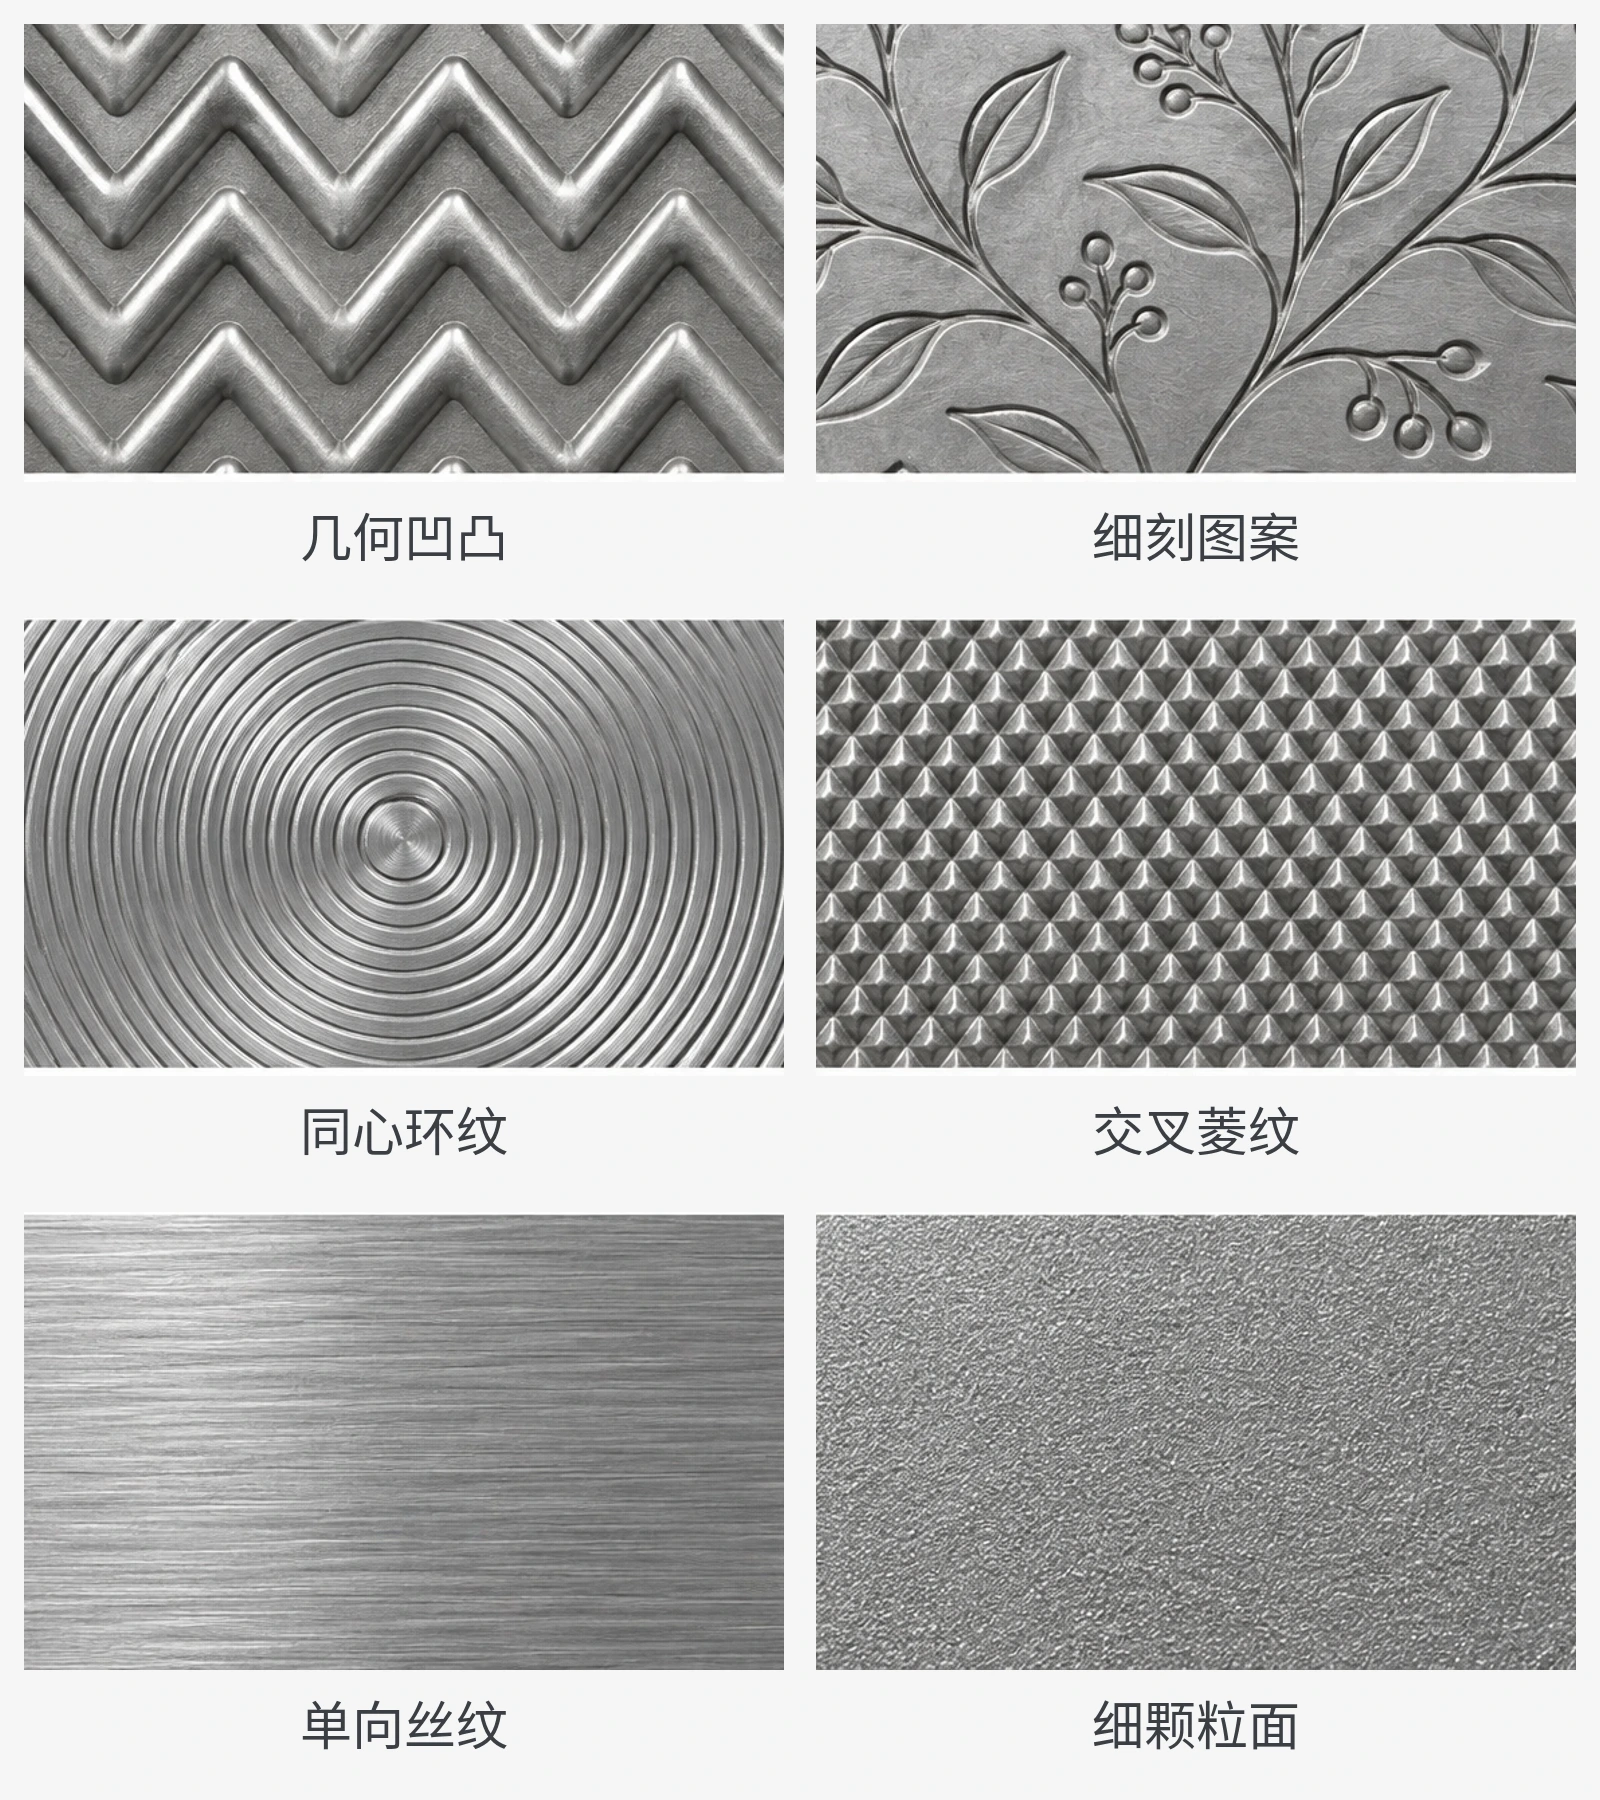
“CD纹”“菱形纹”“拉丝纹”描述的是看到的效果。它们与制造工艺并不是一一对应:菱形纹可以做进模具,也可以通过后加工形成;仿拉丝纹同样可以在模内复制。辨认外观之后,还需要知道实际成纹工序。
| 做法 | 成纹动作 | 可呈现的纹理 |
|---|---|---|
| 模内成纹 | 把模腔的反向形状复制到铸件 | 凹凸花纹、浮雕、凹凸字、仿拉丝纹 |
| 激光镭雕 | 局部去除金属或表面涂层 | 细线、图案、文字、凹刻或颜色对比 |
| 车削与铣削 | 刀具切除材料 | CD纹、环槽、直槽、曲线槽 |
| 滚花 | 花纹轮挤压或切削表面 | 直纹、斜纹、交叉菱形纹 |
| 拉丝 | 磨料沿一定方向磨出划纹 | 有方向的细丝纹、缎面质感 |
| 喷砂与喷珠 | 颗粒冲击表面 | 均匀的磨砂、颗粒质感 |
模内成纹:让盖子铸出来就带花纹
把纹理做进压铸模具,是让毛坯直接带花纹的做法。模腔里凹下去的部位,可以在铸件上形成凸起;模腔里凸出的部位,则在铸件上留下凹处。锌合金充满模腔并凝固后,盖子就带上了这组反向形状。
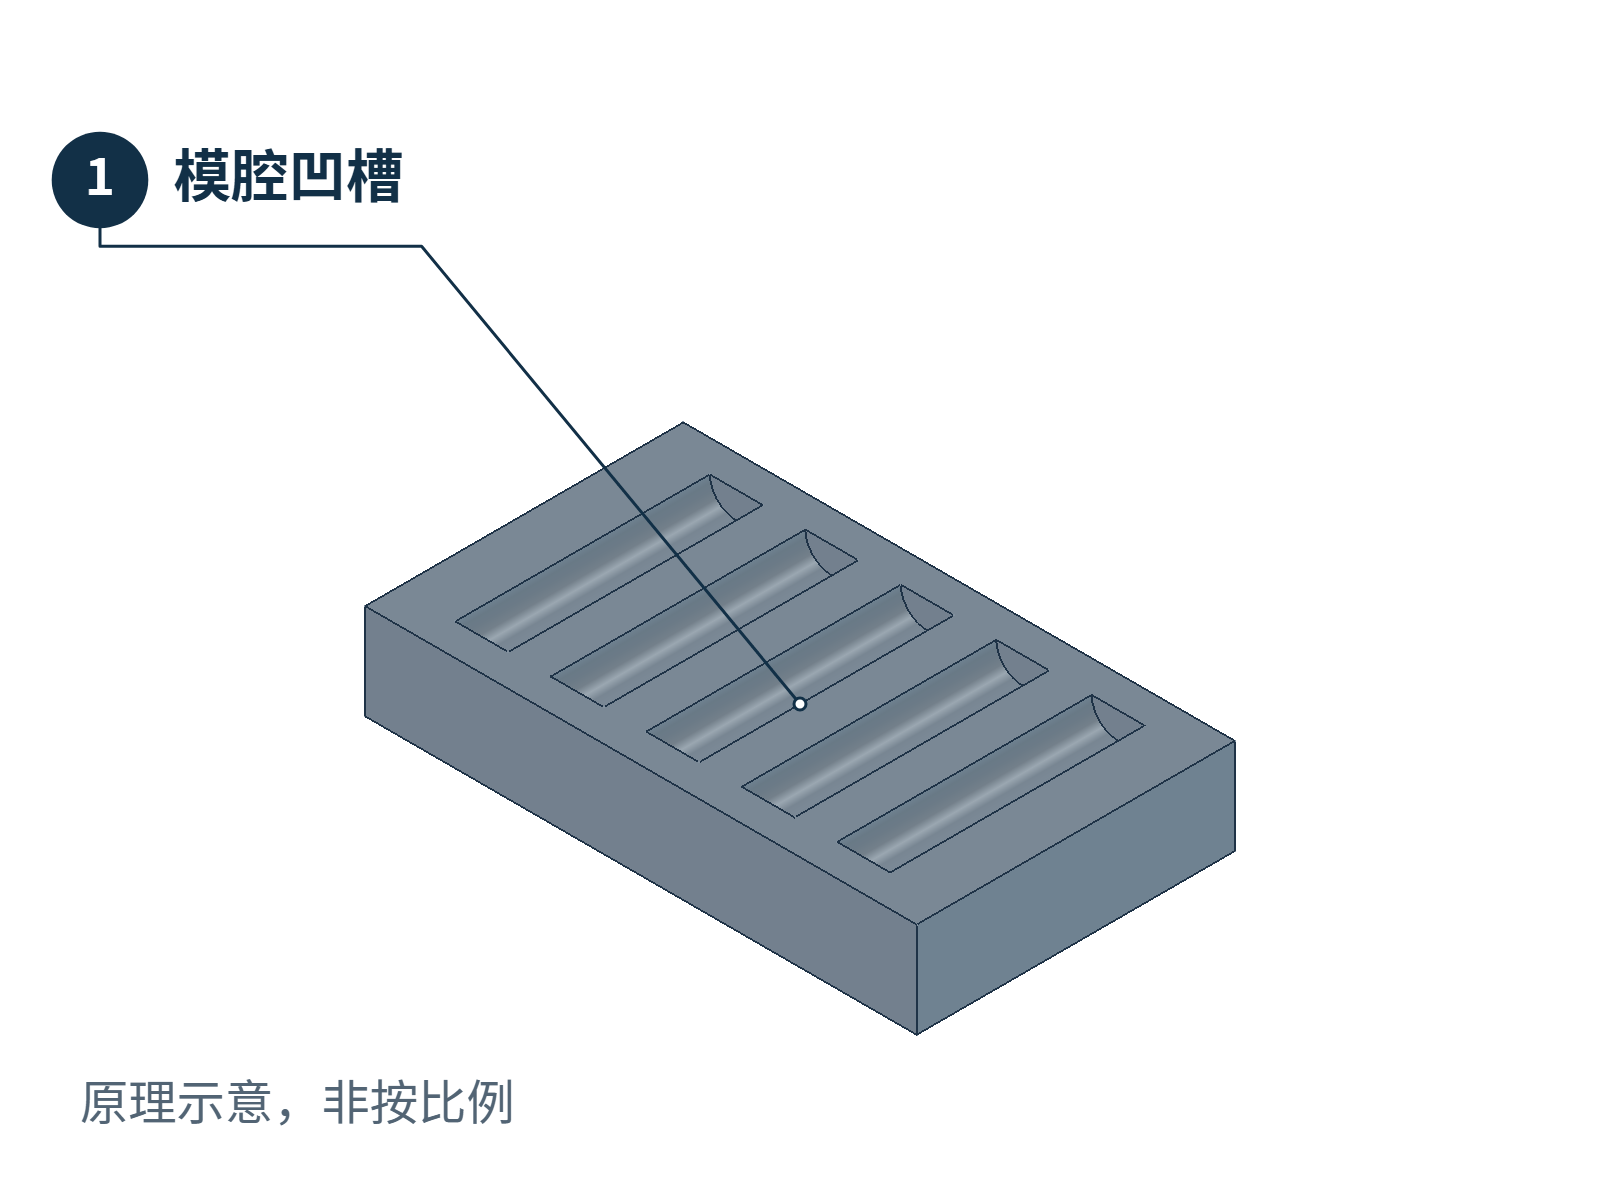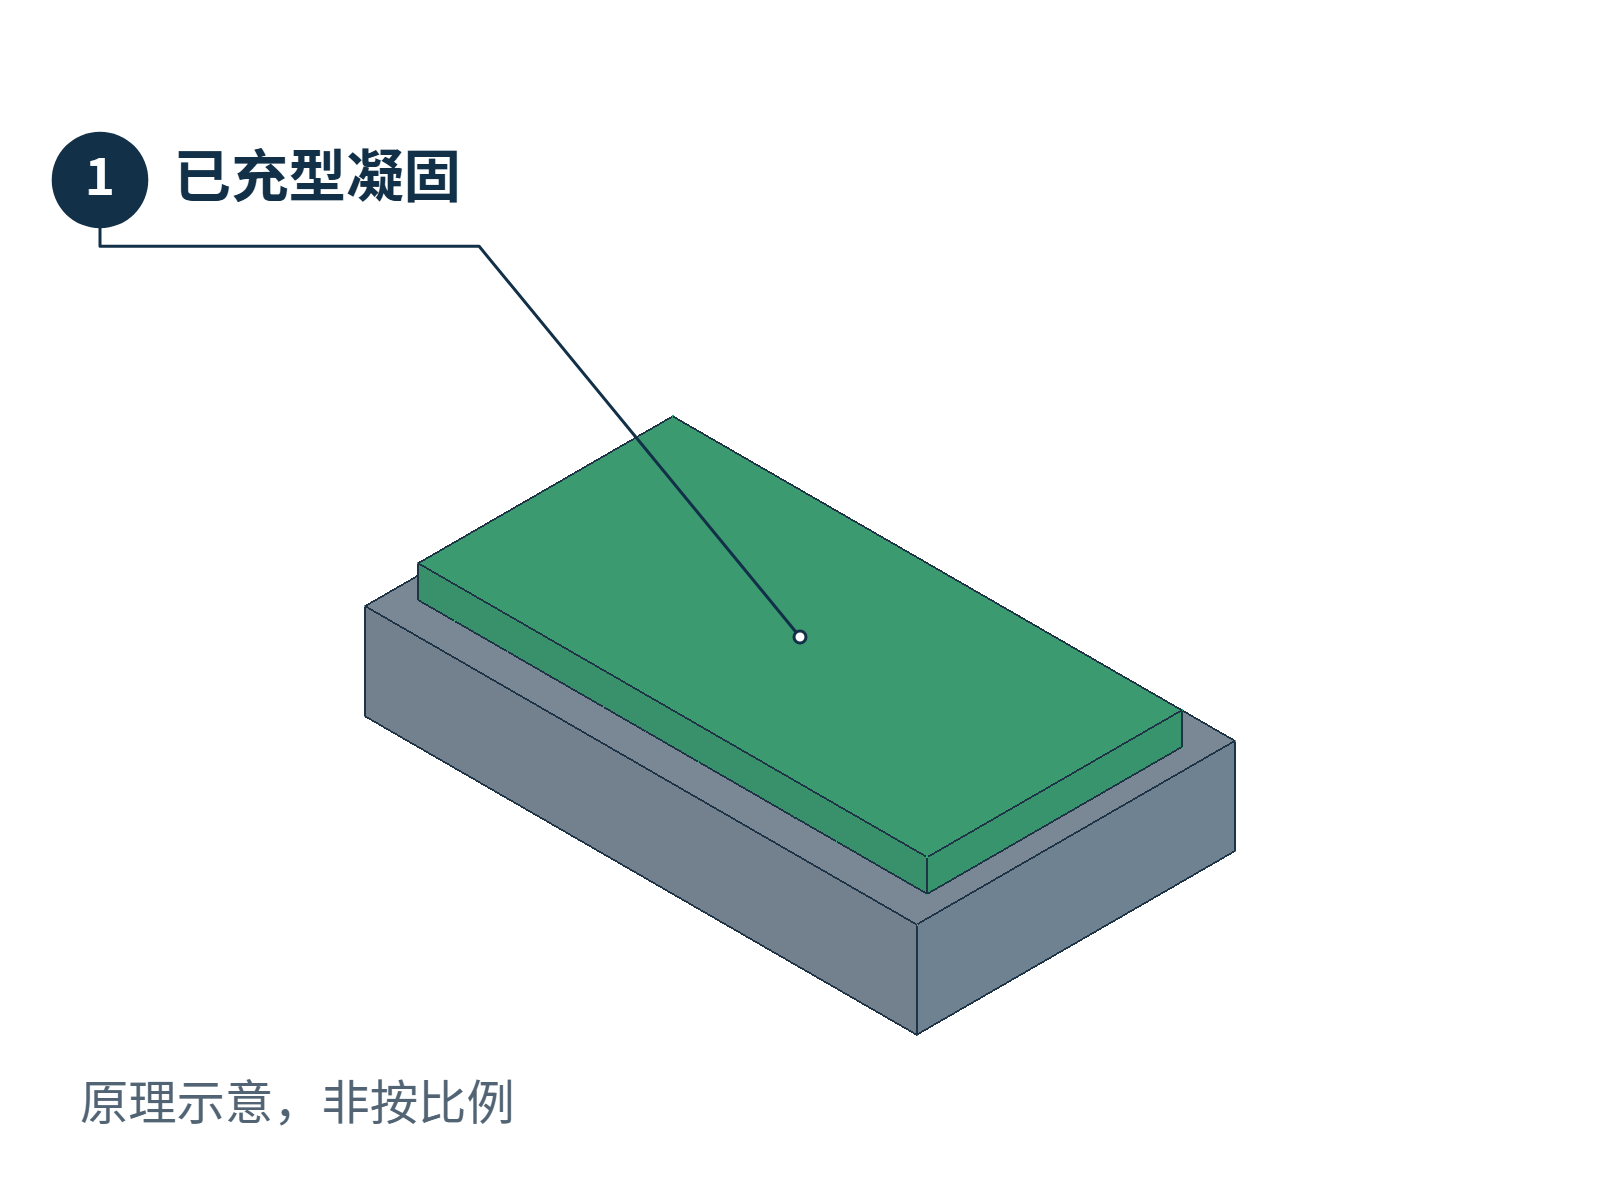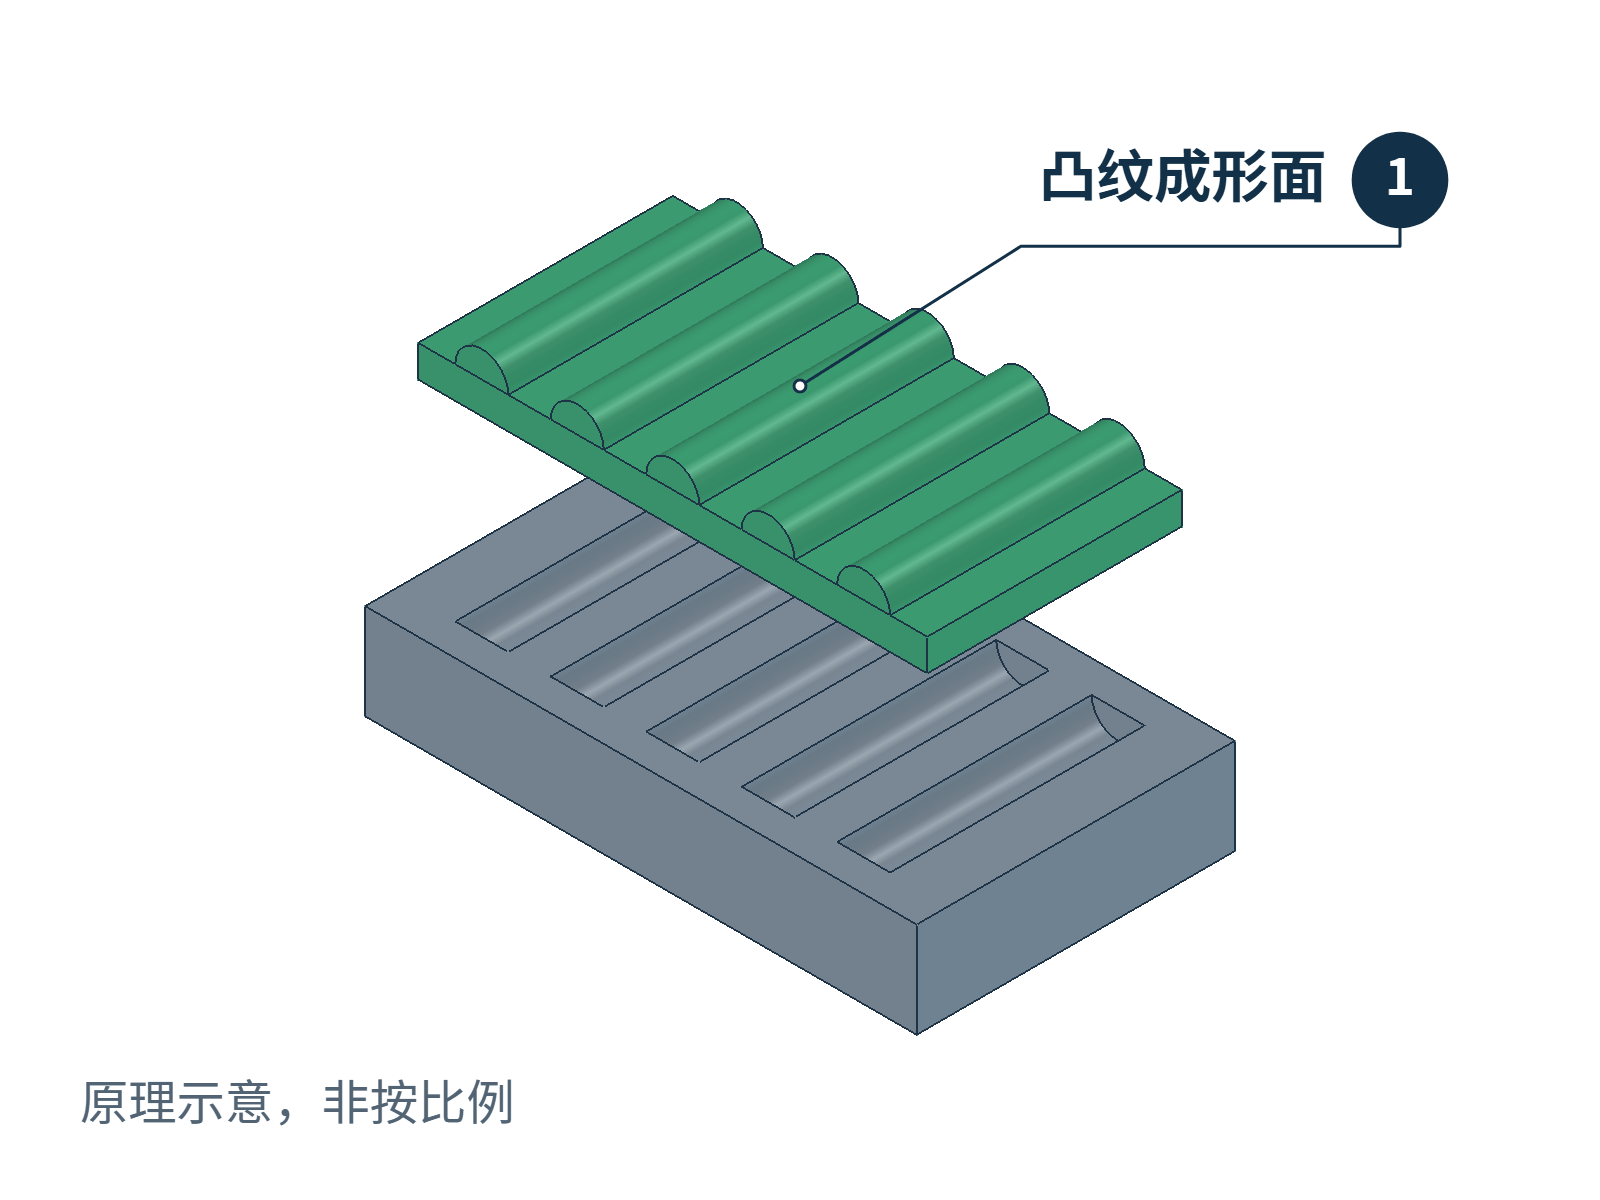
规则的沟槽、几何凹凸、浮雕和文字,都可以按具体形状评估模内成形。国际锌协会的设计资料说明,模内字纹可通过高速铣削或电火花加工制作;激光也能用于雕刻模具镶件。激光先刻模具、再压铸复制,与逐个盖子做后期镭雕,是两种不同的加工安排。
模内纹理还可以模拟其他工艺的外观。国际锌协会公布的锌压铸案例中,仿拉丝纹直接在模具里制作,铸件后续涂装后仍保留了方向纹。因此,看到拉丝外观,并不能直接认定盖子经过了机械拉丝。
纹理设计要与脱模方式一起考虑。若凹凸部位挡住了铸件离开模具的方向,就需要调整纹形或采用相应的模具结构。尖细的模具凸起还要检查强度和磨损,不能只按成品效果图把花纹无限做深、做细。
激光镭雕:在盖子上刻图案或去除涂层
激光可以按照设定图案加工局部区域,适合文字、标志和细线装饰。但“镭雕”需要分清加工到哪一层。
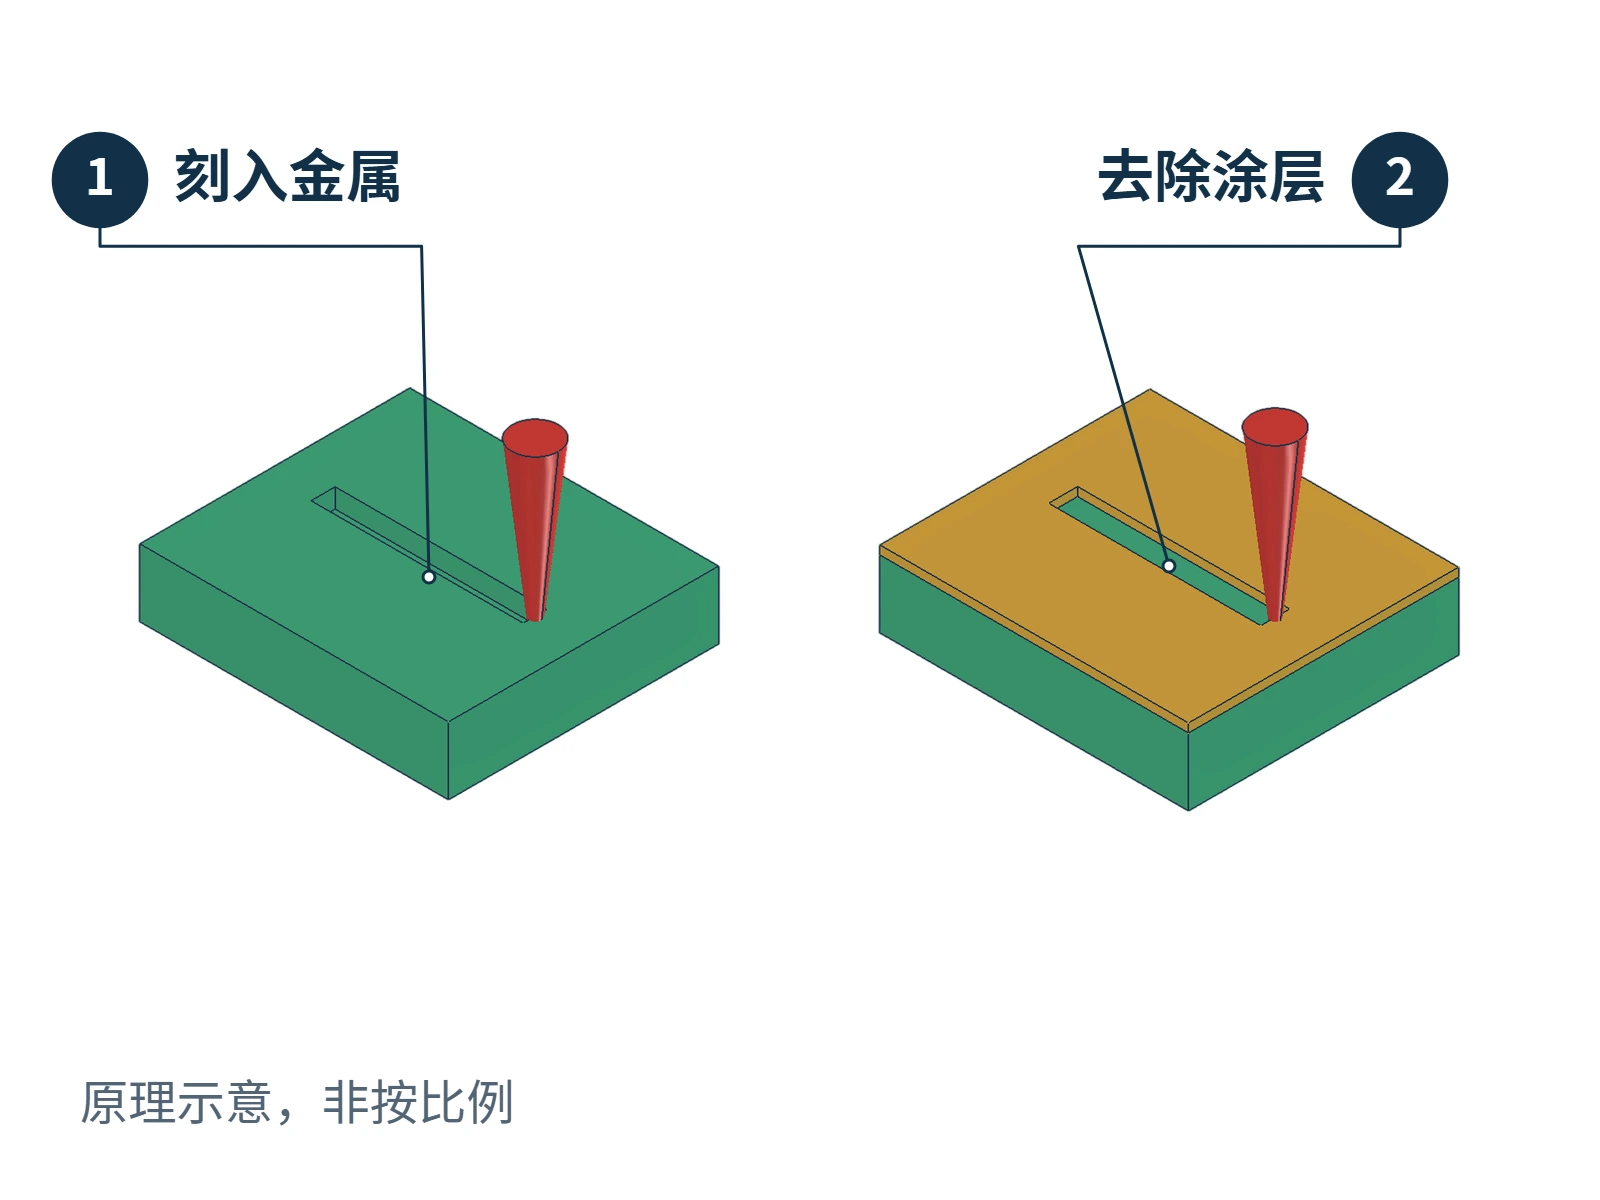
图左的做法是去除金属本身,形成真实的凹刻。想让凹处更深,就要去除更多材料,通常需要更多加工时间。激光设备的深雕技术资料把雕刻深度、外观要求和加工时间放在一起讨论,不能把普通表面标记的效率直接套到深浮雕上。
图右的做法是去除表面的漆层等涂层,露出下方材料,利用上下层的颜色差形成图案。这种效果可以很清楚,却不一定具有明显的金属凹槽。激光设备技术资料也明确区分了材料雕刻与涂层去除。
对压铸香水盖而言,激光效果取决于合金、已有表面层和加工目标。要一幅清晰图案,还是要摸得出的凹刻,决定了打样时应检查颜色对比,还是刻深与边缘质量;不能用“激光镭雕”四个字代替这两种要求。
车削与铣削:用刀具切出沟槽
车削是工件旋转,刀具切除材料。对圆形香水盖,端面可以加工环状沟槽,侧面可以加工环槽或装饰台阶。细密的端面车纹可以呈现类似光盘的视觉效果,通常称为CD纹。
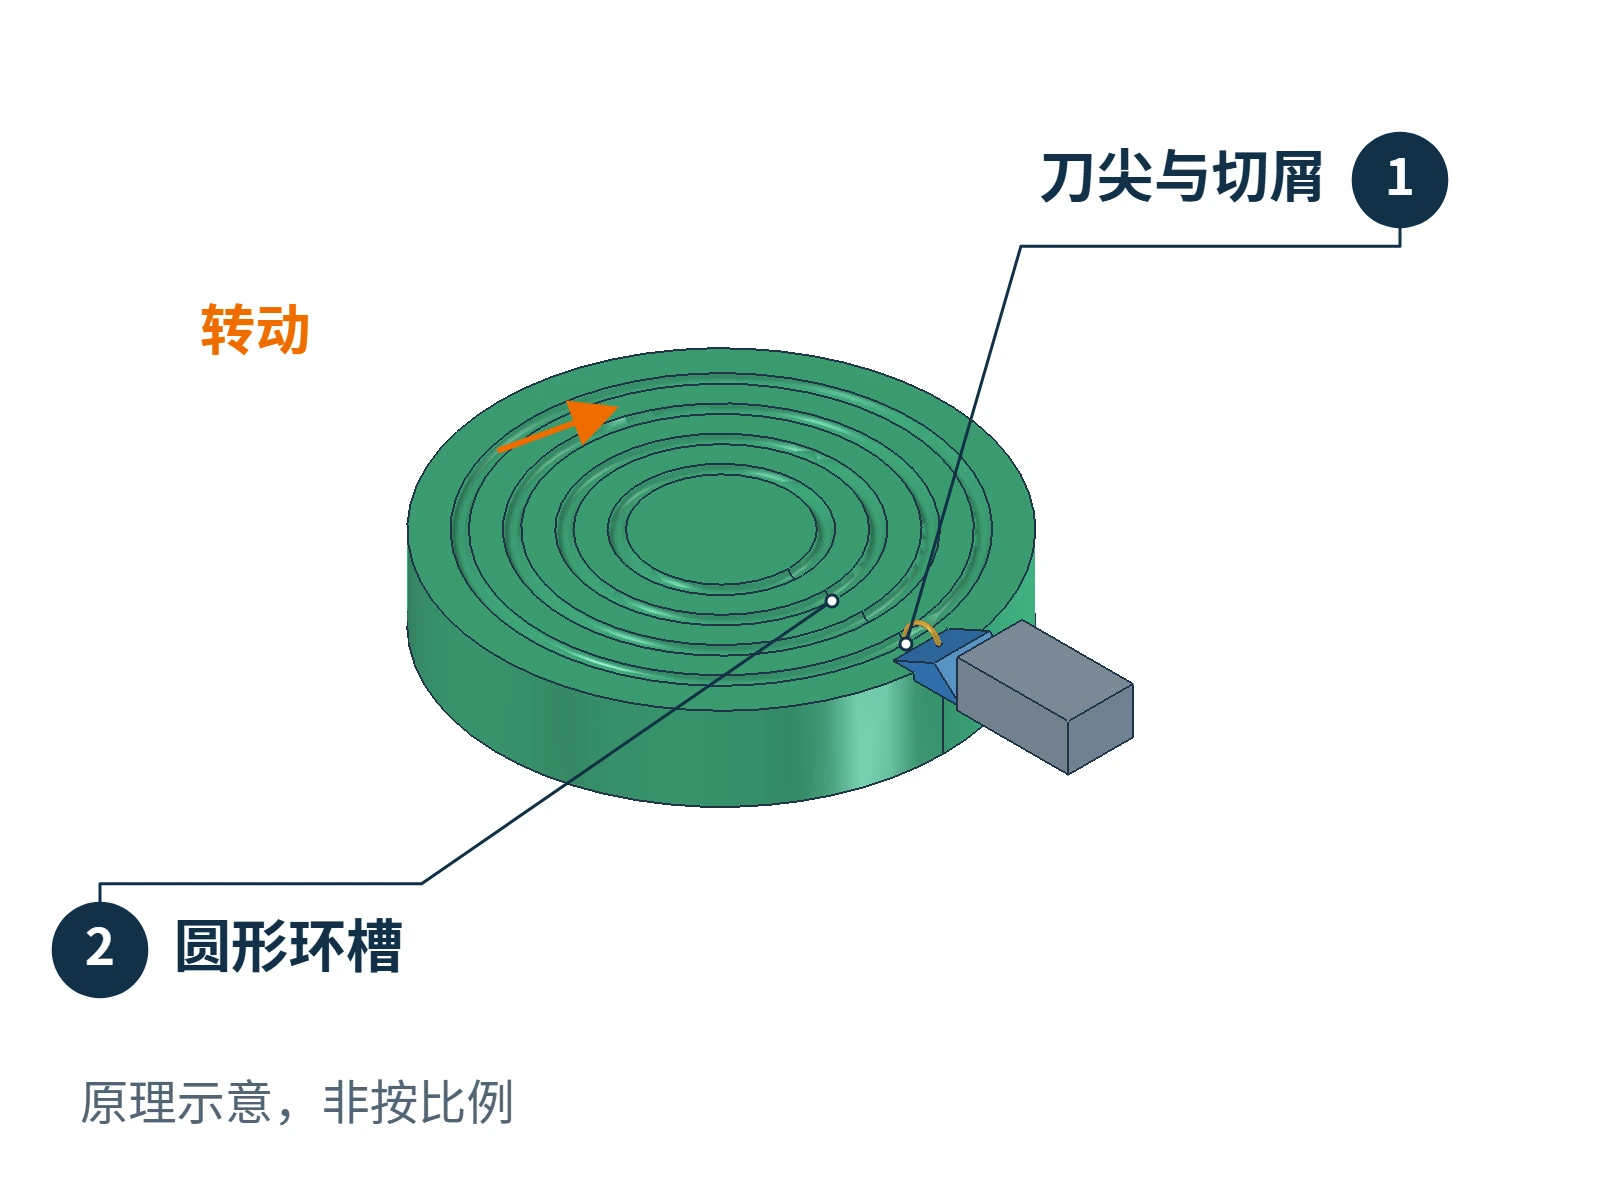
CD纹要形成稳定的环状细线,需要控制刀具、进给量和表面加工条件。进给量可以理解为工件每转一圈,车刀向前移动多少。世邦五金的CD纹盖可以帮助认识这种外观;具体款式的纹理是压铸复制、后车削还是组合工序,应以该款工艺记录为准。
铣削则让旋转刀具沿规定路径切削。与单纯环槽相比,它可以加工直槽、曲线槽和其他适合刀具进入的图形。刀具厂商的槽铣技术资料列出了封闭槽、弯曲槽和不同角度槽等加工情况。
在压铸毛坯上切纹,还要保留足够的加工余量,也就是预留给刀具切除的材料。切除过多材料可能露出原来藏在表皮下面的孔隙,影响外观。国际锌协会的设计规则因此提醒,机加工时应避免去掉过多材料。纹路深度要与毛坯质量和剩余壁厚一起确定。
滚花:用花纹轮加工规则纹路
滚花使用带齿纹的工具,在旋转工件表面加工出重复纹路,常见效果有直纹、斜纹和交叉菱形纹。
滚花有两种基本方式。挤压式滚花用工具施压,让表面材料变形形成纹路;切削式滚花则去除材料,切出纹形。滚花工具技术资料明确区分这两种机制。
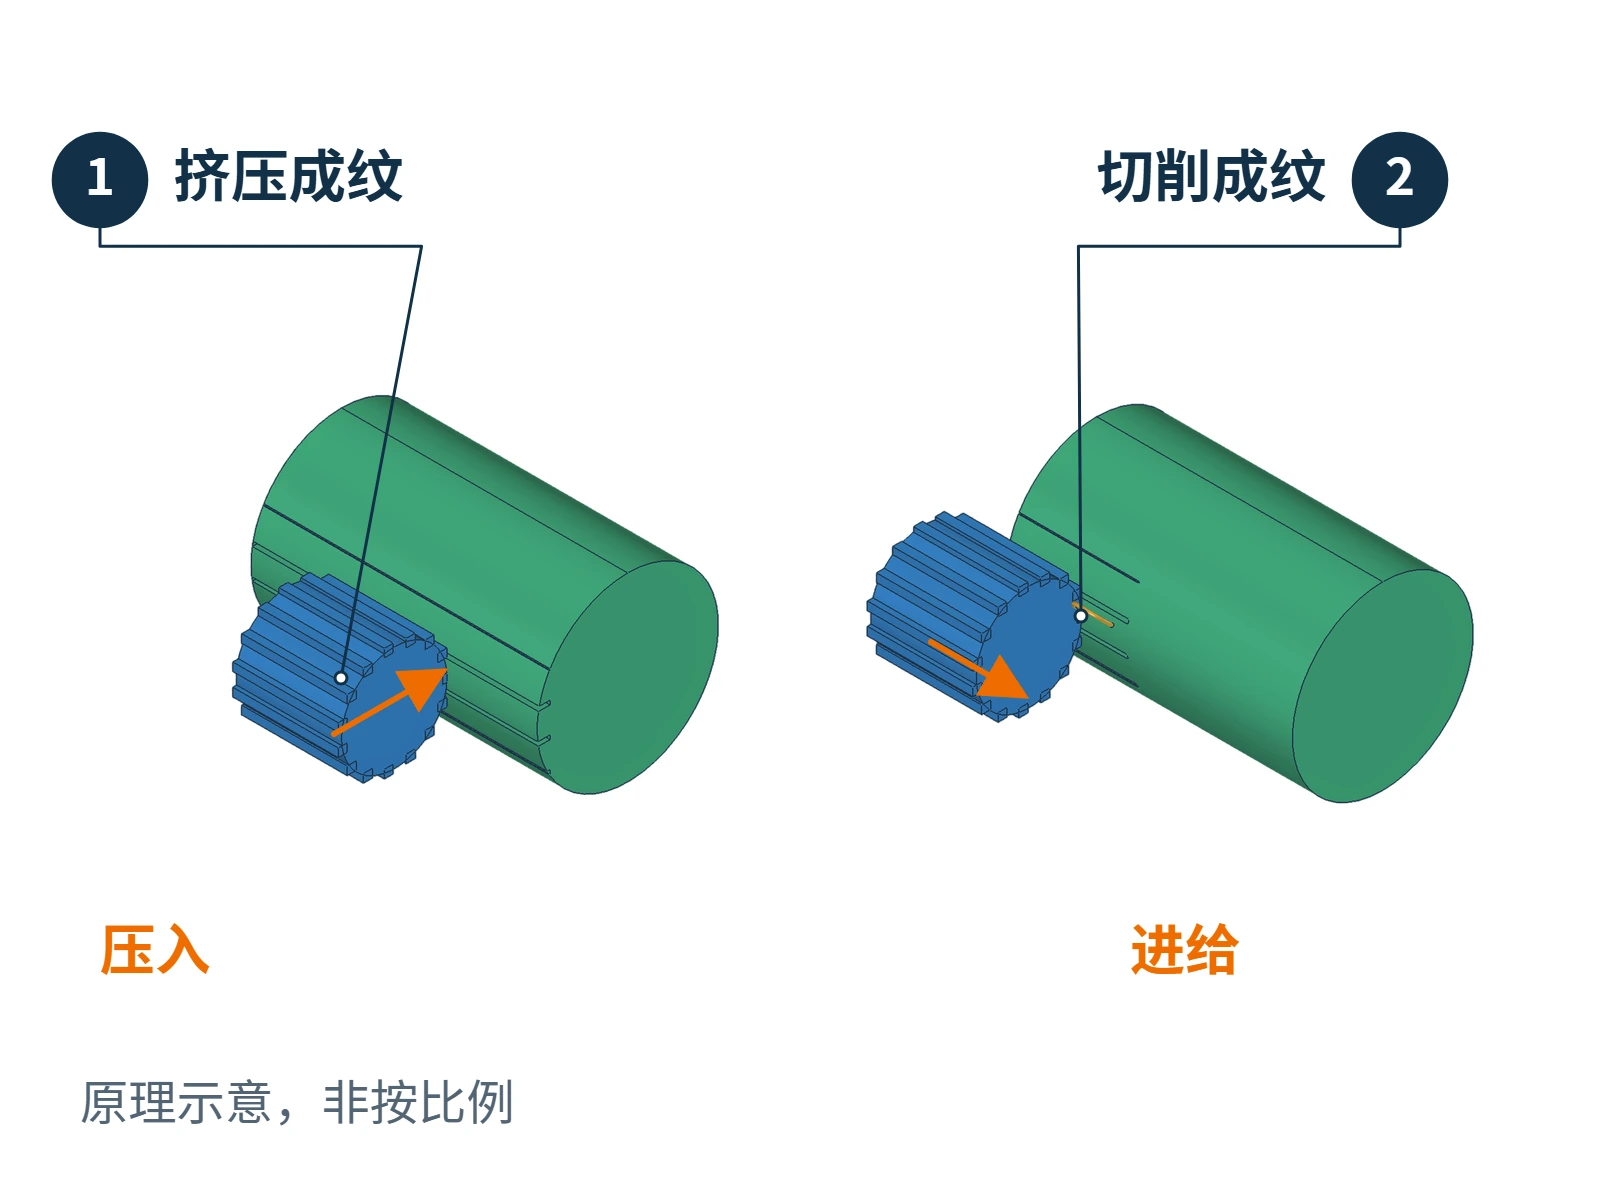
即使滚花在车床上完成,也不能把它与普通车削混为一谈:车刀沿刀路切出沟槽,滚花工具则用自身的齿形加工重复花纹。
后期滚花在锌合金压铸盖上是否适用,要看合金状态、铸件质量、壁厚和装夹支撑。挤压式尤其需要评估施压后的变形。对于有菱形或三角凹凸的盖子,还应比较模内成纹的做法;这种外观本身不能证明用了后滚花。
拉丝:磨出有方向的细线
拉丝用磨带、刷轮等磨料沿一定方向加工表面,留下细密划纹。纹路的方向与疏密构成主要视觉效果,表面常呈现柔和的缎面质感。金属表面加工技术资料说明,刷轮与磨带可以形成定向纹理。
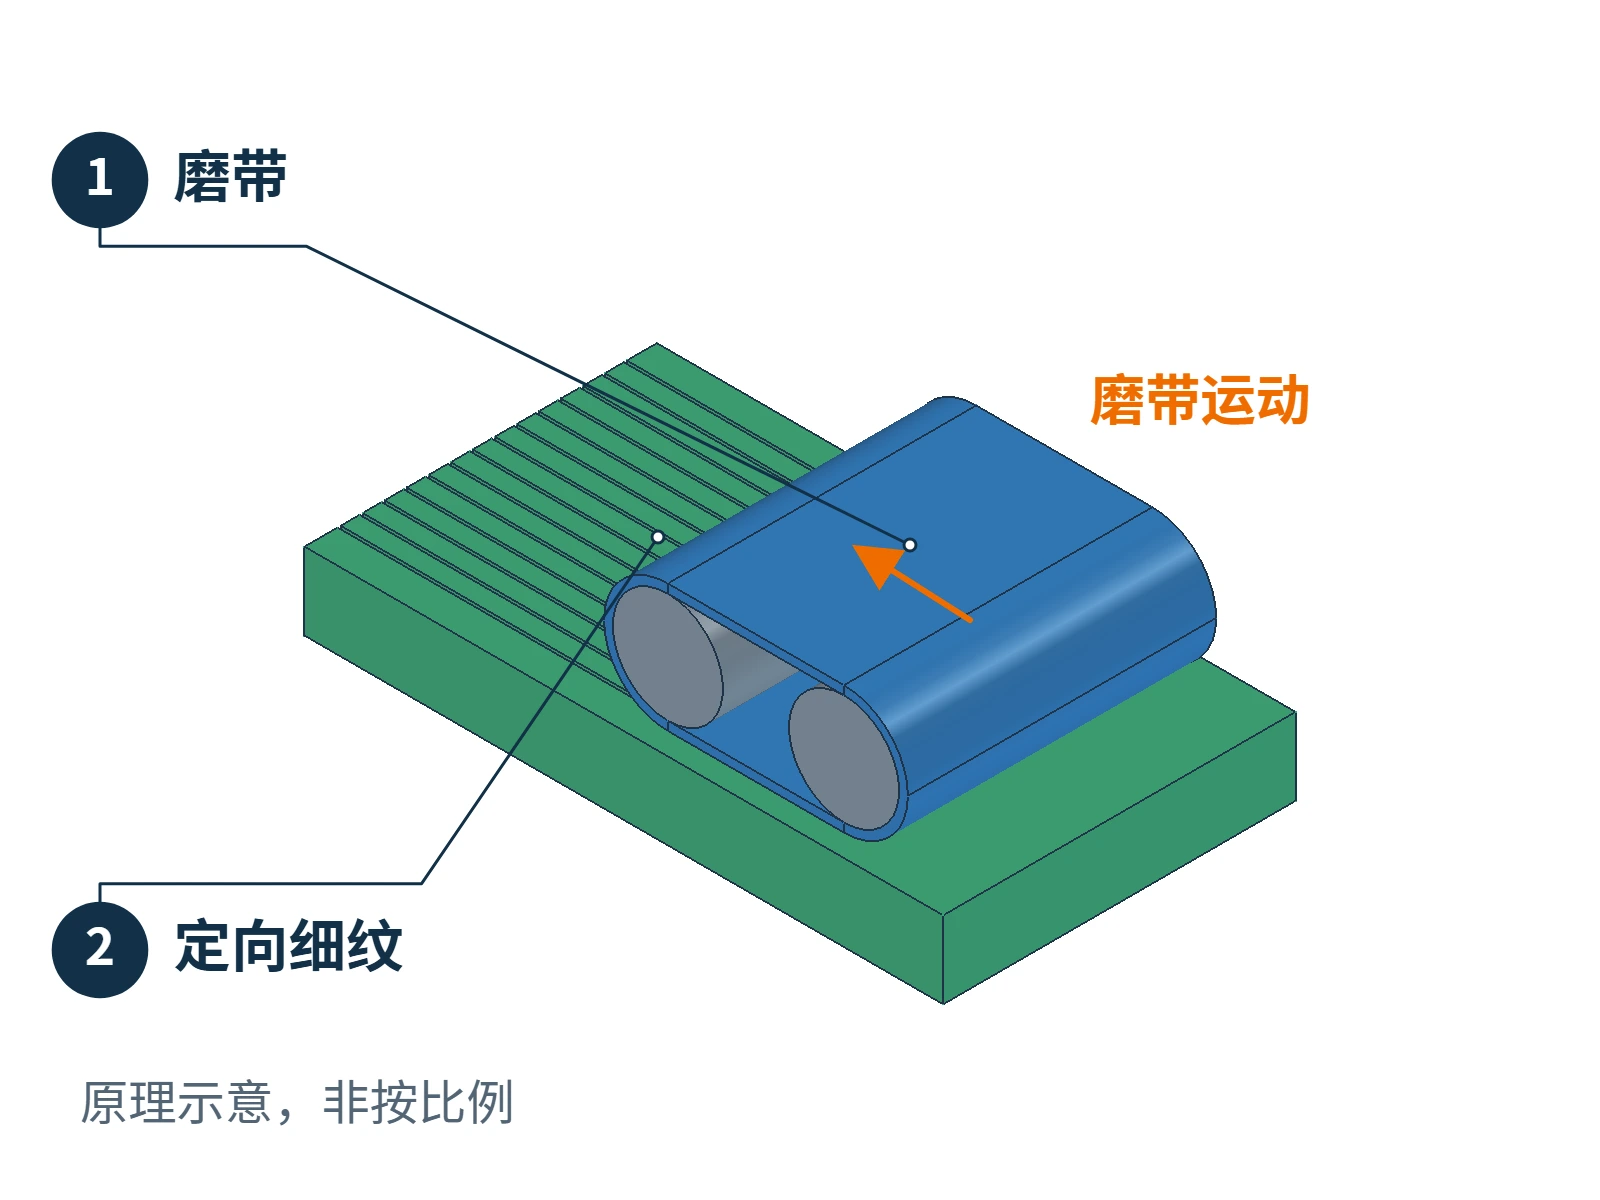
它与较深的装饰沟槽不同。拉丝主要改变表层的细微形貌,强调线条的方向和连续性;车削环槽或滚花则更强调规则的沟槽、凸起和轮廓。
盖子上的拉丝区域需要让工具接触到,并保持合适的运动方向。如果设计要求一部分有细丝纹、相邻部分保持光滑,就要安排局部加工或采用其他成纹方式。前面提到的模内仿拉丝,也正是获得方向纹的一种办法。
喷砂与喷珠:做出均匀的磨砂面
喷砂与喷珠利用颗粒冲击表面,形成细微凹凸,让表面呈现磨砂或颗粒质感。压铸件表面处理技术资料将细磨料喷射列为可用的加工方式。
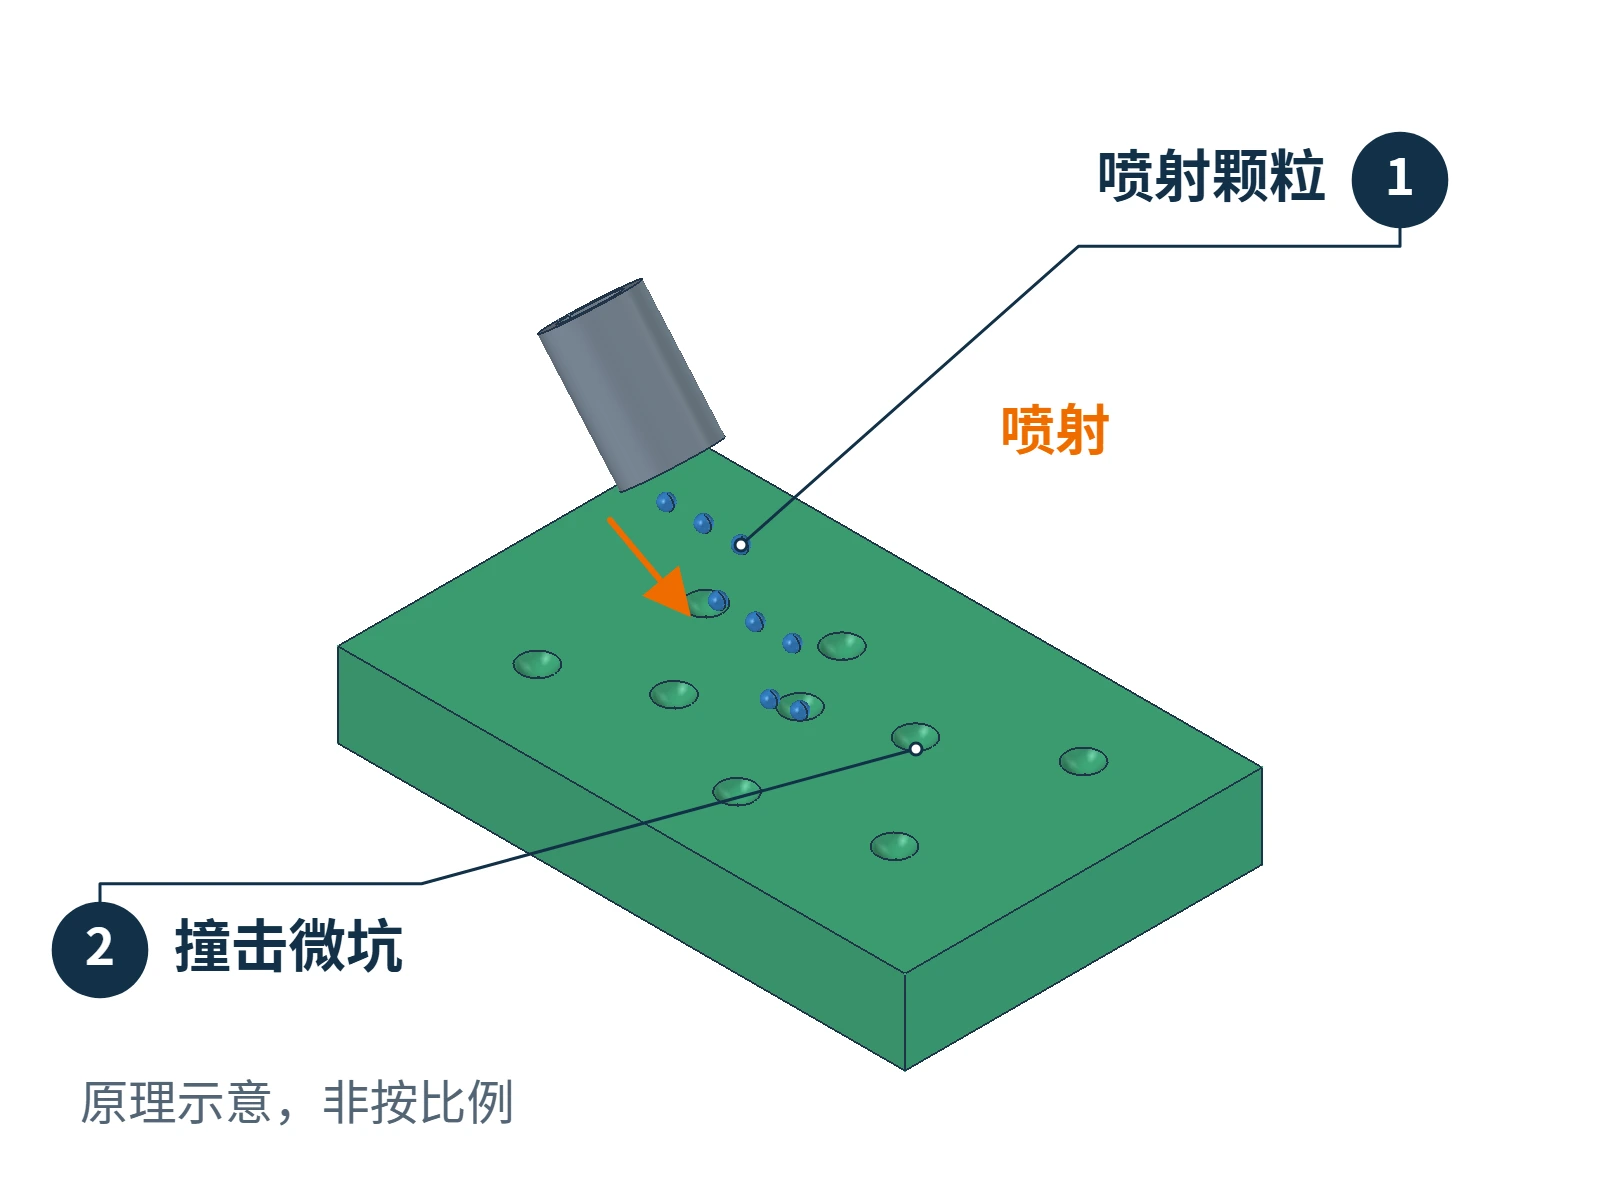
喷珠可以使用玻璃珠,喷砂则可以使用刚玉等磨料。颗粒形状、粒度和喷射条件会改变效果。与拉丝相比,这类处理通常不强调单一方向的细线,而是让一个区域呈现较均匀的表面质感。
这类处理可以做出整体哑面或局部磨砂效果,与刻出一条清晰花纹沟槽的任务不同。若同一个盖子要同时保留亮面和磨砂面,需要安排遮蔽或分区处理;最后仍要以完整表面处理后的样品确认对比效果。
成纹后,抛光和电镀还会改变效果
纹理形成之后,香水盖还可能继续抛光、涂装或电镀。这些工序会改变光泽、颜色,有些也会改变细纹的清晰程度。
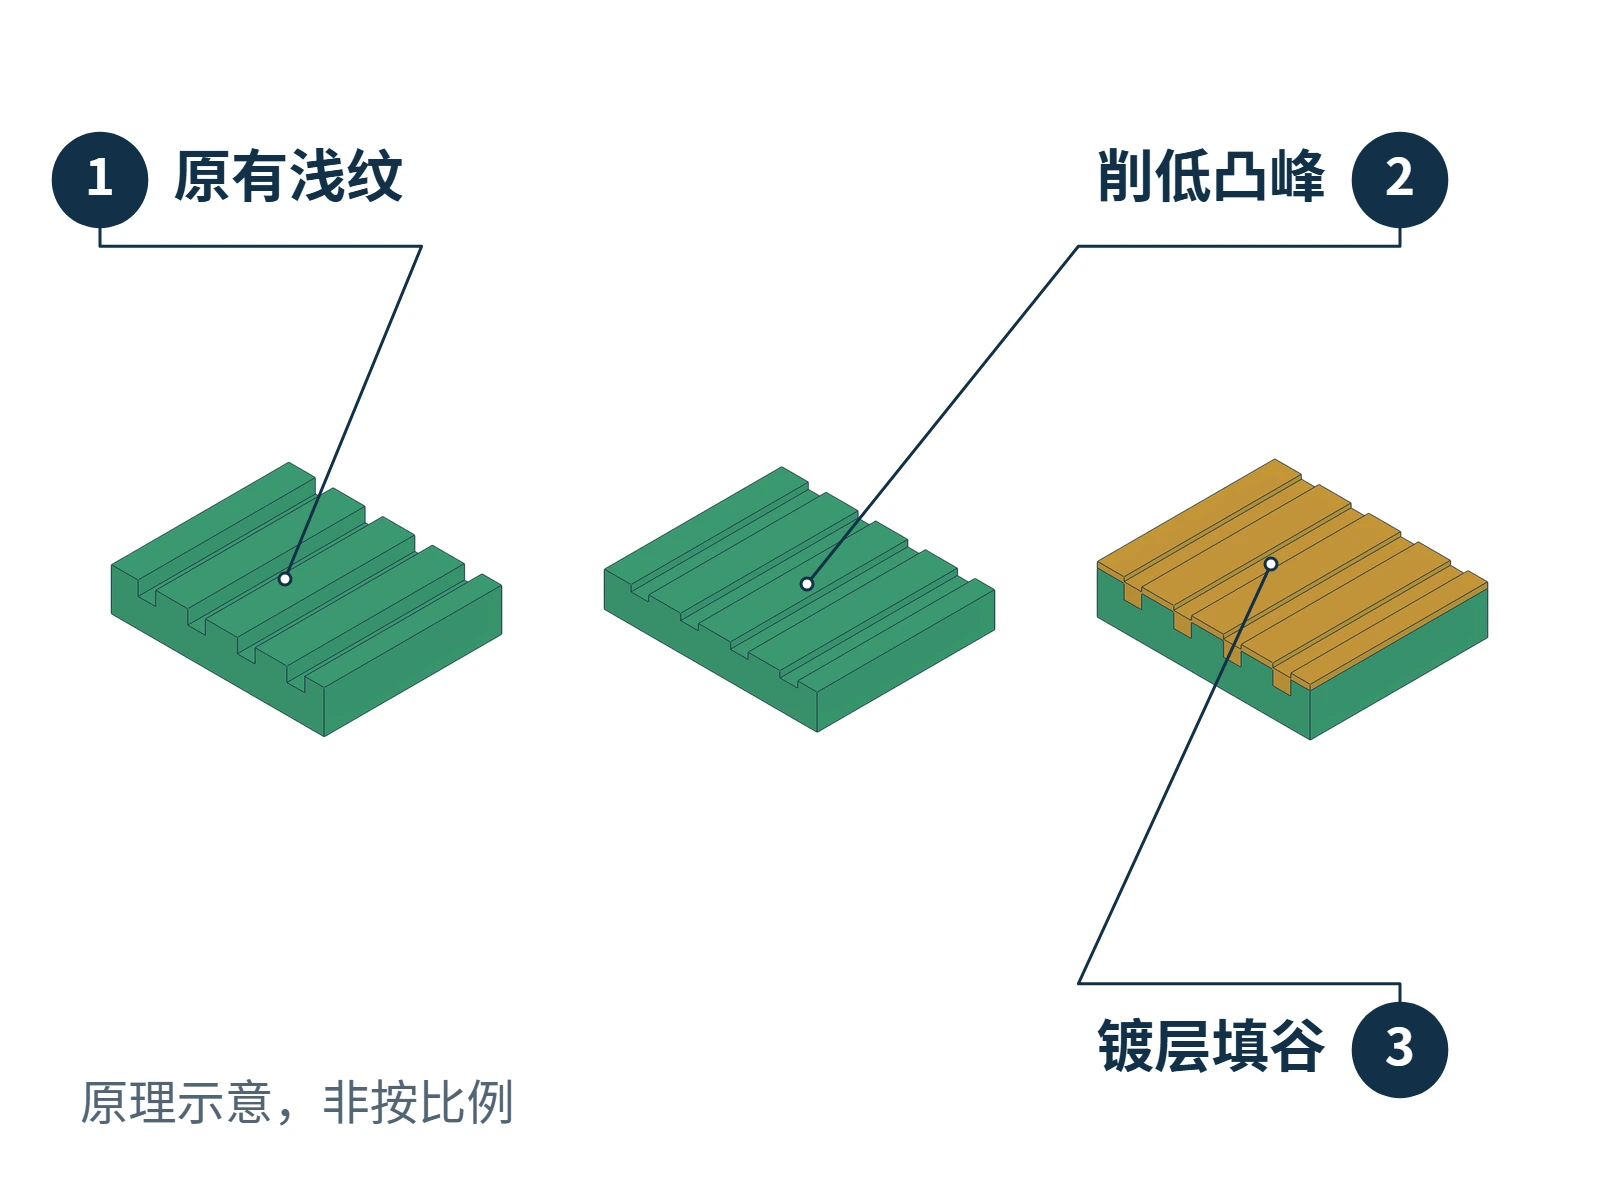
抛光会去除并平整表面材料,细小凸起和浅纹需要注意保留。带有整平作用的镀层同样可能减弱细纹:酸铜电镀技术答疑说明,酸铜镀层的整平作用可以填平细微划痕。因此,希望保留拉丝或浅雕细节时,不能只看成纹后的裸件。
同一只盖子可以组合多种工艺:大花纹在压铸时成形,局部沟槽再用刀具加工,表面质感由拉丝或喷砂调整,颜色和光泽由后续涂镀层完成。激光若用于去除涂层形成对比图案,就需要先有相应的表面层;若用于金属凹刻,后续如何保护和上色,则要按完整工艺验证。
设计纹理时,先把想要的凹凸、线条或颗粒效果说清,再确认它在哪一道工序形成。评价样品时,要看完成全部表面处理后的纹路,而不只看压铸毛坯。这样,纹理的形状、加工方式和最终外观才能对应起来。