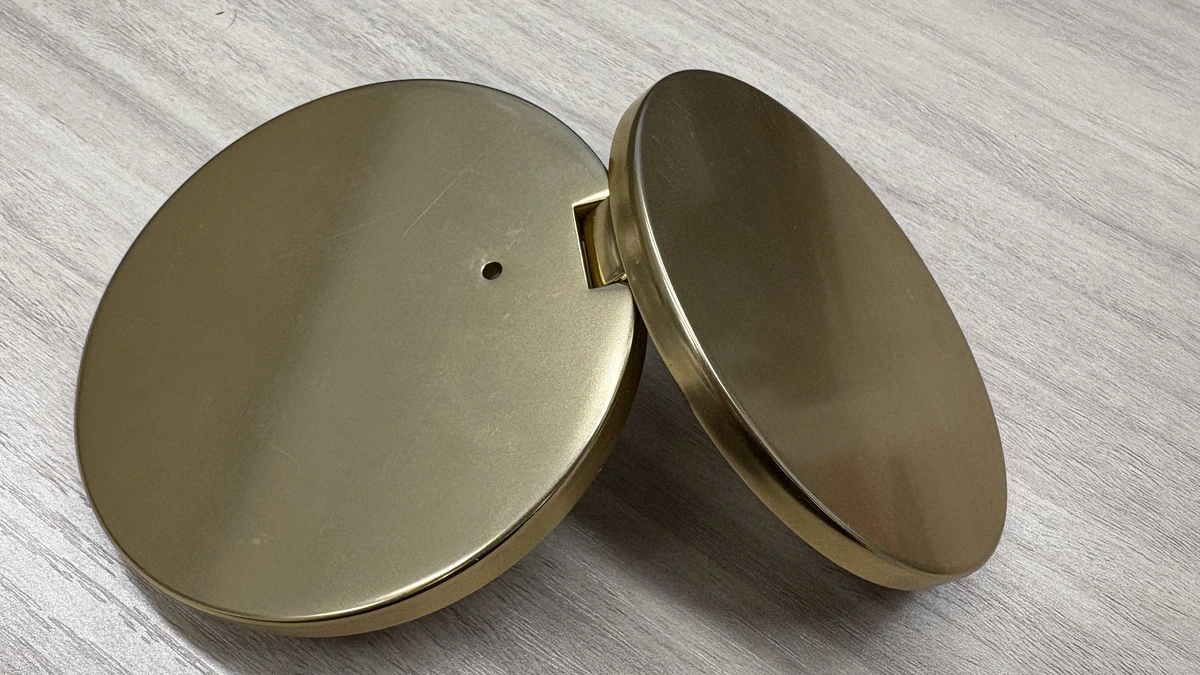
开发金属外观的粉饼盒,既要认识外面的壳,也要看懂里面的结构。铝外壳、塑胶内件和盛装粉料的铝盘各有用途,它们怎样结合,决定了盒子如何装成;外壳怎样成形和装饰,则决定了设计能呈现什么外观。
下面以世邦五金这款圆形翻盖粉饼盒为例,从打开后的部件看起。
铝外壳、塑胶内件和装料盘各做什么
粉饼盒用来容纳压制成饼的粉类彩妆。金属外壳款在盒体外侧使用金属盖壳和底壳,打开后仍有内侧结构与装料部件。
这款的盖壳和底壳是冲压铝件,内侧结构是塑胶。铝壳形成可见的外表面和侧壁,颜色、光泽与品牌标识都可以在这层表面上实现。塑胶内件形成底部的装料凹腔,以及盖内镜片周围的结构,把内部空间和部件位置组织起来。
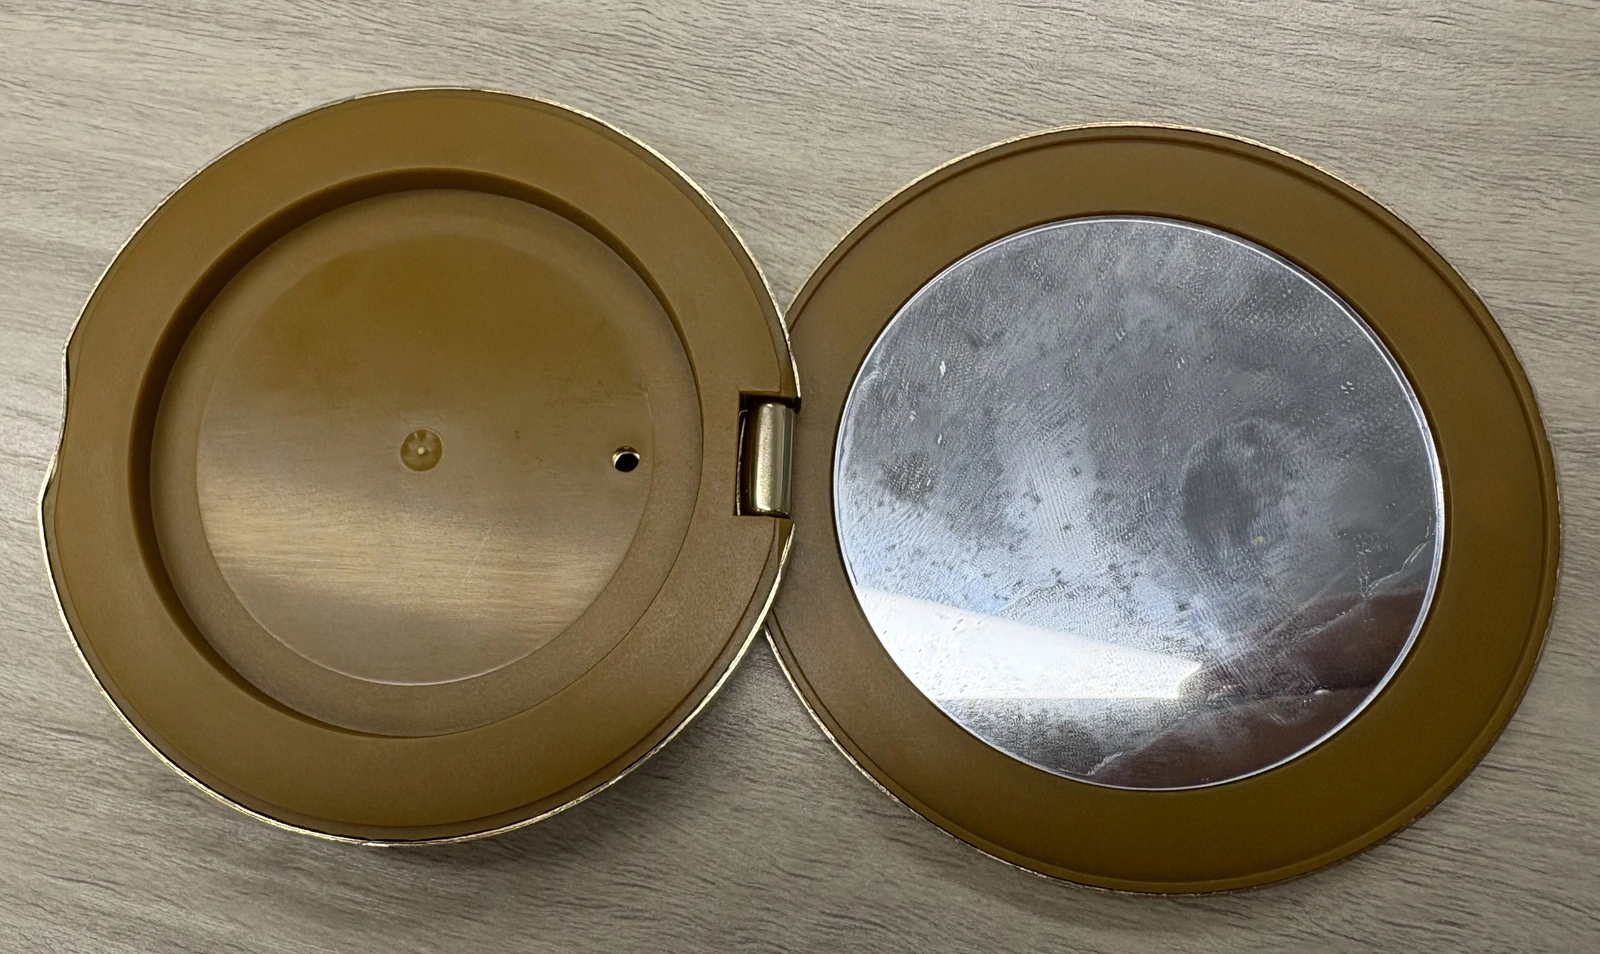
装料时,薄铝盘放入塑胶凹腔,直接盛装粉料。它和外面的铝底壳是两件东西:装料盘接触粉料,底壳包在盒体外侧。实物的塑胶凹腔尚未装盘,下图展示装料盘、内托和底壳的相对位置。
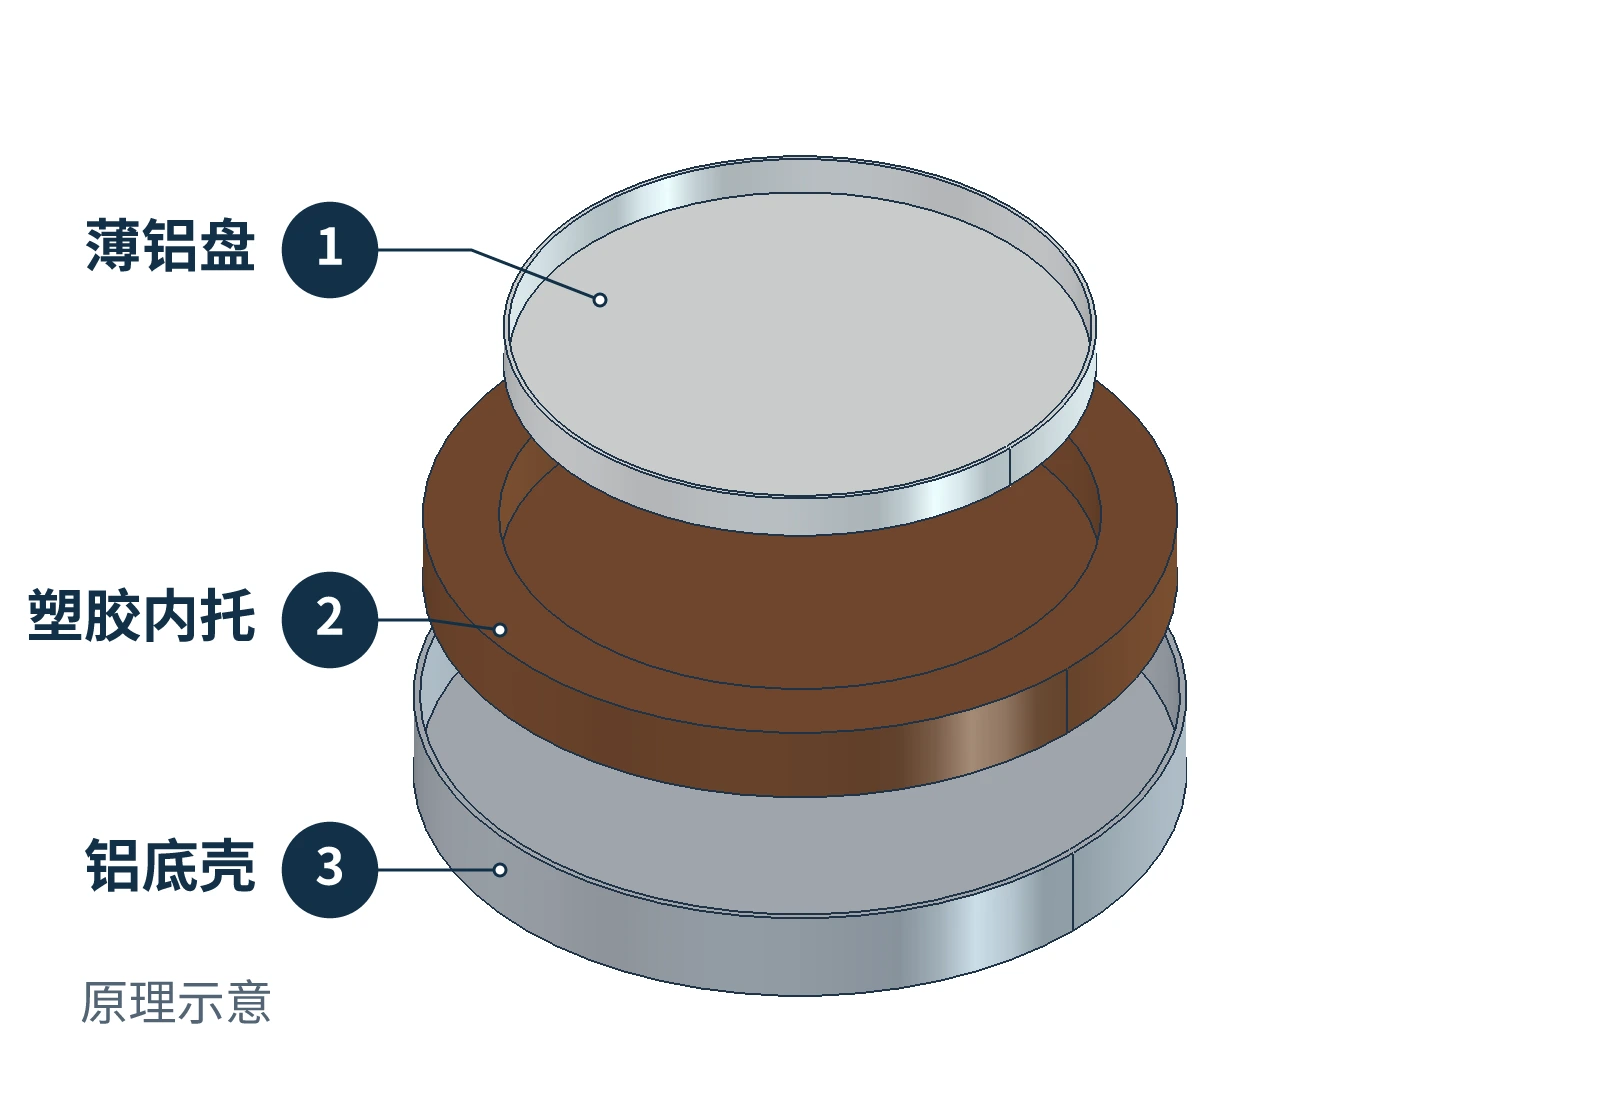
这样分工,可以用铝板做出连续的外观薄壳,再由塑胶件承接内部形状;装料盘单独承担盛粉的任务。
铝外壳怎样与塑胶内件结合
这款采用胶粘装配:在铝底壳内底面的中心点胶,再把塑胶内托压入壳内,使内托的外底面与点胶区域贴合。放置后,胶层连接这两面,将内托和底壳固定在一起。
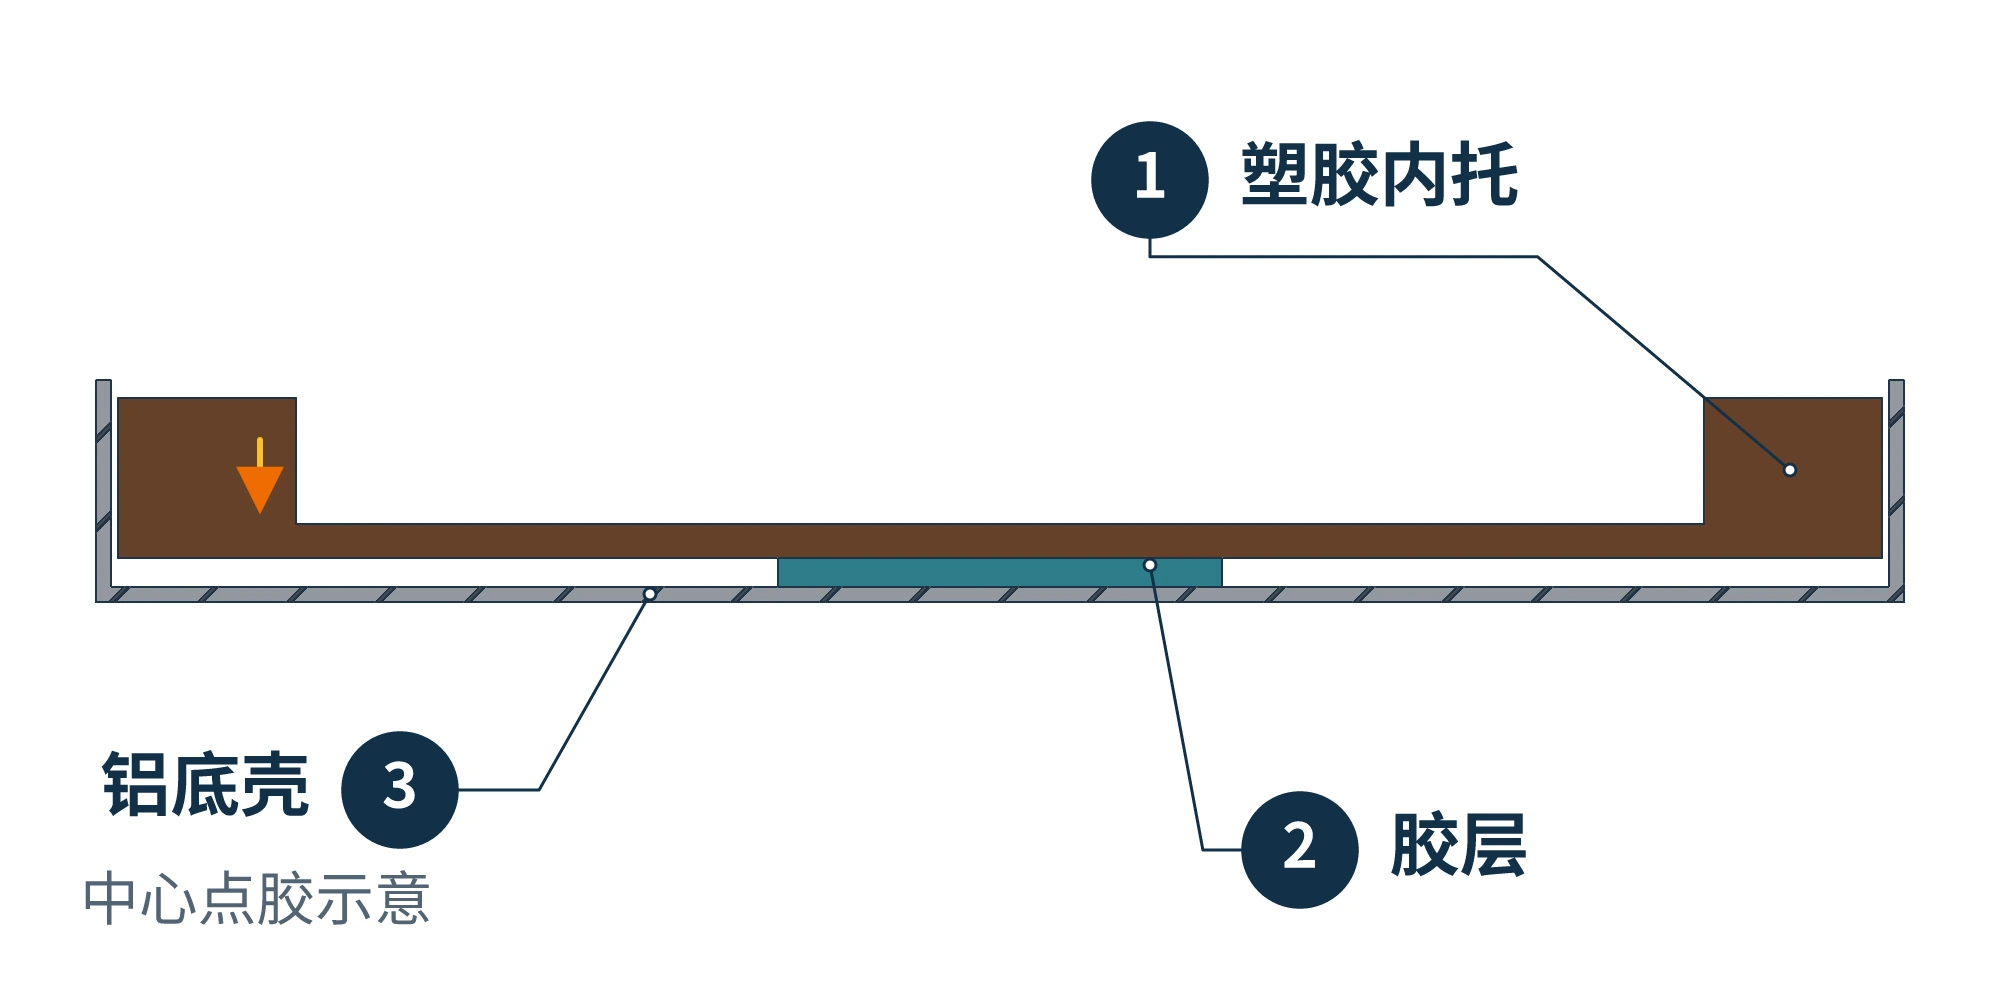
胶层连接的是实际接触表面。如果铝面已有涂层,粘接就发生在涂层上,涂层自身的附着也会影响结合。胶要适合所用塑胶树脂和铝面的状态,接合面需要清洁;贴合间隙和固化条件也要符合该胶的要求。
铝板怎样冲压成粉饼盒外壳
这款铝外壳采用冲压工艺。要理解带侧壁的浅壳怎样形成,可以看下面的浅杯拉深演示:先从铝板切出平面坯料,再让冲头带着板料进入凹模,外围材料随之向内流动,形成侧壁。拉深是把板料变成壳形的成形动作。
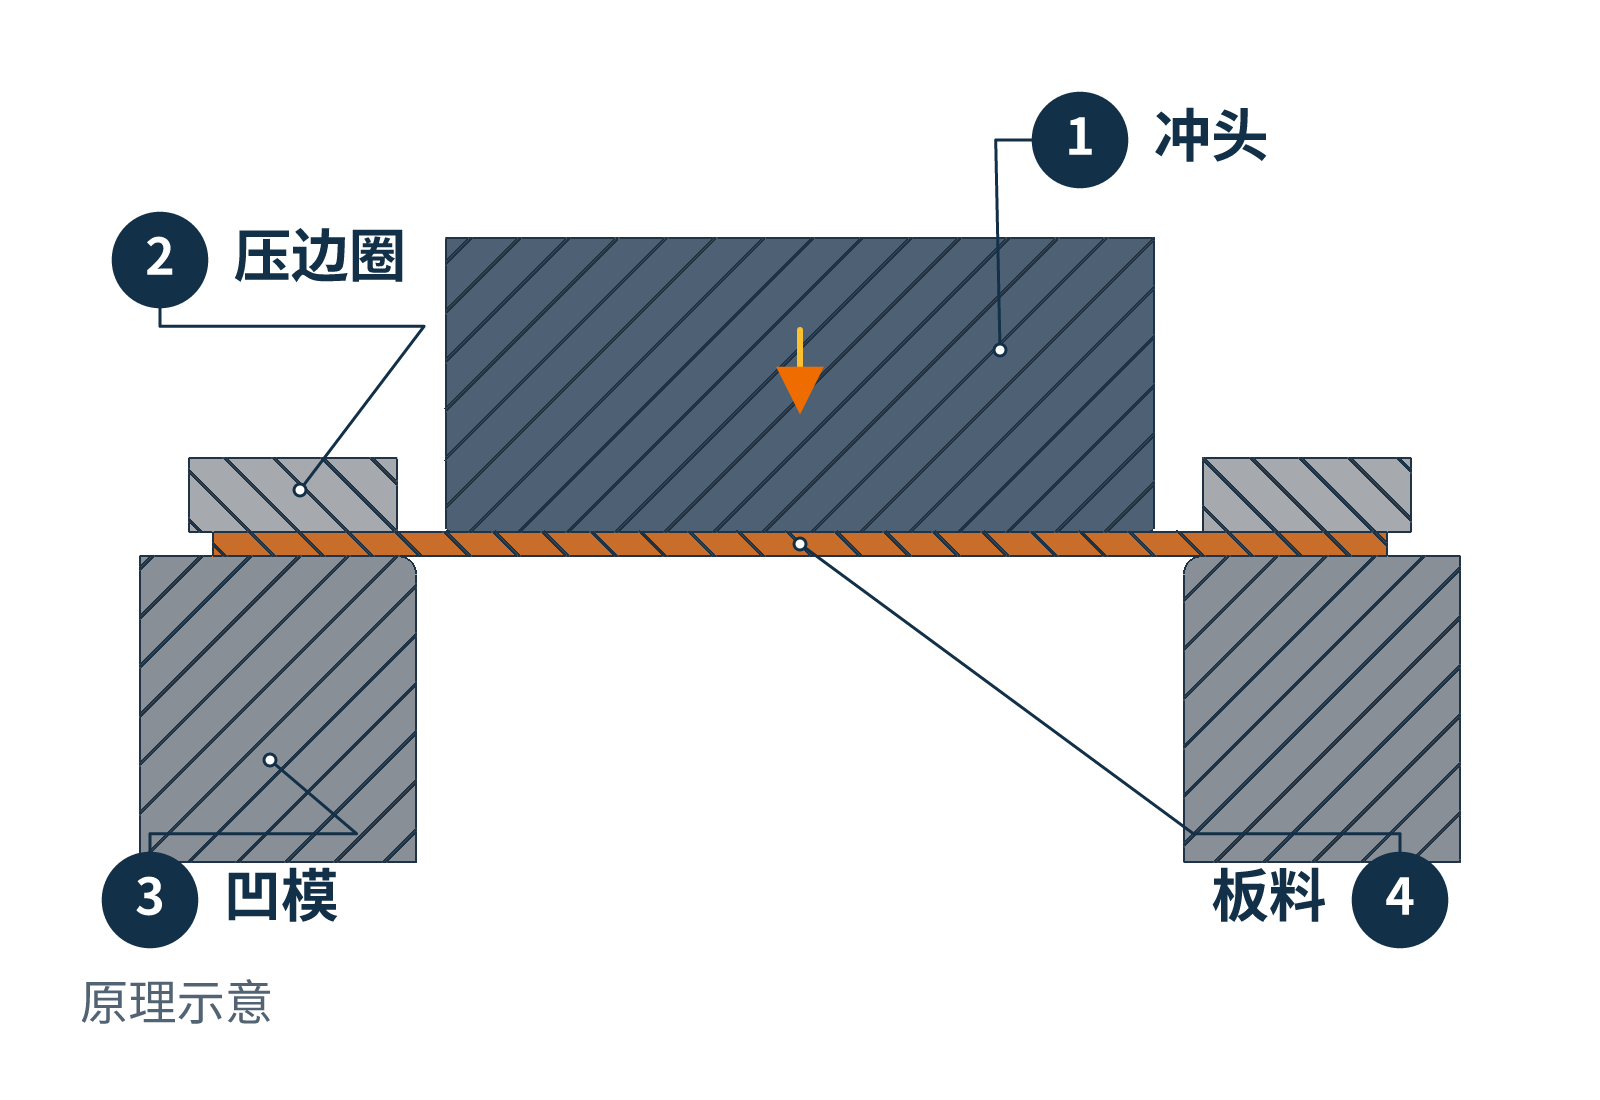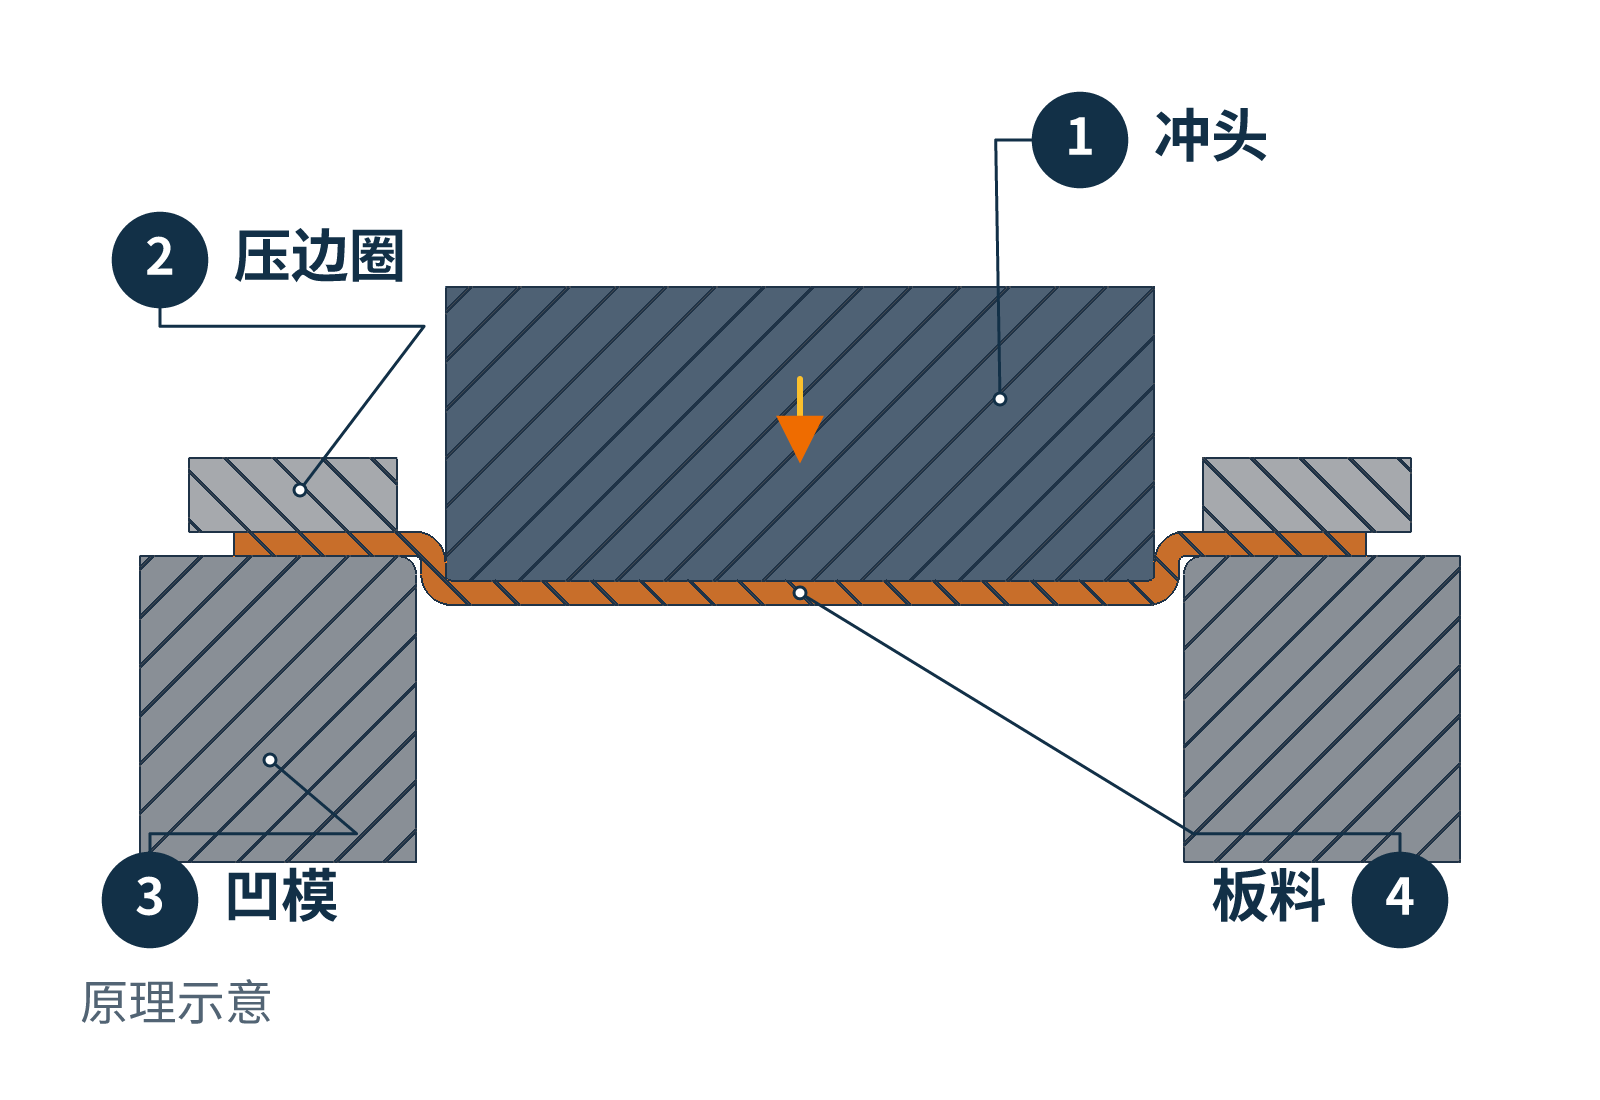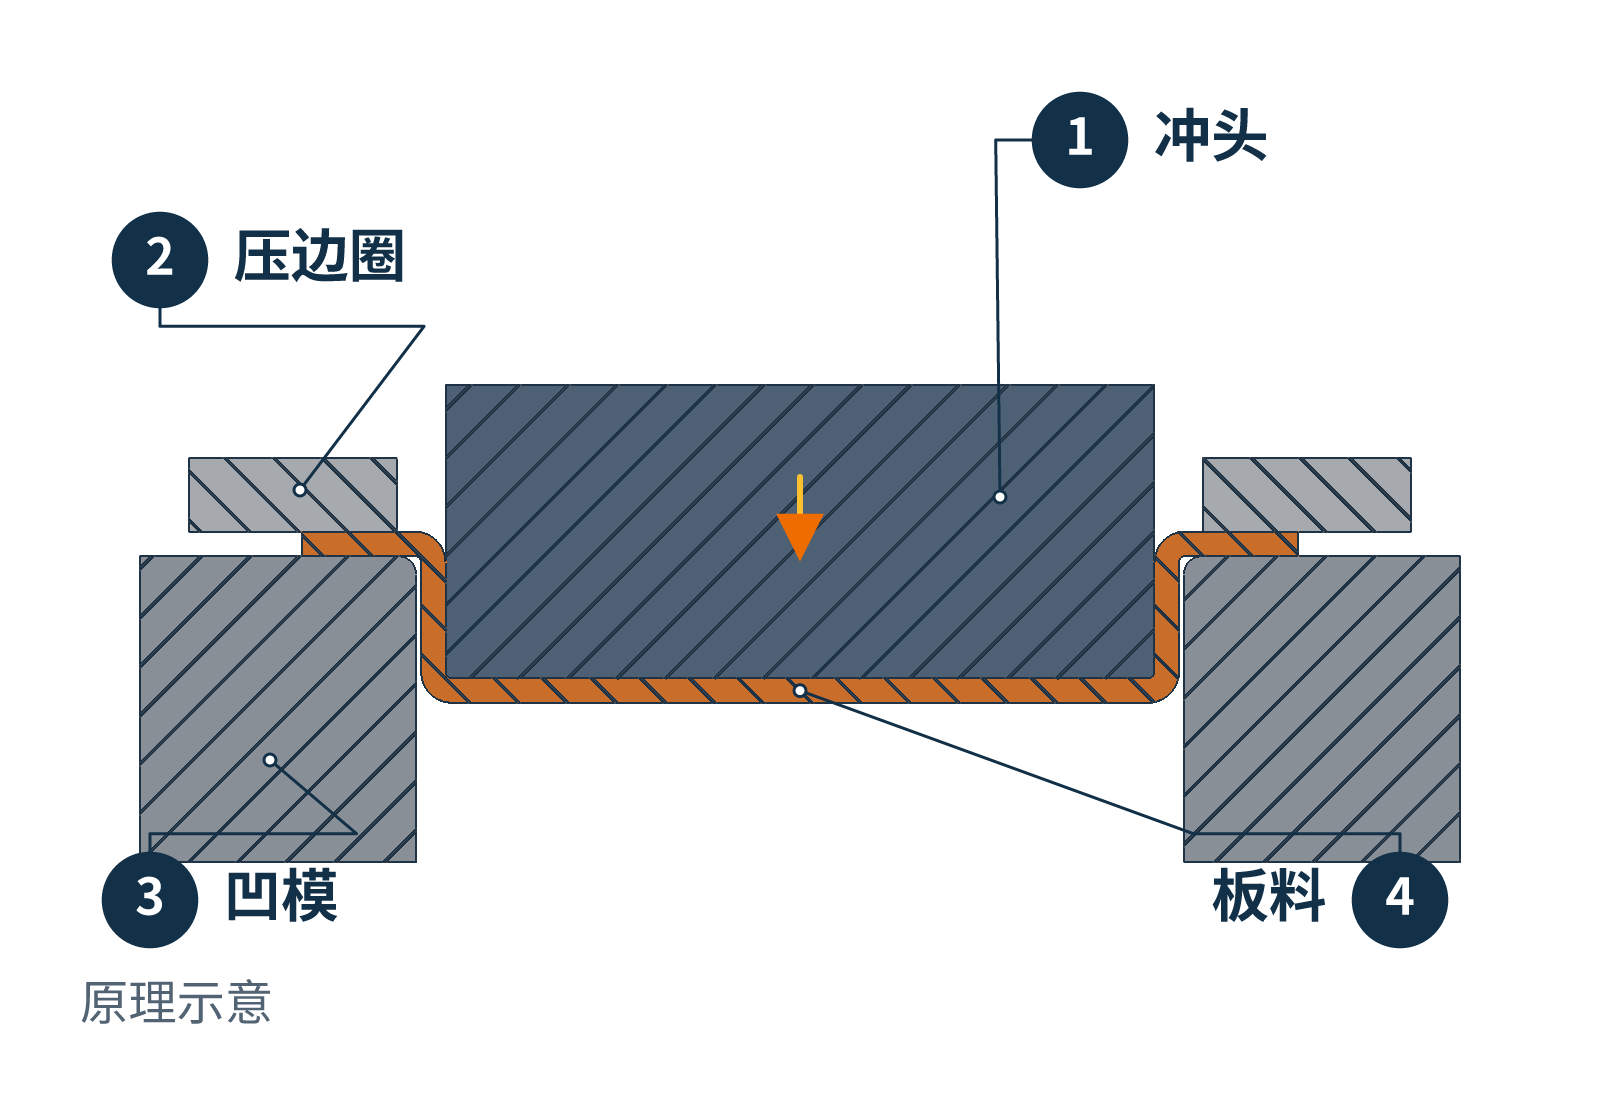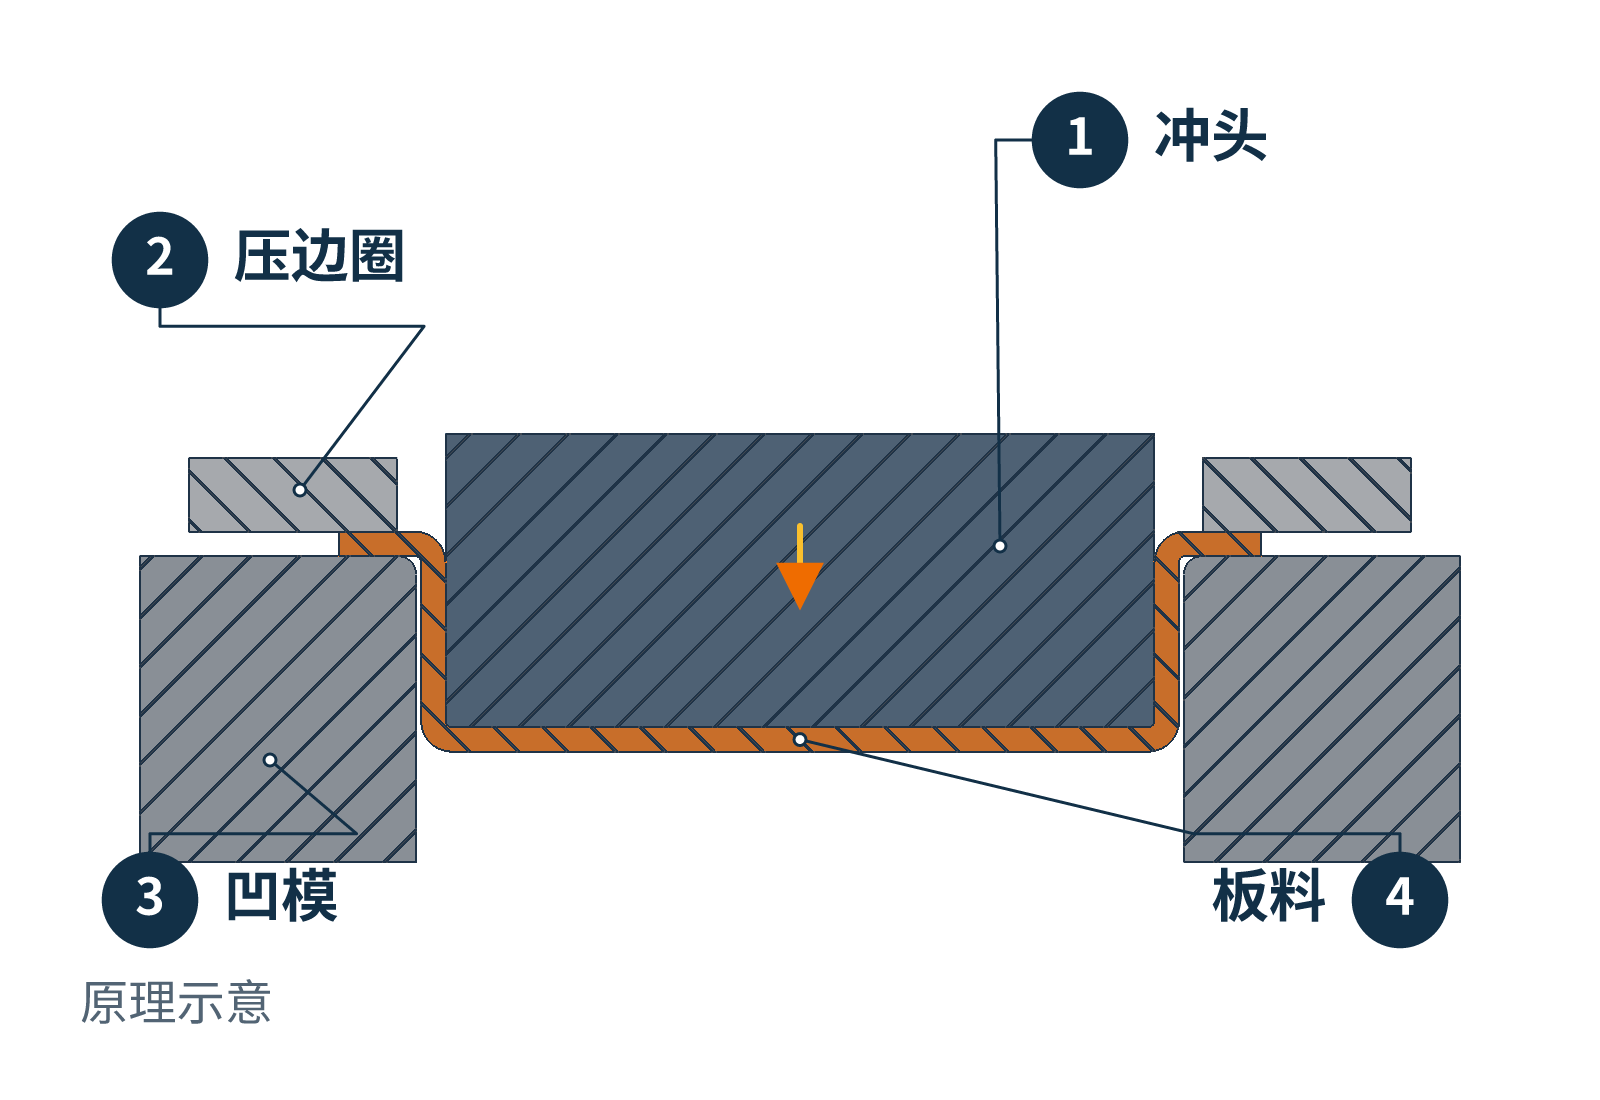
压边圈控制外围板料的流动,减少起皱,同时要允许材料继续进入凹模。压得不足,外围容易起皱;压得过紧,进料受阻,局部就可能被拉薄甚至拉裂。模具圆角和润滑也会影响板料能否顺利流动。
成形后再按需要修整壳口、去毛刺,得到可以继续装饰和组装的外壳。具体壳体需要几道工序,取决于外形、铝材状态和模具安排。
喷粉、电镀、丝印和镭雕怎样改变外观
壳形做出来以后,整壳表面与局部标识还可以分别处理。下面保持同一圆形盖壳的形状和视角,分两组设计效果对照,说明四种工艺改变哪里。
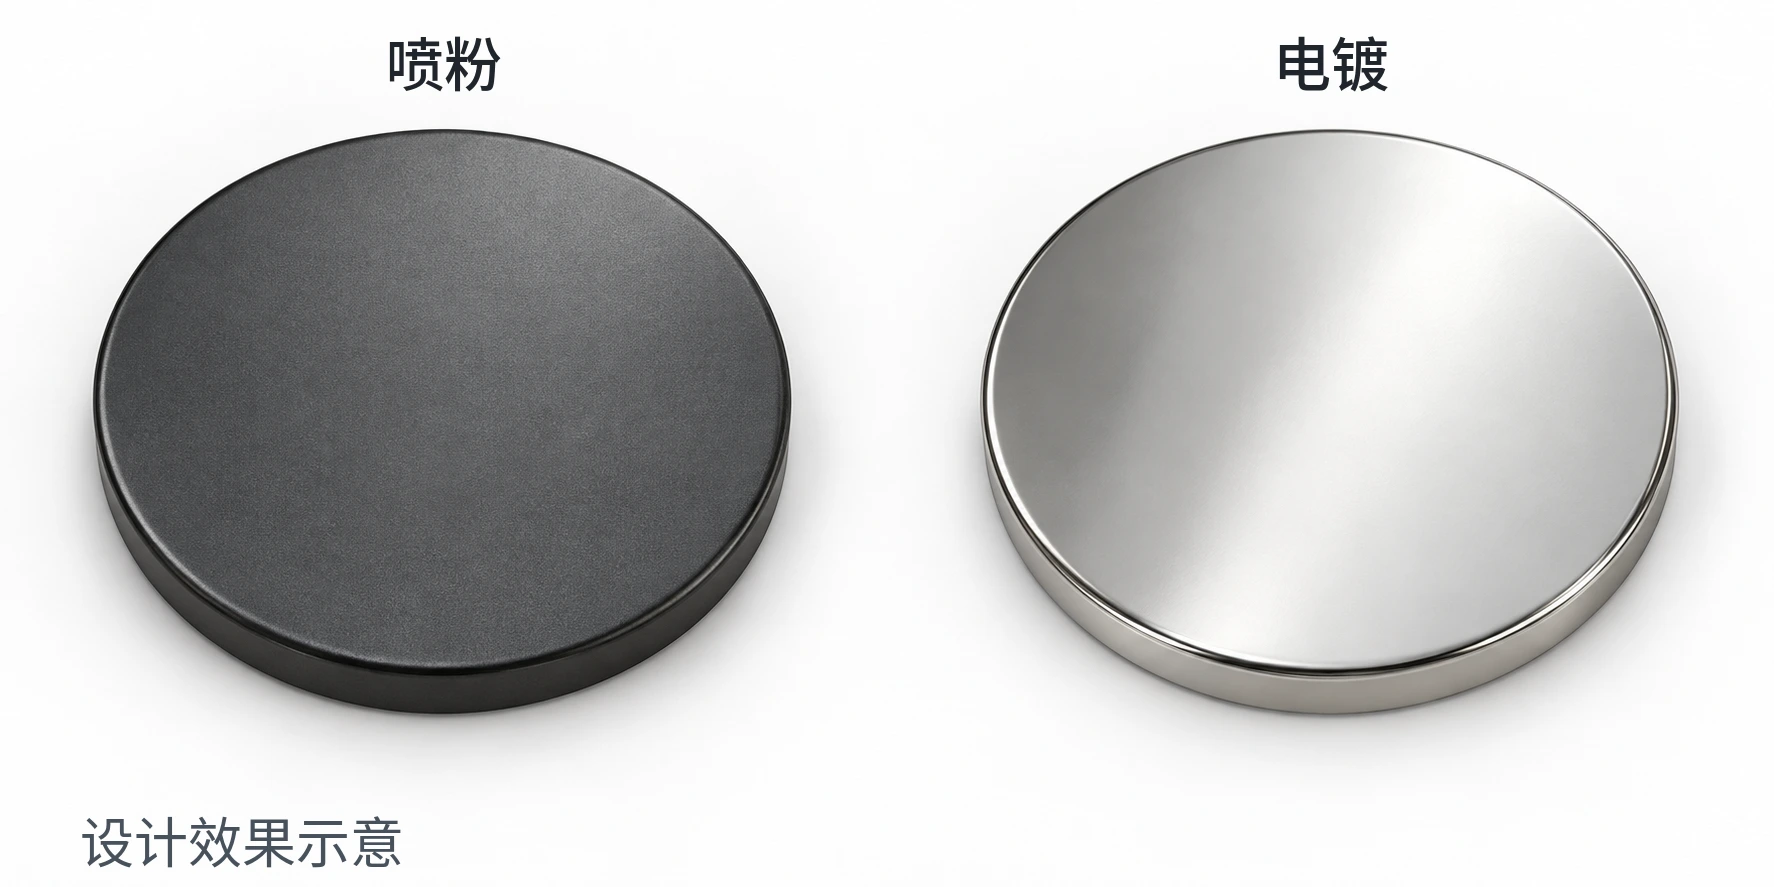
喷粉:形成有颜色的涂层
喷粉用静电使粉末涂料附着在处理过的铝壳上,再固化成连续涂层。颜色、光泽和纹理来自所用粉末体系及固化条件,可以形成图中这样的有色哑面。
铝面需要除油和适用的前处理,让涂层附着。设计效果图用于比较外观,固化参数要按实际粉末的技术规定执行;例如,阿克苏诺贝尔一款聚酯粉末的技术资料对消光效果推荐工件温度200°C、10–15分钟。涉及这类固化的壳体,应在装入温度敏感的塑胶件前完成相应涂装工序。
电镀:在铝面上建立金属镀层
电镀在已处理的铝表面沉积金属层,可形成图中亮银色的金属反射效果。铝表面容易形成氧化膜,阻碍镀层与基材结合,因此需要适合铝材的前处理,例如去除氧化膜、浸锌及匹配的底镀,再建立后续镀层。
图示的亮银色是外观目标,实际颜色与光泽要由镀层体系和底面处理共同实现。
丝印:在表面增加图案墨层
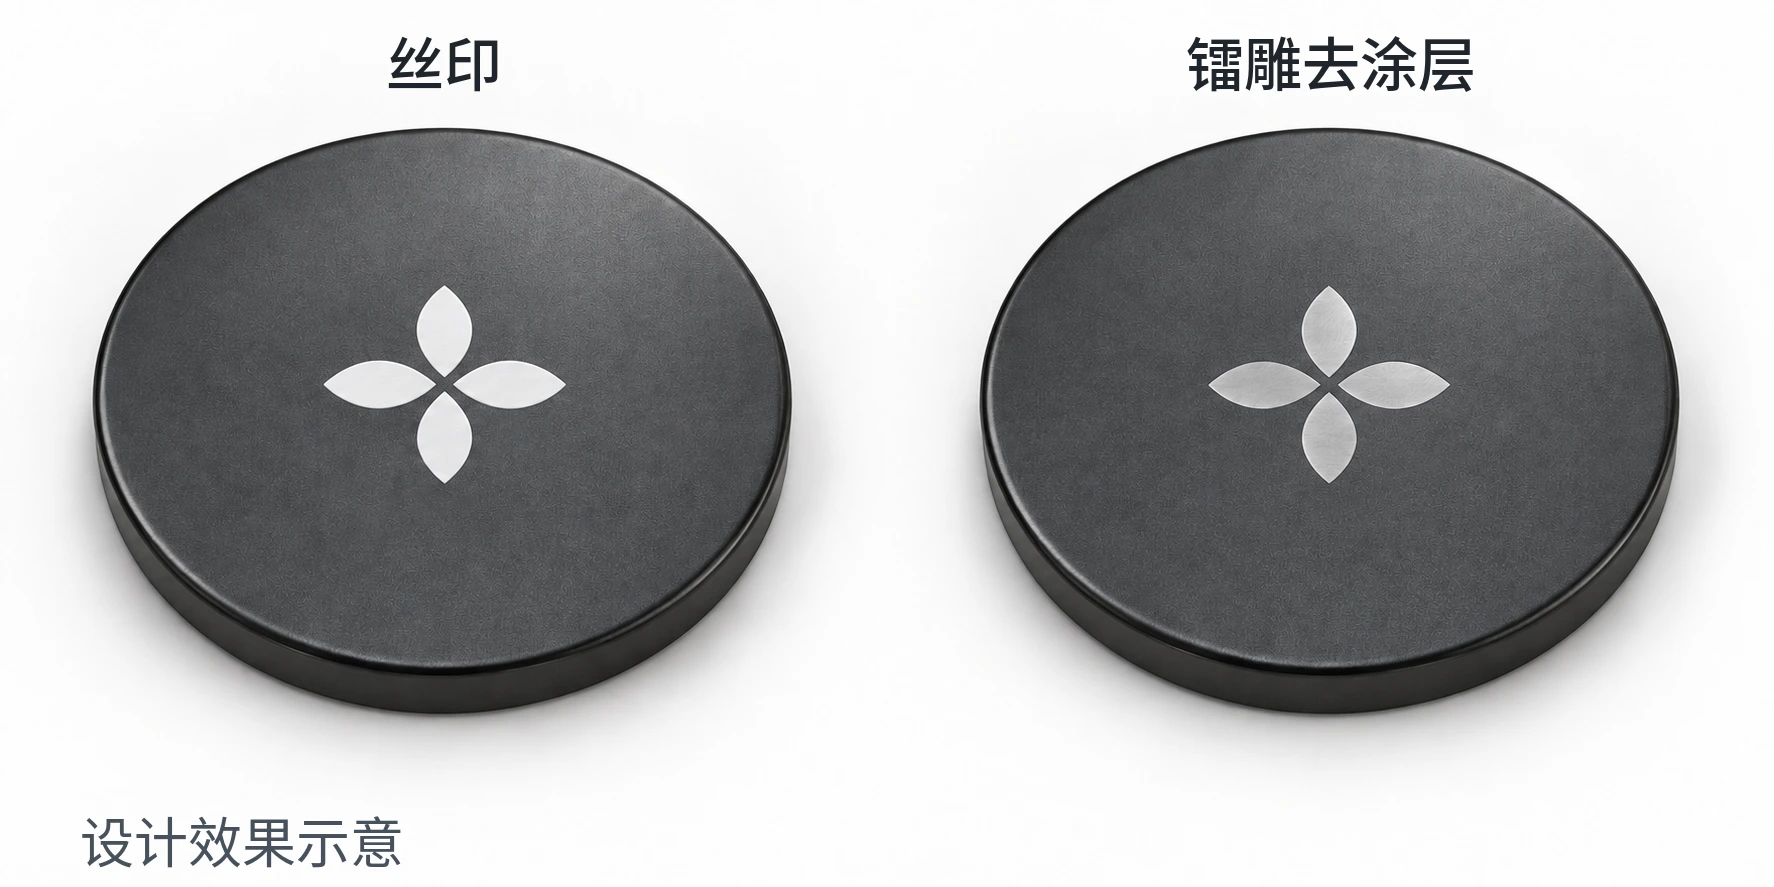
丝印用刮板推动油墨,通过网版开放的图文区域,把文字或图案留在壳面上。图中的白色标识,是在深色表面上增加一层图案油墨。
油墨要适合实际铝面或涂层,并按规定干燥、固化。底面不同,即使印同一个图案,附着结果也可能不同,需要用相应表面试印确认。
镭雕:用激光加工局部标识
镭雕通常指激光加工标识。图中演示的是局部去除深色涂层,利用涂层与底材的色差显出标识;激光也可以去除基材,形成凹印。作用层和加工方式不同,标识的颜色、深浅与触感也会不同。
因此,做品牌标识时,要先确定外壳表面体系,再确定是增加油墨图案,还是用激光加工现有表面。它们与整壳的颜色、光泽一起,构成最终可见的设计。