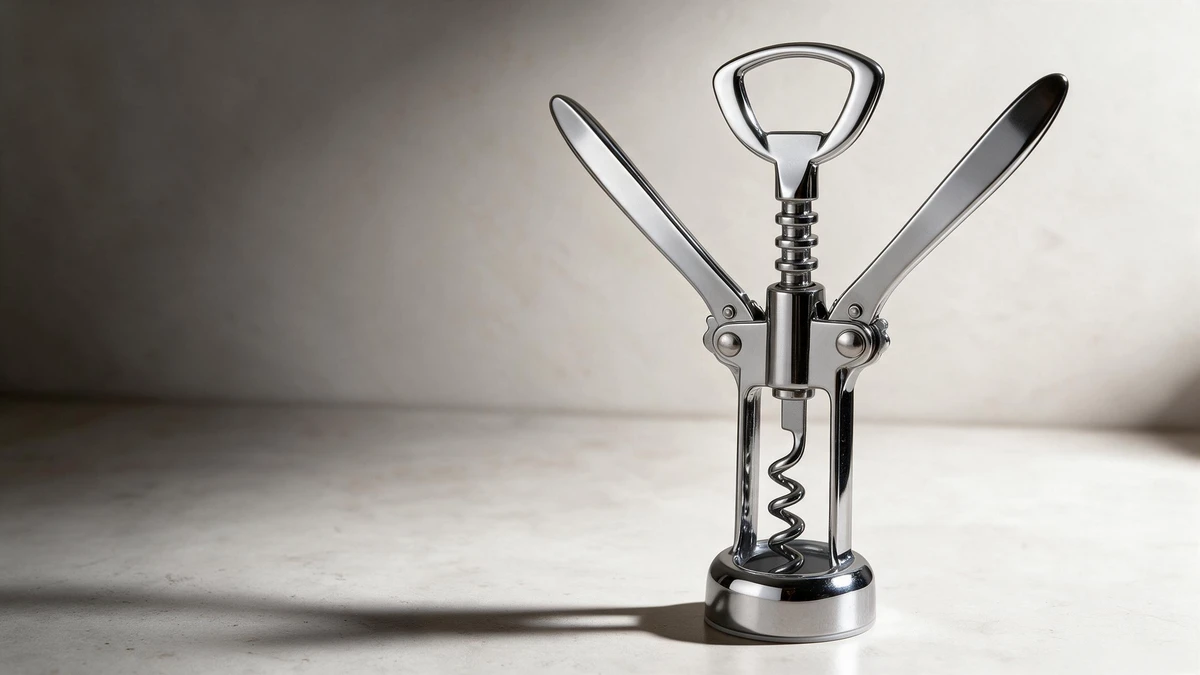
开发一款镀铬红酒开瓶器,样品拿在手里有分量,表面也亮,却还不能据此判断能用多久。下压两边杠杆臂时会不会弯,反复拔塞后会不会松,镀层会不会起泡,才是评样时需要弄清的问题。
世邦五金从事香水盖等五金部件的锌合金压铸、抛光及品质检测。从压铸件制造与表面检验的角度,我们把开瓶器的耐用性分成两部分:杠杆臂是否承受得住拔塞动作,镀层是否结合牢固、耐受使用环境。这两部分需要分别验证。
本文讨论的是两侧带可升降杠杆臂的翼形开瓶器,也叫“蝴蝶开瓶器”。“锌合金压铸、表面镀铬”说明了制造路线;杠杆强度还取决于零件形状、内部质量和销孔配合,镀层耐久则要看压铸表面、前处理及铜镍铬各层。
锌合金能做开瓶器,为什么还会弯、断、晃?
材料强度数据同样不能直接证明整机耐用性。国际锌协会给出的 3 号锌合金数据,来自厚度为 1.5 毫米、铸后 8 周测试的平板试样:抗拉强度约 315 MPa,屈服强度约 276 MPa。屈服强度表示材料开始出现永久变形时的应力,抗拉强度表示拉伸试验中达到的最大应力。MPa 是应力单位,1 MPa 相当于每平方毫米承受 1 牛的力。
这些数值有助于工程计算,却不是一条杠杆臂能承受的拔塞力。下压杠杆臂时,臂根承受弯曲,孔边和截面转折处的受力也不均匀。只把材料强度乘以截面积,得到的是简化轴向受力估算,无法回答实际开瓶器会不会弯。
所以,判断样品是否结实,要沿着拔塞动作看零件。螺旋钻拧入瓶塞时,两边杠杆臂升起;下压双臂,机构带动螺旋钻向上拔塞。手的作用力通过杠杆臂、支点和传动接触处传递。销孔配合、臂根形状及受力区内部质量,都会影响这个过程。
杠杆臂强度要看销孔、臂根和内部孔洞
先看销孔配合,分清“晃”和“弯”。 杠杆臂绕销轴转动,孔与销之间需要允许转动的间隙。间隙过大,双臂就可能侧向摆动;间隙过小,又可能卡滞。侧向晃动与臂身永久弯曲是两种现象,处理时不能混在一起。
评样时,可以先观察双臂转动是否顺畅、左右摆动是否一致,再比较反复拔塞前后的状态。如果晃动增加,应回查孔径、销径、磨损和销轴固定情况。孔是否需要后加工,由配合公差决定,不能用“经过数控加工”代替尺寸检验。
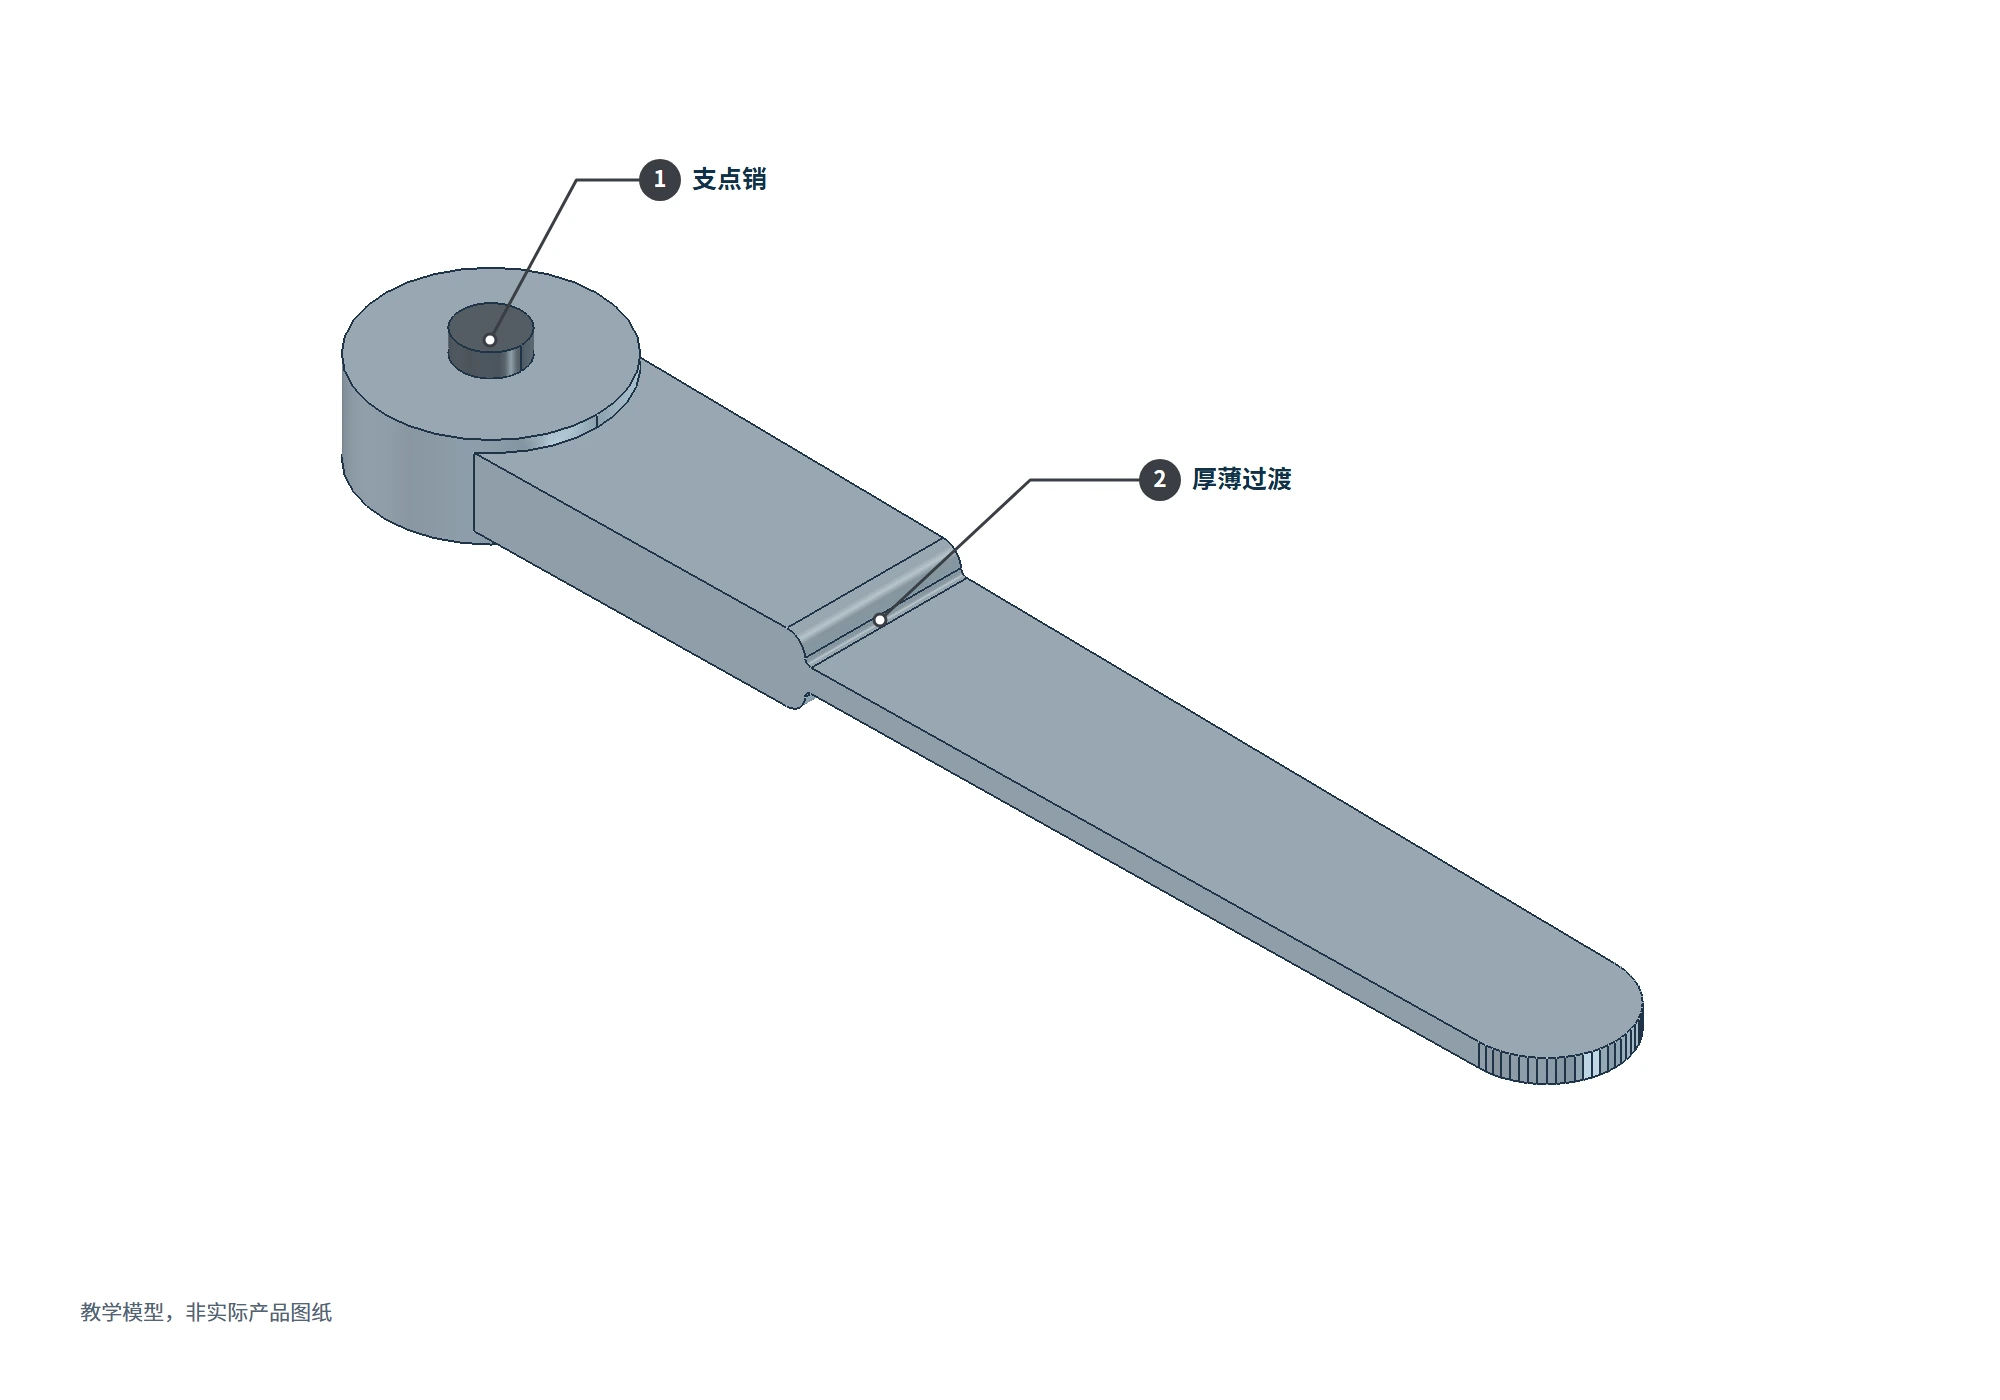
再看臂根,避免为加厚而形成突变。 臂根连接杠杆臂与支点附近结构,是需要重点检查的区域。截面突然变细或转角过尖,会使局部应力集中。圆角和顺接的加强筋有助于改善过渡,但尺寸仍要结合实际杠杆长度、受力方向和截面计算。
把臂根做得很厚也不一定更好。厚区凝固较晚,金属收缩时若得不到补充,就可能留下缩孔或缩松。国际锌协会用内切球直径比较局部厚薄:在厚节和相邻薄节内,分别放入一个完全容纳在金属轮廓中的最大球,再比较厚节球与薄节球的直径。厚节球的直径超过薄节球的 3 倍,即直径比超过 3:1 时,厚区可能出现收缩孔隙。这个方法衡量的是局部厚节,不应把任意两处壁厚之比直接当成所有零件通用的合格线。
最后看孔洞的位置,不能只看平均值。 压铸时卷入的气体会形成气孔;凝固收缩、补缩不足形成的是收缩孔隙。两者都使内部出现空缺,但形成原因不同,不能统称为“憋进去的气泡”。
国际锌协会强调,孔隙分布至少与孔隙总量同样重要。孔洞的大小、形状,以及是否集中在臂根、孔边等受力位置,会影响局部承载。整体孔隙率相同的两件产品,断裂风险也可能不同。
整件密度测量可以帮助检查整体内部质量,却不能单独告诉你孔洞长在哪里。对臂根或销孔附近已有疑问的样品,应补充对应位置的缺陷检查,并与断裂位置、变形和拔塞结果对照。这样才能把问题落实到设计或压铸过程,避免只凭一个平均数判整机合格。
镀铬层起泡,问题可能在铬层下面
开瓶器表面亮不亮,容易看出来;镀层结合是否牢固,光看新样品就不够。锌合金装饰镀铬通常采用铜、镍、铬多层结构。铜层用于打底,镍层承担主要耐蚀作用,铬层提供装饰表面。最外层一样亮,下面各层仍可能不同。
起泡是镀层局部与基底或相邻镀层分离的表现。排查应从电镀前的压铸表面开始,再查前处理和镀层结构。
压铸件表面有一层相对致密的组织。利保检测实验室的锌合金电镀技术资料给出的厚度约为 0.05–0.1 毫米,具体随铸件变化。抛光去除材料过多,可能露出下面的孔隙。此时即使抛得很亮,也可能给后续电镀留下隐患。
表面质量合适,还需要去除抛光蜡、油污,并完成适合锌基底的活化和预镀打底。残留污染物或打底处理不当,都可能影响镀层结合。发生起泡时,应检查分离发生在哪一层,再回查对应工序,不能见到表面鼓包就只增加铬层厚度。
铜、镍、铬也要分别测厚。只提供“总膜厚”,无法判断铜底和镍层是否达到约定要求。ASTM B456 是镍加铬、铜加镍加铬电镀层的相关标准,涵盖锌合金底材。采用它时,要明确使用的版本、底材、镀层分类和服务条件,不能只在报告上写一个标准编号。
怎样验证样品的强度和镀层耐久?
强度验证要让样品完成真实拔塞动作。建议在打样阶段记录所用瓶口和瓶塞、螺旋钻拧入状态、双臂下压方式及循环次数,并在测试前后检查臂根变形、销孔松动和传动是否顺畅。不同瓶塞的拔出阻力不同,只做空载开合,不能替代带瓶塞的反复拔塞。
如果增加扭矩破坏试验,应说明扭的是顶部旋柄、螺旋钻还是其他部位。旋转时承受的扭矩,与下压双臂时承受的弯曲载荷不同;扭矩报告只能回答它实际测试的对象。ISO 9727-5 规定的是圆柱形软木塞拔出力的测定方法,也不能作为整只开瓶器的寿命合格证明。
镀层则分别看结合情况、各层厚度和耐蚀表现。盐雾报告需要写明试验方法、持续时间和判定依据。中性盐雾(NSS)、乙酸盐雾(ASS)和铜加速乙酸盐雾(CASS)的条件不同,小时数不能直接换算。做过多少小时盐雾,也不能直接解释为日常能用多少年,或证明可以放进洗碗机。
评样记录可以按下面三项整理,让每份检测结果对应具体问题:
| 要确认的问题 | 应核对的结果 |
|---|---|
| 下压双臂会不会弯、断,反复拔塞后会不会松? | 带瓶塞测试的条件与次数,测试前后臂根、销孔和传动状态 |
| 受力区是否存在影响承载的孔洞? | 臂根、孔边等指定位置的缺陷检查,以及与变形或断裂位置的对照 |
| 镀层是否结合牢固、达到约定耐蚀要求? | 结合情况、铜镍铬分层厚度,以及注明方法、时长和判定依据的耐蚀结果 |
我们的实验室具备密度、膜厚、盐雾、扭力及寿命等检测能力。这些能力可以支持锌压铸件的质量验证;具体到开瓶器,仍需为其结构安排夹具、载荷和判定条件,再用样件结果确认。材料牌号和镀铬工艺确定以后,这一步才把“可以做”落实到“这款产品做到了什么”。