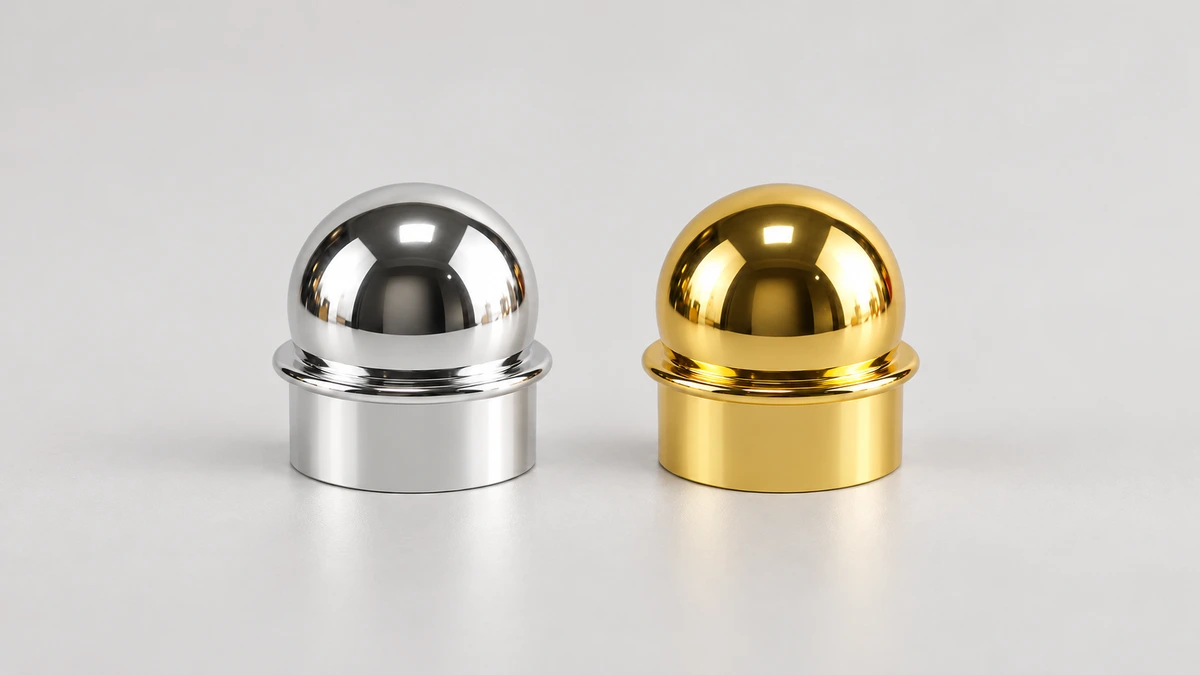
开发香水包装时,盖子的圆顶、棱面、分量和颜色都值得仔细看。要理解这些特点,就需要知道金属盖体由什么制成、怎样成形,以及表面又经过了哪些处理。世邦五金的圆顶香水盖,可以作为认识这类压铸产品的一个例子。
先认识金属盖体与塑胶内衬
压铸锌合金香水盖,是以锌基合金制成主要金属盖体的香水瓶外盖。制造时,合金以液态进入金属模具,在模具内凝固成形;盖体随后经过修边、抛光和表面处理,形成最终外观。
世邦五金这款圆顶盖采用 Zamak 3(3号锌合金)压铸盖体,并配有塑胶内衬。从倒置照片可以看到,盖口内有黑色内衬,盖体内部留有空间,供瓶顶的喷头及相关部件进入。
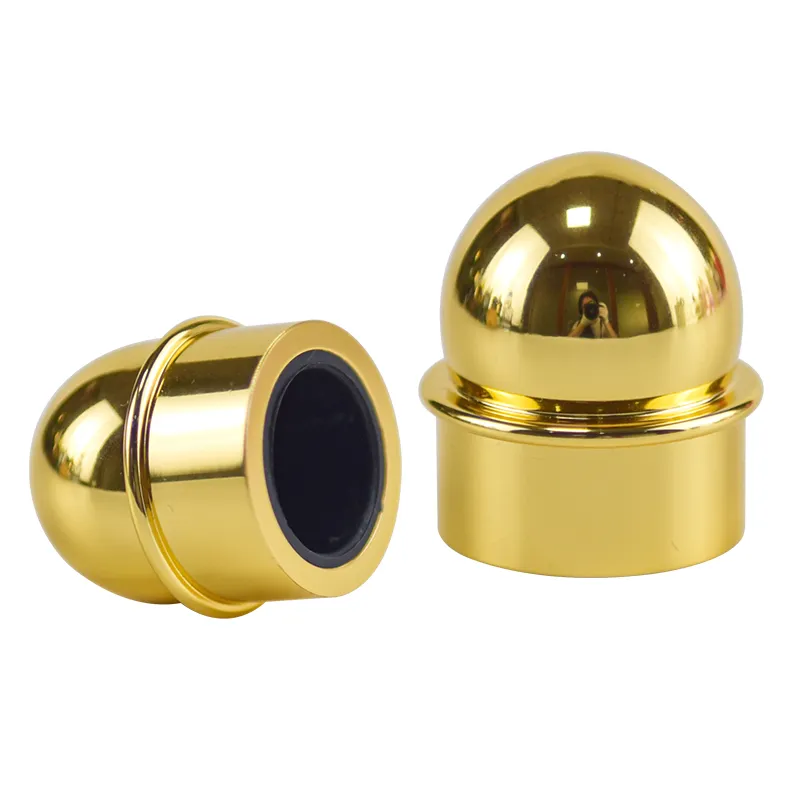
金属盖体提供外形和主要分量,内衬负责与瓶顶配合。在采用卡合结构的香水盖中,内衬的扣位与瓶顶套环配合,使外盖能盖住并拔下。不同款式的扣位及内衬固定方式会有所不同。
对于喷雾式香水瓶,外盖罩住喷头,也参与包装的外观设计。瓶颈处的液体密封由喷泵及其封口配合承担。因此,外盖有分量与香水是否漏液,是两件需要分开理解的事。
锌合金的成分与分量从哪里来
锌合金以锌为主要成分,再加入铝、镁、铜等元素。具体含量由牌号及相应规范规定。这款圆顶盖采用的是 Zamak 3,美国东部合金公司的数据表给出了该牌号的以下铸件成分范围:
| 元素 | 铸件中的质量分数 |
|---|---|
| 铝 | 3.7%–4.3% |
| 镁 | 0.02%–0.06% |
| 铜 | 不超过0.10% |
| 锌 | 余量 |
NADCA(北美压铸协会)的材料资料指出,这类 Zamak 锌合金中加入约4%的铝和少量镁,用于提高强度、硬度,并防止晶间腐蚀,即沿金属晶粒边界发生的腐蚀。
该数据表列出的 Zamak 3 典型密度为 6.6 g/cm³。按这一数值计算,1 cm³ 的合金约重6.6 g。对同一种合金来说,盖体实际使用的金属体积越大,重量就越大。这解释了锌合金盖的分量从哪里来,也说明成品重量仍与壁厚、尺寸及内部空间有关。
同一数据表给出的熔化区间是 381–387°C。达到熔化状态后,合金可以通过压射系统进入模具,再凝固成为盖体。这个区间是材料的典型物性,不能当作某款盖子的熔炉设定或压射温度。
压铸怎样形成外形和内腔
锌合金可以采用热室压铸。热室压射系统与熔池相连,金属液进入压射室后,由柱塞推动,经鹅颈通道、喷嘴和浇道进入已经闭合的模具。
模具里留给金属液的空间叫型腔。型腔壁决定盖子的外轮廓,伸入其中的型芯占据内腔位置。金属液充满型芯周围的空间,凝固后留下盖顶和侧壁。盖内的空间由型芯预先占住,成形时并不会被金属填满。
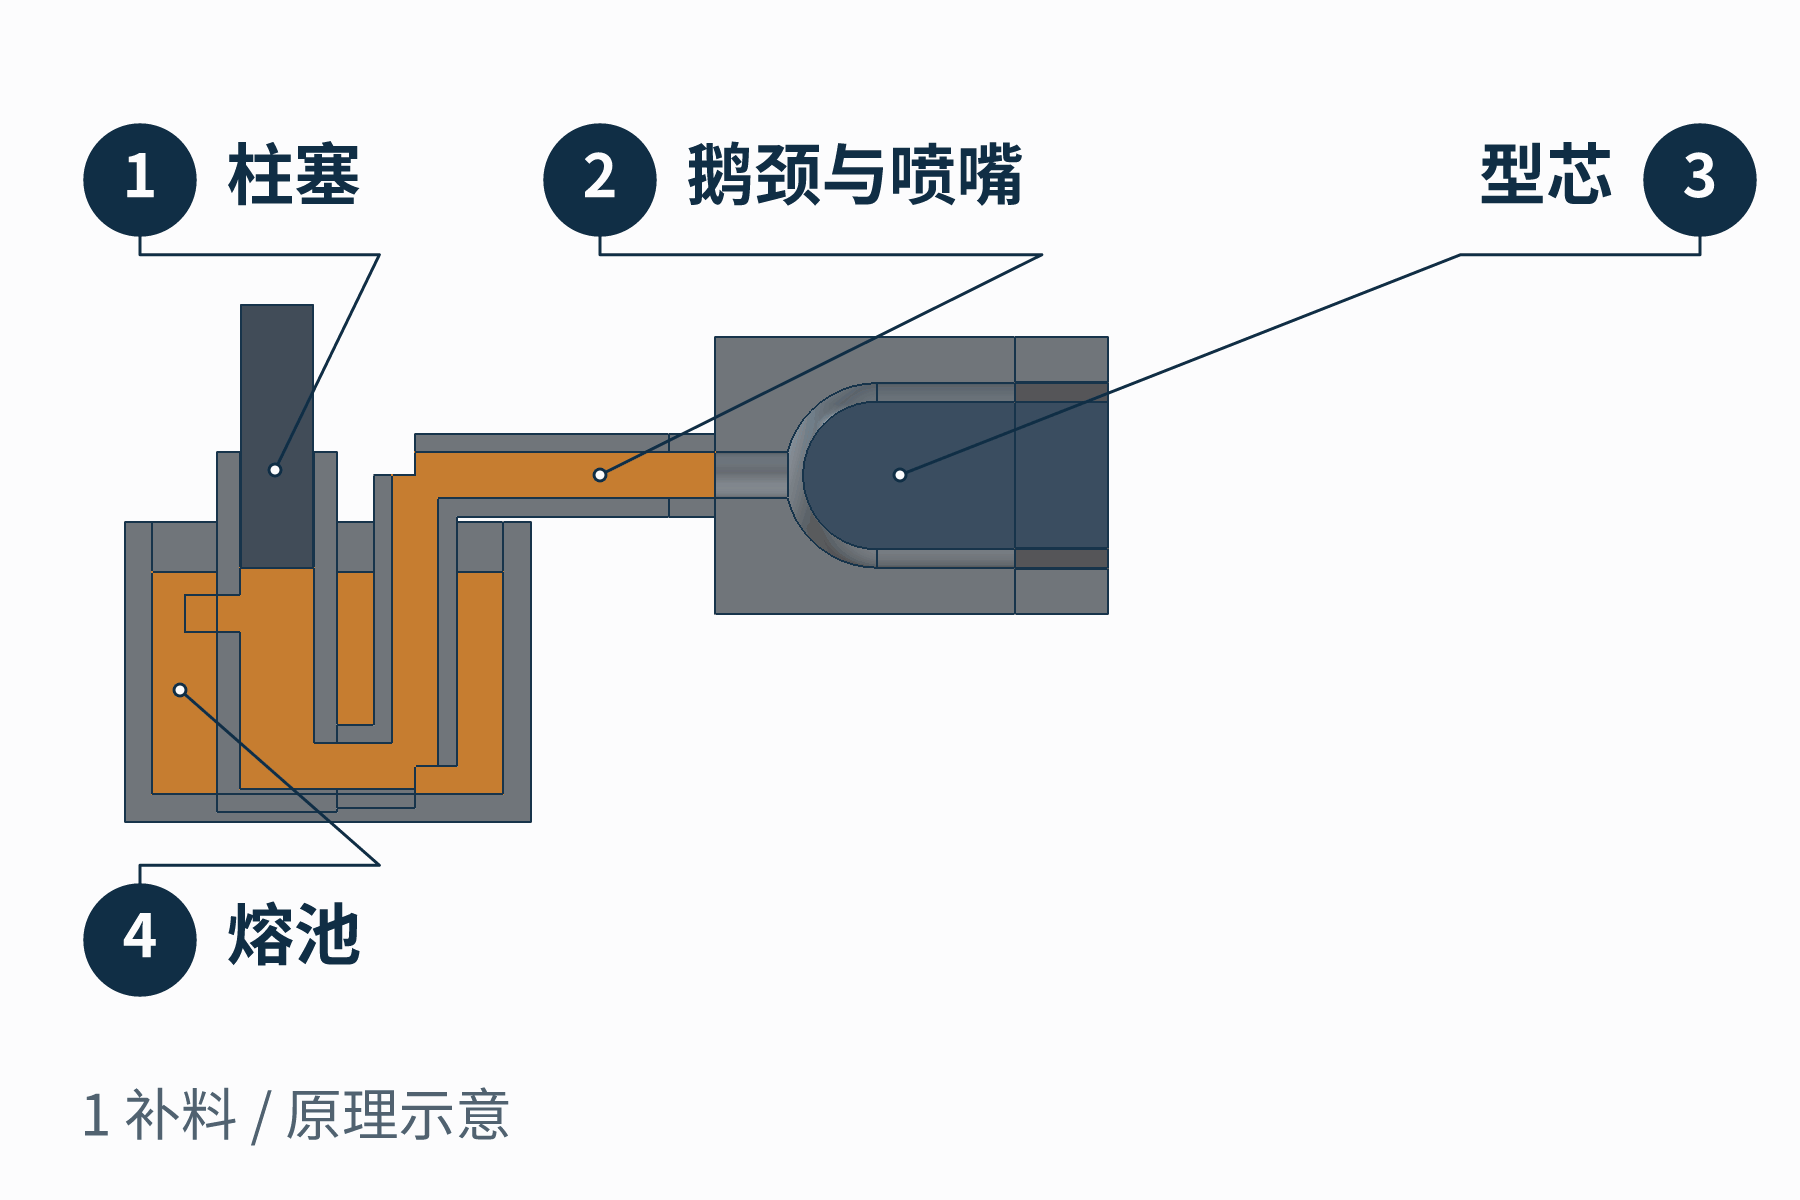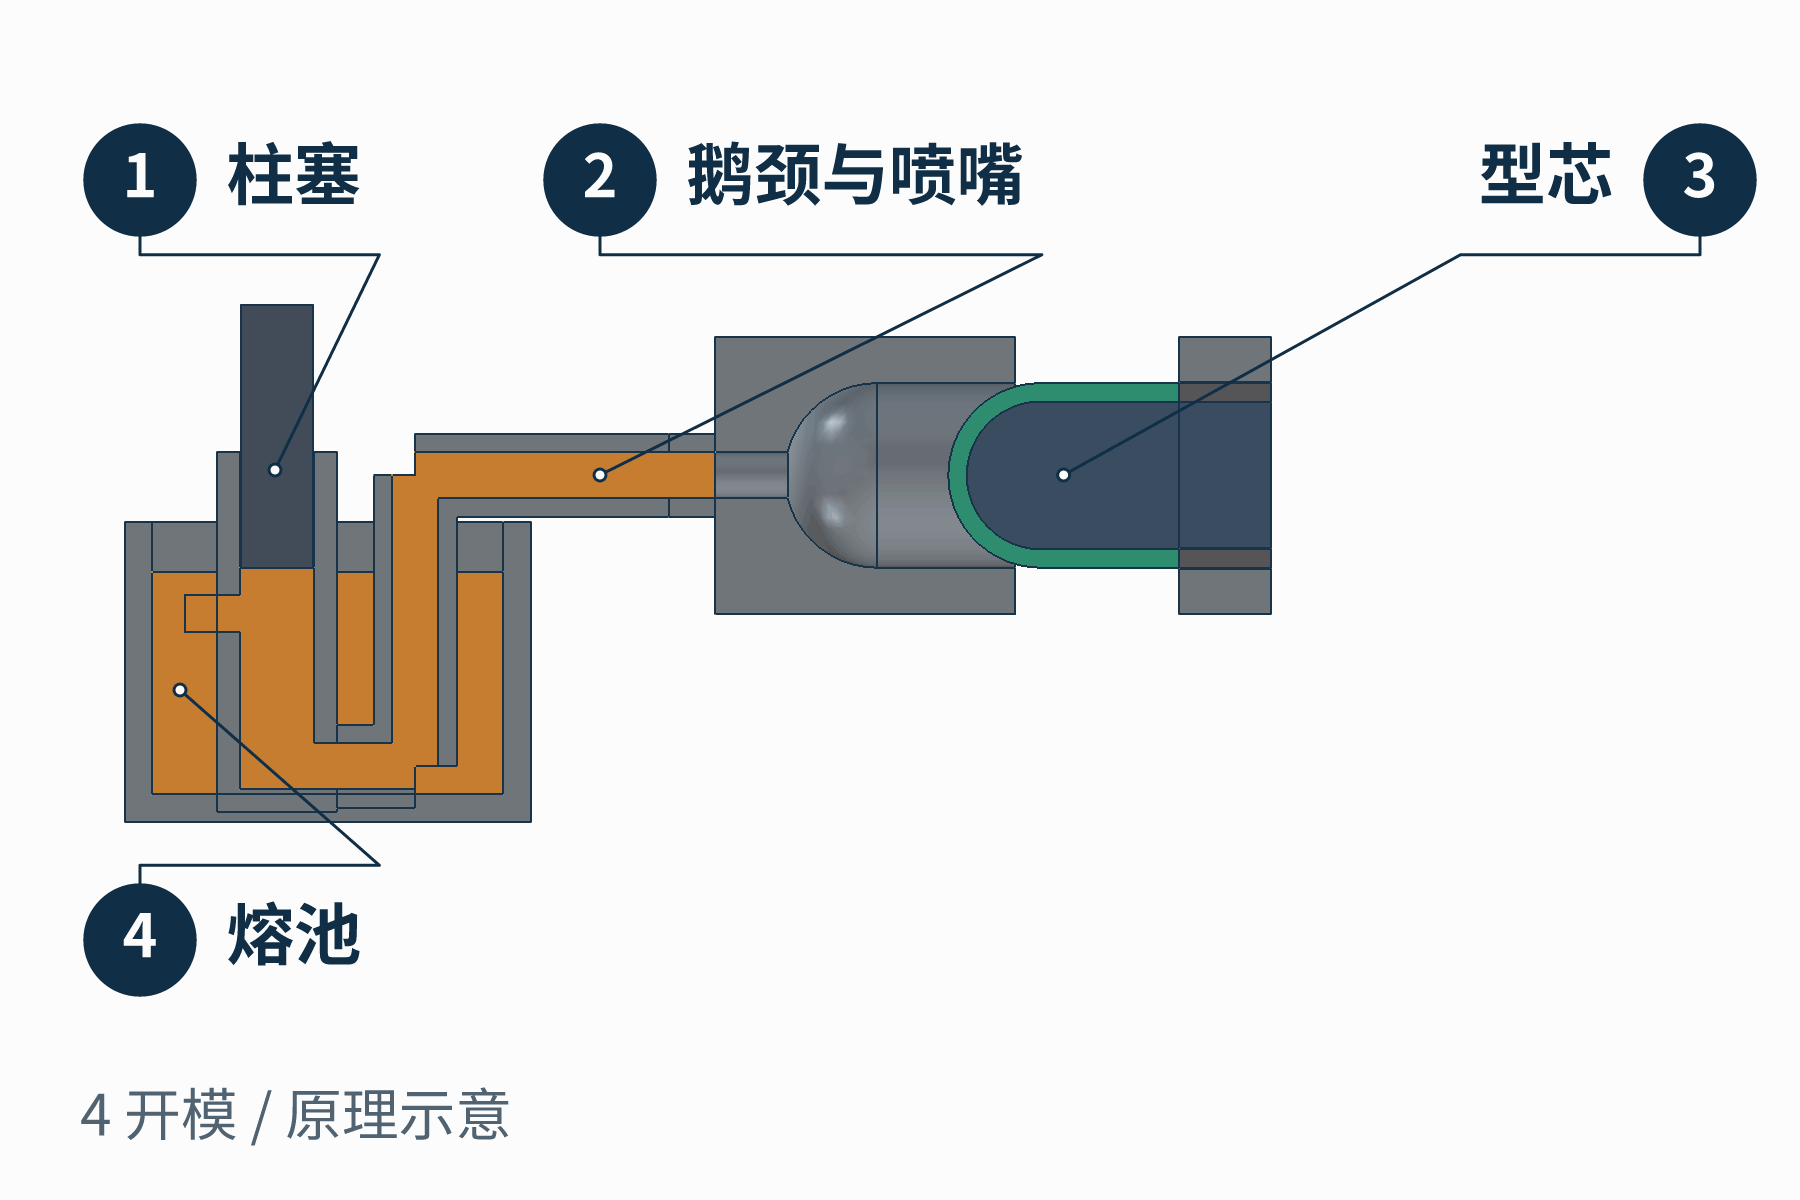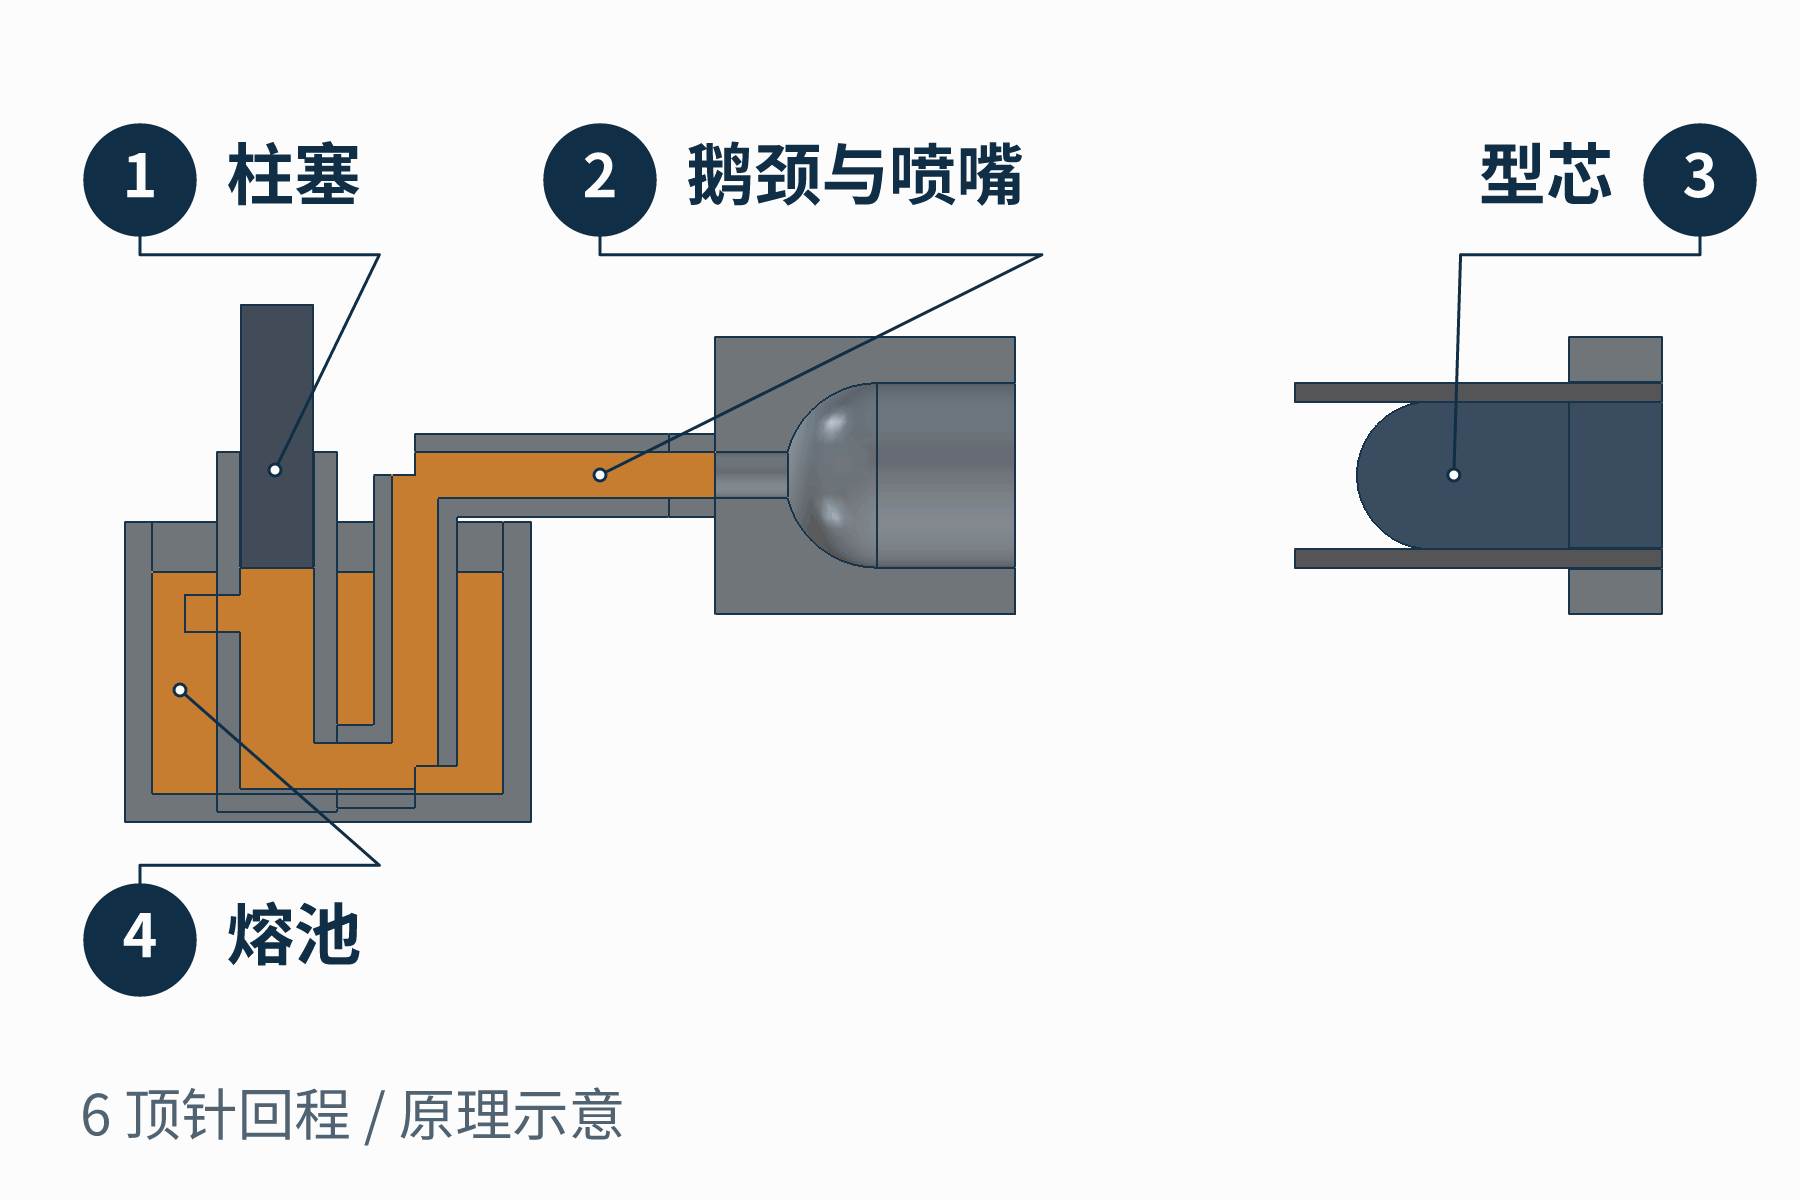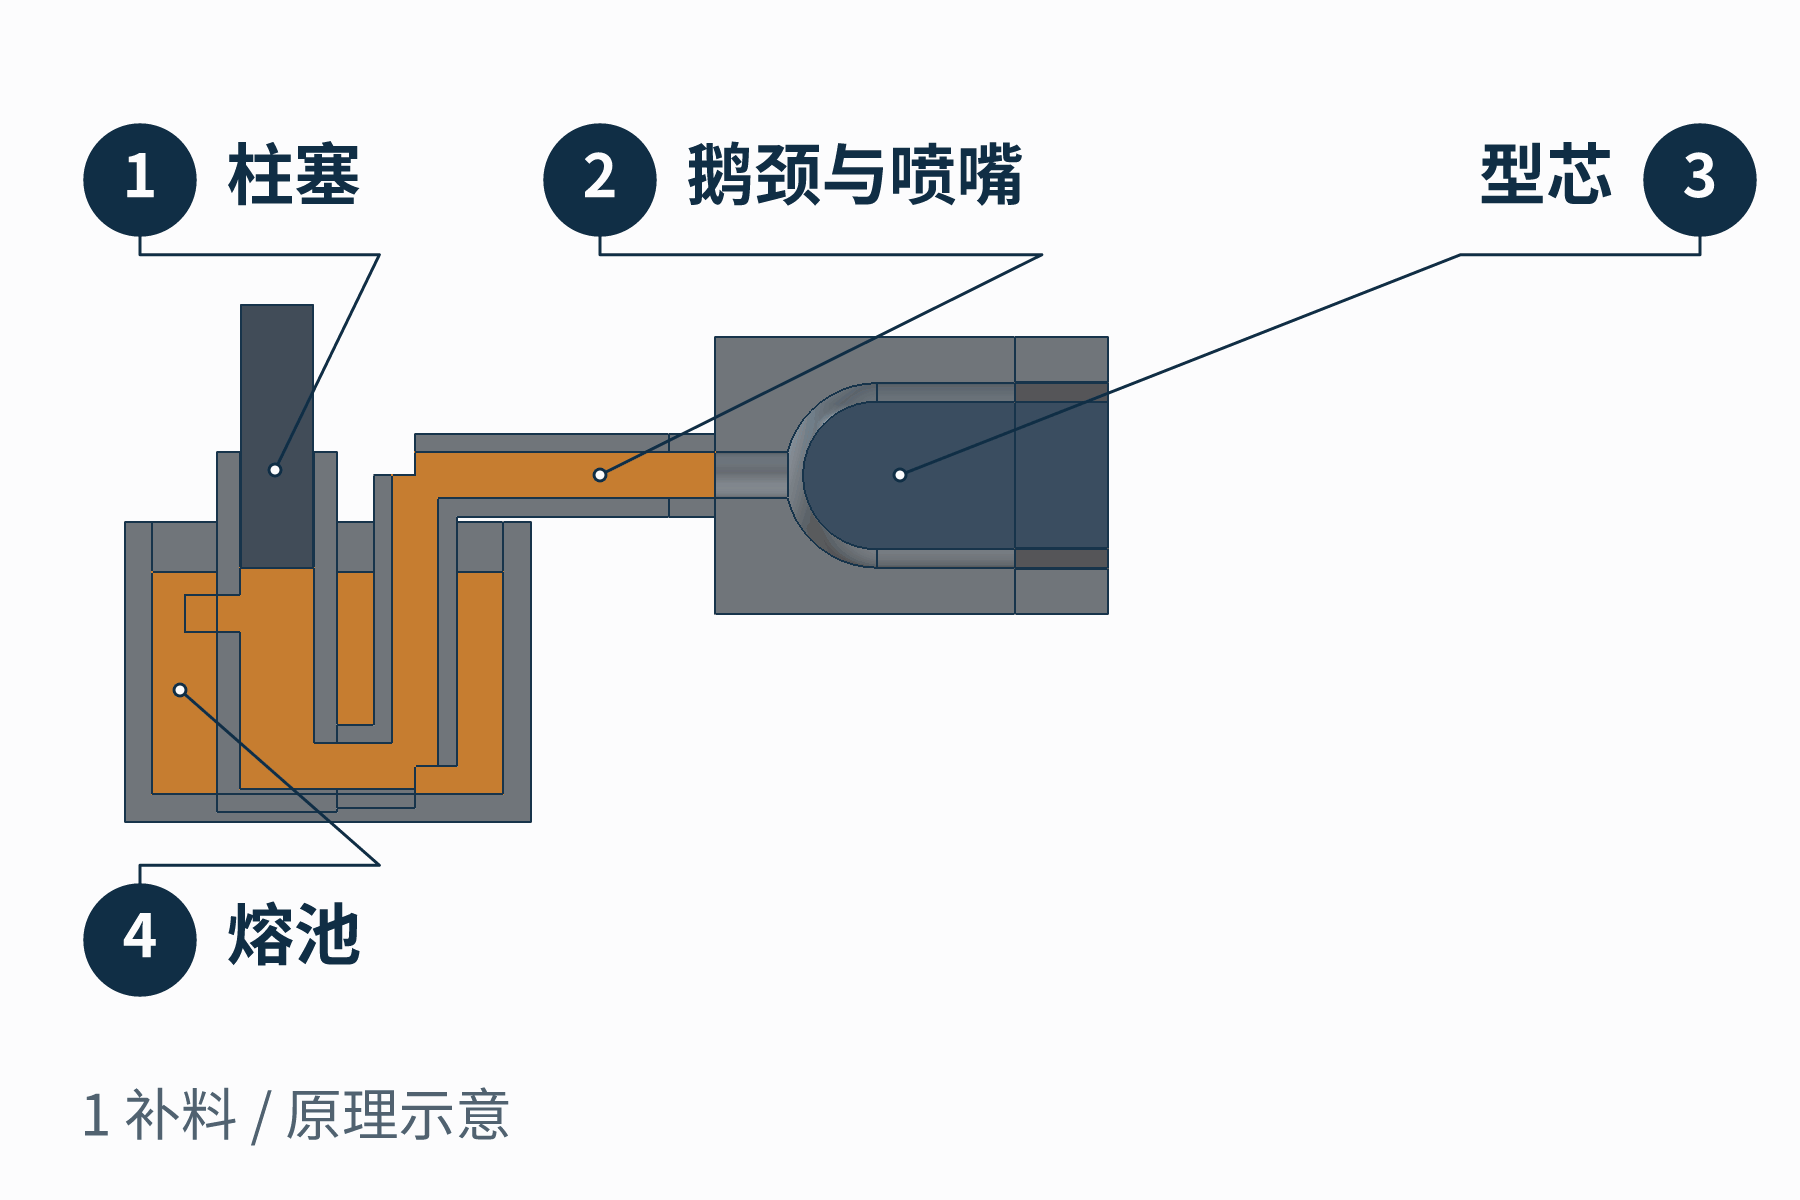
充型后,合金在模具中凝固;模具打开,顶出机构把铸件推出。压射柱塞负责把金属液送入模具,顶出机构负责取出已经成形的铸件,两者承担不同动作。取出的毛坯还带有浇道或浇口余料,需要去除后再进行后续加工。
压铸让盖体的轮廓、台阶及适合脱模的凸凹细节可以随主体一起成形。但模具也要能打开,铸件要能取出。阻挡取件方向的倒扣、过大的厚薄变化,都需要在结构与模具设计时处理。局部堆得过厚,凝固时还可能因收缩补偿不足形成孔隙;有分量的设计并不等于把所有位置都做厚。
抛光和表面处理怎样改变香水盖
压铸首先形成主体形状。世邦五金圆顶盖原页列出的后续流程包括去毛刺、抛光和表面处理,并提供电镀、喷涂等外观选项。
这些工序改变的对象不同:修边去掉浇口和毛刺;抛光改善金属表面的光洁度;电镀在表面增加金属层;喷涂则形成涂层。金色、银色或深色的成品,可以保留相同的盖体轮廓,同时呈现不同颜色与反射效果。
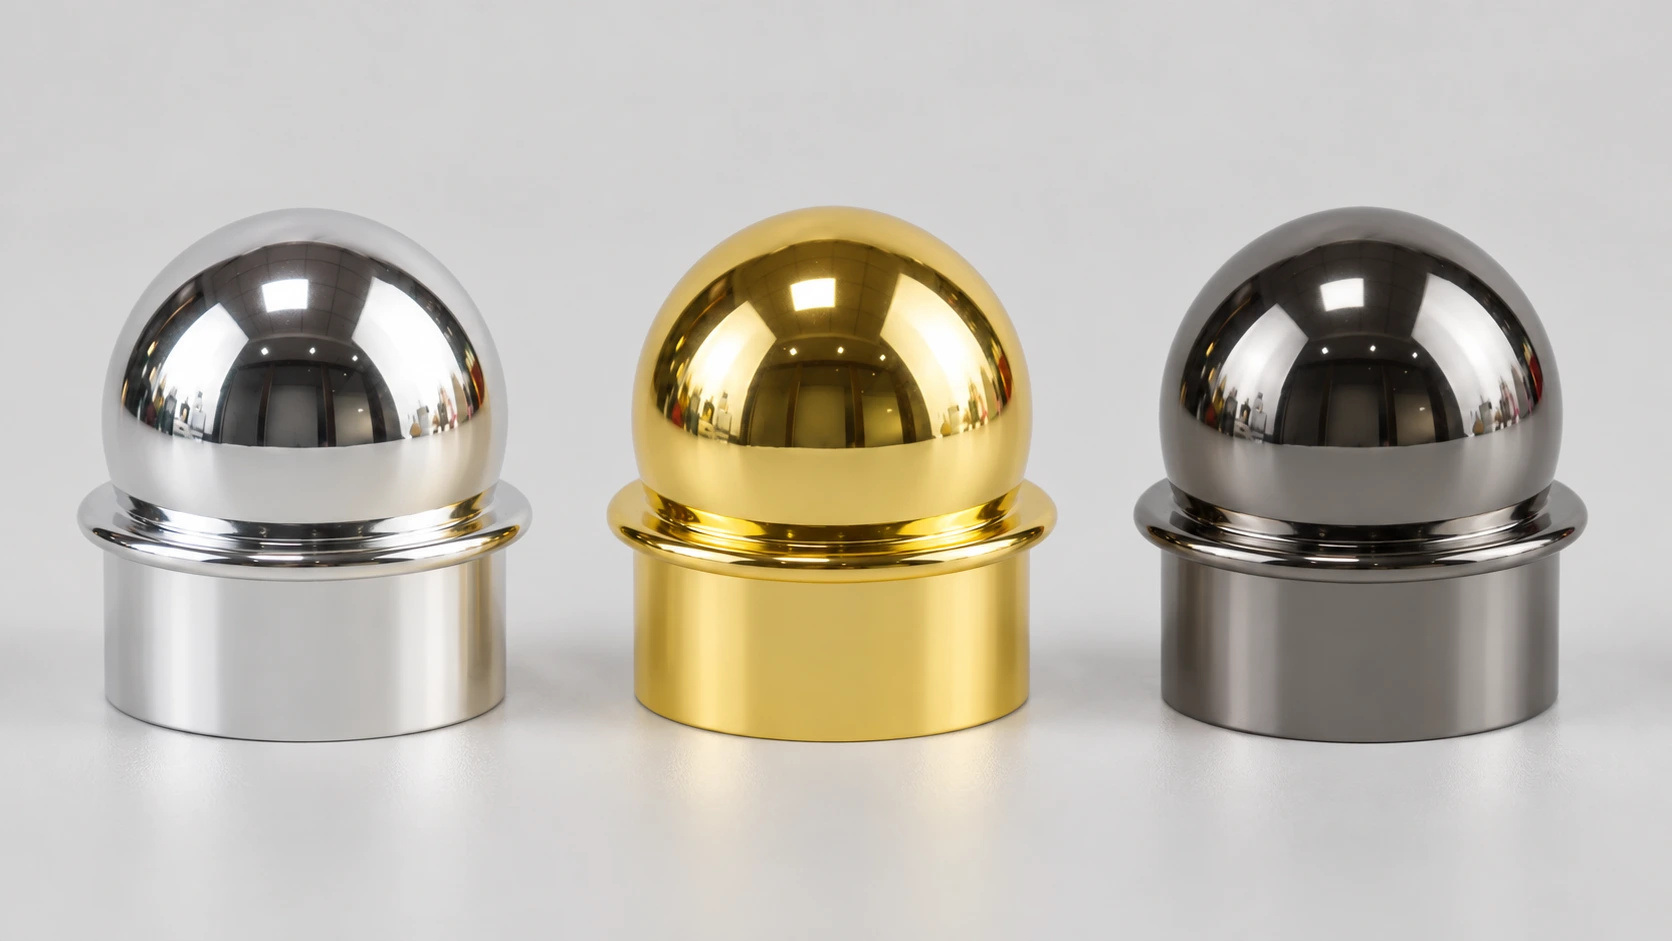
所以,看见金色香水盖,不能只凭颜色判断里面的合金牌号;亮面效果也需要把基体状态、抛光与镀层一起理解。国际锌协会指出,高反射表面会放大细微起伏,适合电镀的基体应基本没有表面缺陷。孔隙或表面清洁问题,仍可能影响后续结果,不能指望镀层自动补好所有缺陷。
压铸锌合金香水盖的分量由材料与金属体积共同形成,造型来自模具与后加工,颜色和光泽则来自表面处理。把这几层关系分清,就能理解同一种锌合金盖体为什么可以呈现不同的香水包装效果。